


জ্ঞান
বৃহৎ নমনীয় লোহার ঢালাইয়ের বিশেষ সমস্যার সমাধান
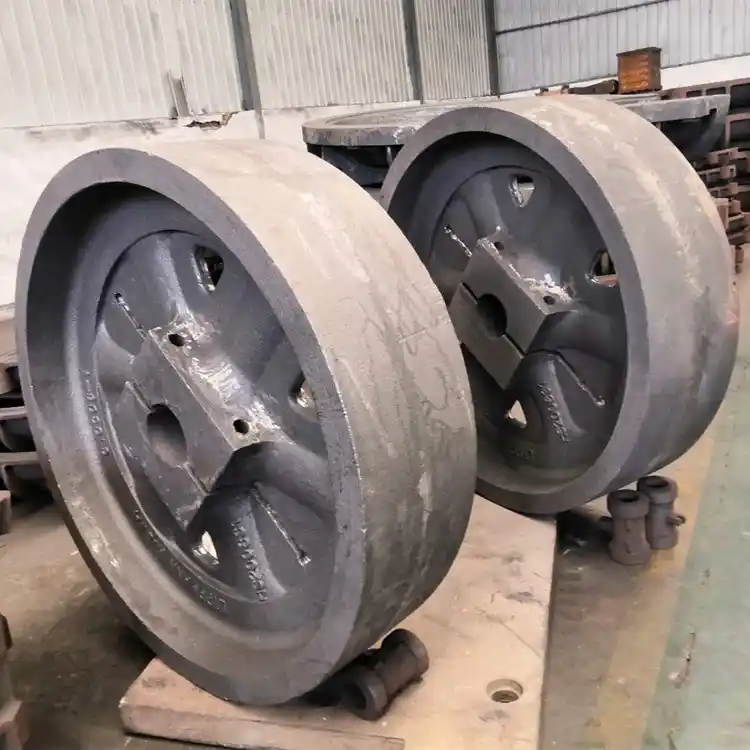
অনেক ধরণের বৃহৎ নমনীয় লোহার ঢালাই রয়েছে, যেমন বৃহৎ ডিজেল ইঞ্জিন ব্লক, বৃহৎ চাকা হাব, বৃহৎ বল মিল এন্ড কভার, ব্লাস্ট ফার্নেস কুলিং ওয়াল, বৃহৎ ইস্পাত রোলিং মিল ফ্রেম, বৃহৎ ইনজেকশন ছাঁচনির্মাণ মেশিন টেমপ্লেট, বৃহৎ টারবাইন বিয়ারিং হাউজিং, উইন্ড টারবাইন হাব এবং বেস, এবং নিউক্লিয়ার বর্জ্য ট্যাঙ্ক ইত্যাদি। মানদণ্ডে উল্লেখিত যান্ত্রিক বৈশিষ্ট্যগুলি পূরণ করার পাশাপাশি, এই উপাদানগুলির কিছু বিশেষ কর্মক্ষমতা প্রয়োজনীয়তাও রয়েছে, যেমন বায়ু শক্তি ঢালাইয়ের জন্য নিম্ন-তাপমাত্রার প্রভাব শক্ততা এবং নিউক্লিয়ার বর্জ্য ট্যাঙ্কের জন্য অনেক অতিরিক্ত বিশেষ গ্রহণযোগ্যতা মান ইত্যাদি। অতএব, এই ঢালাই তৈরি করার সময়, আগে থেকেই পুঙ্খানুপুঙ্খভাবে বিবেচনা করা উচিত।
১) প্রথম বিবেচ্য বিষয় হলো কীভাবে শব্দ, ঘন এবং মাত্রিকভাবে যোগ্য ঢালাই পাওয়া যায়।
বৃহৎ নমনীয় লোহার ঢালাই তৈরির প্রযুক্তিগত প্রক্রিয়া মূলত ধূসর লোহার ঢালাইয়ের মতোই। নমনীয় লোহার বৈশিষ্ট্য বিবেচনা করে সংকোচন ভাতা নির্বাচন এবং বালির বাক্সের নকশার মতো দিকগুলিতে কেবল সামান্য পরিবর্তন প্রয়োজন।
২) দ্বিতীয়ত, বৃহৎ নমনীয় লোহার ঢালাইয়ের সাধারণ বৈশিষ্ট্যগুলির সাথে সাড়া দিয়ে সংশ্লিষ্ট কাজ করা উচিত।
বৃহৎ নমনীয় লোহার ঢালাইয়ের সাধারণ বৈশিষ্ট্য হল এগুলি বিশেষভাবে ভারী, বেশিরভাগের জন্য একটি ফেরিটিক ম্যাট্রিক্স প্রয়োজন হয় এবং তাদের যান্ত্রিক বৈশিষ্ট্যগুলিকে অবশ্যই স্ট্যান্ডার্ড ডেটা পূরণ করতে হবে। কখনও কখনও, নিম্ন-তাপমাত্রার প্রভাব কর্মক্ষমতার মতো অতিরিক্ত প্রয়োজনীয়তাও আরোপ করা হয়।
১. বৃহৎ নমনীয় লোহার ঢালাই উৎপাদনে বিশেষ সমস্যা
বৃহৎ নমনীয় লোহার ঢালাইয়ের ধীর শীতলতার কারণে, ইউটেকটিক সলিডিফিকেশন সময়কাল কয়েক ঘন্টা স্থায়ী হতে পারে, যার সময় নমনীয় লোহার প্রধান মাইক্রোস্ট্রাকচার তৈরি করতে হয়। ফলস্বরূপ, বৃহৎ-অংশ নমনীয় লোহা বা বৃহৎ নমনীয় লোহার ঢালাইয়ের জন্য নির্দিষ্ট সমস্যাগুলির একটি সিরিজ আবির্ভূত হয়েছে: কম সংখ্যক নোডিউল, বড় নোডিউল ব্যাস, নোডিউল বিকৃতি, গ্রাফাইট ভাসমান, রাসায়নিক গঠন পৃথকীকরণ, আন্তঃকণিকাকার কার্বাইড এবং মোটা গ্রাফাইট। এই সমস্যাগুলি দীর্ঘদিন ধরে স্বীকৃত হয়েছে, যদিও গঠন প্রক্রিয়াগুলি এখনও সম্পূর্ণরূপে বোঝা যায়নি, নির্দিষ্ট সমস্যার প্রাথমিক সমাধানগুলি তৈরি করা হয়েছে।
আরেকটি গুরুত্বপূর্ণ বিষয় হল নিম্ন-তাপমাত্রার প্রভাবের দৃঢ়তার প্রয়োজনীয়তা কীভাবে পূরণ করা যায় এবং কীভাবে তা মোকাবেলা করা যায়? কাকতালীয়ভাবে এই দুটি প্রধান সমস্যা সমাধানের দিকনির্দেশনা এবং ব্যবস্থা মূলত একই।
2. বৃহৎ নমনীয় লোহার ঢালাইয়ের বিশেষ সমস্যা সমাধানের পদ্ধতি
১) ঘনীভবন ত্বরান্বিত করার জন্য শীতলকরণ তীব্র করা
খণ্ডিত গ্রাফাইট গঠনের জন্য দুটি সাধারণভাবে গৃহীত ব্যাখ্যা রয়েছে: একটি হল গোলাকার গ্রাফাইটের খণ্ডিতকরণ; অন্যটি হল তাপীয় প্রবাহের কারণে অস্টেনাইট শেলের স্থায়িত্ব হ্রাস বা নির্দিষ্ট কিছু সংকর ধাতুর উপাদান, বিশেষ করে Ce এবং La এর পৃথকীকরণ, যা গ্রাফাইট গোলকের বৃদ্ধির ধরণে পরিবর্তনের দিকে পরিচালিত করে। যে তত্ত্ব বা ব্যাখ্যাই সঠিক হোক না কেন, এটি নিশ্চিত যে দীর্ঘ ইউটেকটিক সলিডিফিকেশন সময় (অর্থাৎ, ধীর শীতলকরণ) হল খণ্ডিত গ্রাফাইট গঠনের জন্য প্রত্যক্ষ এবং বস্তুনিষ্ঠ কারণ। অতএব, সলিডিফিকেশন সময়কে সংক্ষিপ্ত করতে পারে এমন যেকোনো পদ্ধতি কার্যকরভাবে খণ্ডিত গ্রাফাইটের উপস্থিতি রোধ করতে পারে।
কিছু সাহিত্যে আরও উল্লেখ করা হয়েছে যে গ্রাফাইট গোলকের বিকৃতির জন্য একটি সংকটপূর্ণ শীতলীকরণ হার (0.8 ℃ /মিনিট) রয়েছে [1]। গ্রাফাইটের বিকৃতি কখনও কখনও একটি আকস্মিক প্রক্রিয়া। অতএব, শীতলীকরণ ত্বরান্বিত করা, কঠিনীভবনের সময়, বিশেষ করে ইউটেক্টিক কঠিনীভবনের সময় কমানো এবং ইউটেক্টিক কঠিনীভবন পর্যায়কে 2 ঘন্টার মধ্যে নিয়ে আসার চেষ্টা করা উল্লেখযোগ্য প্রভাব ফেলতে পারে। এই নীতির উপর ভিত্তি করে অনেক ব্যবস্থা রয়েছে: জোরপূর্বক শীতলীকরণ; ধাতব ছাঁচে বালির প্রলেপ; চিল আয়রন ব্যবহার করা, ইত্যাদি।
চিল আয়রনের উচ্চ তাপ পরিবাহিতা এবং শক্তিশালী তাপ সঞ্চয় ক্ষমতা রয়েছে, এবং এটি প্রয়োগযোগ্য একটি শক্তিশালী ব্যবস্থা হিসেবে ব্যাপকভাবে স্বীকৃত। গ্রাফাইটের তাপ পরিবাহিতা বালি-আবৃত চিল আয়রনের চেয়ে বেশি (যথাক্রমে ৪৫ ওয়াট/মিটার •℃ এবং ১৭ ওয়াট/মিটার •℃ ), কিন্তু এর তাপ সঞ্চয় ক্ষমতা চিল আয়রনের চেয়ে কম। যদি জোরপূর্বক শীতলীকরণের পরিস্থিতি থাকে, তবে গ্রাফাইট ব্যবহার করা অধিকতর উপযুক্ত। বড় বা অতি-বৃহৎ ডাকটাইল আয়রনের ঢালাইয়ের ক্ষেত্রে, জোরপূর্বক শীতলীকরণ একটি শক্তিশালী ব্যবস্থা হিসেবেই থেকে যায়। সাধারণত, বায়ু শীতলীকরণ, কুয়াশা শীতলীকরণ, বা জল শীতলীকরণ যন্ত্র ব্যবহার করা যেতে পারে, এমনকি ঢালাইয়ের কঠিনীভবনের গতি ত্বরান্বিত করার জন্য তরল নাইট্রোজেন শীতলীকরণও অবলম্বন করা যেতে পারে। তথ্য থেকে দেখা যায় যে, একটি ২০-টন শ্রেণীর ডাকটাইল আয়রনের ব্যবহৃত জ্বালানি ধারকের ঢালাইয়ের কঠিনীভবনের সময়, তাপ স্থানান্তরের প্রভাব নিম্নরূপ: ধাতব ছাঁচ ৫৮% তাপ শোষণ করে, গ্রাফাইট এবং বালির ছাঁচ (মূল অংশ) ৩.৫% শোষণ করে, বালির ছাঁচ এবং অন্যান্য যন্ত্র ৩.৫% শোষণ করে, এবং জল শীতলীকরণ ৩.৫% তাপ পরিবহন করে। দেখা যায় যে, ধাতব ছাঁচটি ঢালাইয়ের ৫০%-এরও বেশি তাপ পরিবহন করতে পারে, অথচ মূল অংশটি খুব সামান্য তাপ পরিবহন করে। স্পষ্টতই, জোরপূর্বক শীতলীকরণ প্রয়োজন।
২) প্রক্রিয়া প্রযুক্তির উন্নতি
(১) সাবধানে কাঁচামাল নির্বাচন করা
উচ্চমানের বৃহৎ নমনীয় লোহার ঢালাই তৈরি করতে, চুল্লির উপকরণগুলি সাবধানে নির্বাচন করা সার্থক। কাঁচামালে হস্তক্ষেপকারী উপাদানগুলি যতটা সম্ভব কম হওয়া উচিত, বিশেষ করে পিগ আয়রনের উৎস, স্ক্র্যাপ স্টিলের ধরণ এবং কার্বন সংযোজন নির্বাচনের দিকে মনোযোগ দেওয়া।
(২) রাসায়নিক গঠন নকশা
CE খুব বেশি (৪.২% থেকে ৪.৩%) হওয়া উচিত নয়। যদি w(C) কে ৩.৬% থেকে ৩.৭% হিসাবে নির্বাচিত করা হয়, তাহলে w(Si) কে ১.৮% থেকে ২.০% এ কমাতে হবে; উপরন্তু, w(Mn) < ০.৩%, এবং w(P) এবং w(S) কে কঠোরভাবে সীমিত করতে হবে। বিশেষ ক্ষেত্রে ছাড়া, সাধারণত কোনও অ্যালয়িং ব্যবহার করা হয় না, তাই স্ক্র্যাপ স্টিলকে কঠোরভাবে নির্বাচন করতে হবে।
কম w(Si) অবশ্যই আবশ্যক, অন্যথায় খণ্ডিত গ্রাফাইট ঘটতে পারে এবং নিম্ন-তাপমাত্রার কর্মক্ষমতা প্রয়োজনীয়তা পূরণ করতে পারে না। সমস্যা হল w(Si) কম রাখার প্রয়োজন এবং কম w(Si) এর ফলে সৃষ্ট অসুবিধাগুলি এড়ানো। জাপানে ১০০-টন শ্রেণীর ব্যয়িত জ্বালানি পাত্রের গঠন হল: w(C) 100%, w(Si) 3.6%, w(Mn) 2.01%, w(P) 0.27%, w(S) 0.025%, w(Ni) 0.004%, w(Mg) 0.78%।
(৩) ডাবল মেল্টিং নির্বাচন করা
দ্বিগুণ গলানোর মাধ্যমে কাপোলা গলিত লোহার শক্তিশালী নিউক্লিয়েশন ক্ষমতা এবং বৈদ্যুতিক চুল্লির উচ্চ তাপ দক্ষতা সম্পূর্ণরূপে কাজে লাগানো যেতে পারে। গলিত লোহা উচ্চ তাপমাত্রায় ঢেলে দিতে হবে এবং পরিস্থিতি অনুকূল হলে সালফার অপসারণ করা যেতে পারে। বৈদ্যুতিক চুল্লিতে সময় খুব বেশি হওয়া উচিত নয়। গোলকীকরণের তাপমাত্রা পরিস্থিতি অনুসারে নির্ধারণ করা উচিত, খুব বেশি বা খুব কম নয়। লেখক পরামর্শ দিয়েছেন যে বড় আকারের অংশগুলির জন্য, দীর্ঘ প্রক্রিয়াকরণের সময়কালের কারণে গোলকীকরণের চিকিৎসার জন্য ইনজেকশন পদ্ধতি ব্যবহার করা উচিত নয়। কমপক্ষে আচ্ছাদন পদ্ধতি গ্রহণ করা উচিত এবং বিশেষ পদ্ধতি বা তার খাওয়ানোর পদ্ধতি পছন্দ করা উচিত। তার খাওয়ানো একটি নির্দিষ্ট স্থানে করা উচিত, এমনকি ইনোকুলেশন তারের খাওয়ানোও বিবেচনা করা যেতে পারে। গোলকীকরণকারী এজেন্টটি সাধারণত ব্যবহৃত হওয়া উচিত নয়। ভারী বিরল পৃথিবী এবং হালকা বিরল পৃথিবী গোলকীকরণকারী এজেন্টের মিশ্রণ ব্যবহার করা ভাল। যদি ইনজেকশন পদ্ধতি গ্রহণ করা হয়, তাহলে গোলকীকরণকারী এজেন্টে 6% w(Mg) এবং 1.0% থেকে 1.5% w(RE) থাকা উচিত; যদি পিগ আয়রন তুলনামূলকভাবে বিশুদ্ধ হয়, তাহলে 0.5% থেকে 1.0% w(RE) গ্রহণযোগ্য। যদি তারের খাওয়ানোর পদ্ধতি ব্যবহার করা হয়, তাহলে উচ্চ w(Mg) পরিমাণ সহ একটি স্ফেরয়েডাইজিং এজেন্ট ব্যবহার করা যেতে পারে, তবে w(RE) কম হওয়া উচিত এবং অল্প পরিমাণে Ca যোগ করা যেতে পারে।
ঢালাইয়ের তাপমাত্রা উপযুক্ত (১৩০০ থেকে ১৩৫০ ℃ ) হওয়া উচিত, খুব বেশি নয়, অন্যথায় তরল সংকোচন খুব বেশি হবে। মাঝারি গতির ঢালাইয়ের জন্য একটি ডিসপার্সড ইনার গেট এবং যথাসম্ভব উচ্চ-দৃঢ়তার ছাঁচ ব্যবহার করার পরামর্শ দেওয়া হয়, যাতে নমনীয় লোহার স্ব-ক্ষতিপূরণের জন্য গ্রাফিটাইজেশনের সময়কার প্রসারণকে সম্পূর্ণরূপে কাজে লাগানো যায়, রাইজারের উপর চাপ কমে এবং ঢালাইয়ের অভ্যন্তরীণ ঘনত্ব নিশ্চিত হয়।
(৪) টিকাদানের সমস্যাগুলিতে মনোযোগ দিন
ইনোকুলেশন হল সবচেয়ে গুরুত্বপূর্ণ প্রযুক্তিগত ব্যবস্থাগুলির মধ্যে একটি। শুধুমাত্র এই সমস্যা সমাধানের মাধ্যমেই কম w(Si) কন্টেন্ট এবং কোনও সমস্যা ছাড়াই নিশ্চিত করা যেতে পারে, এবং নিম্ন-তাপমাত্রার কর্মক্ষমতাও নিশ্চিত করা যেতে পারে। ইনোকুলেশনের বিষয়টি মূলত ইনোকুলেশন এজেন্ট এবং ইনোকুলেশন পদ্ধতি নির্বাচন করা। দীর্ঘ ইনোকুলেশন প্রভাব সহ ইনোকুলেশন এজেন্টগুলি বেছে নেওয়া যেতে পারে, যেমন Ba-ধারণকারী এজেন্ট (Sr-ধারণকারী এজেন্ট ধূসর ঢালাই লোহার জন্য বেশি কার্যকর এবং কম Ca কন্টেন্ট থাকে), গ্রাফাইট-ধারণকারী ইনোকুলেশন এজেন্ট, অথবা ইনোকুলেশন এজেন্টে সঠিক পরিমাণে RESiFe মিশ্রিত করা যেতে পারে।
বর্তমানে, অনেক উদ্যোগের নিজস্ব বাড়িতে তৈরি ইনোকুলেশন এজেন্ট রয়েছে এবং আমার ধারণা তারা সকলেই এই নীতি অনুসরণ করে। সংক্ষেপে, ইনোকুলেশন "বিলম্বিত এবং তাৎক্ষণিক" হওয়া উচিত, কেবল প্রভাবই ভালো নয়, ডোজও অনেক কমানো যেতে পারে। চিকিৎসার সময় আচ্ছাদনের পুরানো পদ্ধতির প্রভাব খারাপ, তবে w(Si) কন্টেন্ট হ্রাস পেয়েছে। বর্তমান সমস্যা হল কম w(Si) কন্টেন্ট এবং ভালো প্রভাব উভয়ই অর্জন করা, এবং একমাত্র সমাধান হল পদ্ধতি পরিবর্তন করা। তথ্য প্রমাণ করেছে যে 2.0% এর aw(Si) কন্টেন্ট অর্জন করা যেতে পারে। সাফল্যের লক্ষণ হল গ্রাফাইট ছোট এবং অসংখ্য হওয়া উচিত। এটি যত ছোট হবে, তত বেশি হবে, গোলকীকরণের হার তত বেশি হবে, মুক্ত সিমেন্টাইট তত কম হবে এবং পৃথকীকরণ তত হালকা হবে। বড় অংশের জন্য, যদি গ্রাফাইট গোলকগুলি 200/mm2 বা তার বেশি পৌঁছাতে পারে, 5 থেকে 6 গ্রেডের আকারের সাথে, গোলকীকরণের হার এবং ফেরাইটের পরিমাণ স্বাভাবিকভাবেই কোনও সমস্যা হবে না। সংক্ষেপে, গ্রাফাইটের বিরুদ্ধে লড়াই করুন, ছোট এবং অসংখ্য গ্রাফাইটের জন্য প্রচেষ্টা করুন, এবং প্রধান উপায় হল ইনোকুলেশন ট্রিটমেন্ট। কম w(Si) কন্টেন্ট এবং মুক্ত সিমেন্টাইট না থাকলে, ঘরের তাপমাত্রা এবং নিম্ন তাপমাত্রায় প্লাস্টিকতা এবং প্রভাব শক্ততা সহজেই পাস হবে। বড় ঢালাইয়ের জন্য, ঢালাই কাপে বড় ব্লক ইনোকুলেশন করা এবং রানারে একটি ইনোকুলেশন ব্লক স্থাপন করা সহজ, তবে মূল বিষয় হল সঠিক ধারণা থাকা।
(5) খাদ এবং ট্রেস উপাদান ব্যবহার
অতিরিক্ত-বৃহৎ নমনীয় লোহার ঢালাইয়ে ব্যবহারের জন্য বিবেচনা করা যেতে পারে এমন সংকর ধাতুর মধ্যে, শুধুমাত্র Ni-এর একটি অনন্য ভূমিকা রয়েছে। প্রযুক্তিগত দৃষ্টিকোণ থেকে, w(Ni) < 1% উপকারী, তবে এটি ব্যবহার করা হবে কিনা তা নির্দিষ্ট পরিস্থিতি এবং অর্থনৈতিক বিবেচনার ভিত্তিতে নির্ধারণ করা উচিত।
বৃহৎ ঢালাইয়ে পরিপক্ক প্রয়োগের অভিজ্ঞতাসম্পন্ন ট্রেস উপাদানগুলি হল Bi এবং Sb। এটা বিশ্বাস করা হয় যে w(Bi) 0.008% থেকে 0.010% যোগ করা এবং 1.4 থেকে 1.5 এর aw(RE)/w(Bi) অনুপাত বজায় রাখা গোলকের সংখ্যা বৃদ্ধি এবং খণ্ডিত গ্রাফাইটের ঝুঁকি হ্রাস করার জন্য উপকারী। Sb পুরু এবং বৃহৎ অংশেও ব্যবহার করা যেতে পারে। কিছু লোক মনে করেন এটি পার্লাইটের পরিমাণ বৃদ্ধি করবে, তবে অন্যরা এটি ফেরিটিক নমনীয় লোহাতে ব্যবহার করেছেন, সম্ভবত পরিমাণের কারণে। 50 ppm ব্যবহার করা কোনও সমস্যা হওয়া উচিত নয়। অধ্যাপক ঝো জিয়াং একবার উল্লেখ করেছিলেন যে w(Sb) 0.005% থেকে 0.007% ব্যবহার করলে গলিত লোহাতে অতিরিক্ত পরিমাণে Ti এবং RE থাকলে ক্ষতিকারক প্রভাবগুলিও দমন করা যেতে পারে [2]। যদিও শিল্প Bi এবং Sb যোগ করার ভূমিকা এবং প্রক্রিয়া সম্পর্কে ঐক্যমত্যে পৌঁছায়নি, Ni যোগ করার বিষয়ে ঐক্যমত রয়েছে।
(6) প্রিট্রিটমেন্টের প্রভাব অত্যন্ত গুরুত্বপূর্ণ
স্ফেরয়েডাইজেশনের আগে নমনীয় লোহার মূল তরলকে গ্রাফাইটাইজিং প্রিট্রিটমেন্ট এজেন্ট দিয়ে প্রিট্রিট করা ঢালাইয়ের মান উন্নত এবং স্থিতিশীল করার উপর ইতিবাচক প্রভাব ফেলে [3]। পদ্ধতিটি নিম্নরূপ:
রচনাটি সামঞ্জস্য করার পরে (প্রাক-চিকিৎসার ফলে w(C) 0.2% বৃদ্ধি পাবে) → ডিসালফারাইজেশন → বৈদ্যুতিক চুল্লিতে আবার ঢালাও → যখন ১/৪ অংশ অবশিষ্ট থাকে তখন প্রিট্রিটমেন্ট এজেন্টের ০.২% থেকে ০.২৫% যোগ করুন → তাপমাত্রা সামান্য বাড়িয়ে ১৪৭০ থেকে ১৪৮০ করুন ℃ বৈদ্যুতিক চুল্লিতে আবার ঢালার পর → গোলকীয়করণ চিকিৎসা → টিকাদান চিকিৎসা (আল্ট্রাসিড ব্যবহার করা যেতে পারে) → ঢালা
(৭) সংকোচন-বিরোধী এজেন্ট QKS ব্যবহার
উদ্ভাবক বিশ্বাস করেন যে গোলাকার গ্রাফাইটের কেন্দ্রে 1 μm আকারের একটি বহিরাগত অন্তর্ভুক্তি রয়েছে, যা একটি দ্বি-স্তরীয় কোর তৈরি করে; ভিতরের স্তরটি হল MgS এবং CaS (0.5 μm ) , এবং বাইরের স্তরটি হল MgO, SiO এবং সিলিকেট। তাই, উদ্ভাবক ইনোকুল্যান্টে একটি নির্দিষ্ট পরিমাণ O এবং S যোগ করেছেন, যাতে তারা ইনোকুল্যান্টে থাকা ধাতব উপাদানগুলির সাথে মিলিত হয়ে আরও সালফাইড এবং অক্সাইড তৈরি করতে পারে, যার ফলে আরও গ্রাফাইট কোর তৈরি হয়। এর ফলে Ca, Ce, S এবং O ধারণকারী একটি সিলিকন-আয়রন ইনোকুল্যান্টের বিকাশ ঘটে। এই ইনোকুল্যান্ট গ্রাফাইট গোলকের সংখ্যা উল্লেখযোগ্যভাবে বৃদ্ধি করতে পারে এবং এটি স্ফটিকীকরণের পরবর্তী পর্যায়ে অধঃক্ষিপ্ত হয়। পরবর্তী পর্যায়ে গ্রাফাইটের প্রসারণ কঠিনীভবনের পরবর্তী পর্যায়ে সংকোচনজনিত ছিদ্রকে কার্যকরভাবে প্রতিহত করতে পারে। বিশেষ করে স্থানীয় হট স্পটগুলিতে সংকোচনজনিত ছিদ্রের জন্য, এটি আরও কার্যকর [4]। পরীক্ষায় দেখা গেছে যে, ৫ থেকে ৪০ মিমি ধাপের টেস্ট ব্লকের ক্ষেত্রে, SrSiFe ব্যবহার করলে গ্রাফাইট গোলকের সংখ্যা ৩০০/মিমি² থেকে কমে ১৫০ /মিমি² হয় ; অন্যদিকে Ca-Ce-OS এজেন্ট ব্যবহার করলে, গ্রাফাইট গোলকের সংখ্যা দেয়ালের পুরুত্ব দ্বারা প্রভাবিত হয় না। BaSiFe এবং 75SiFe-এর সাথে তুলনা করলেও একই বিষয় সত্য। ক্রস টেস্ট ব্লকের হট স্পটগুলিতে সংকোচনজনিত ত্রুটি থেকে দেখা যায় যে, Ba এবং Sr ইনোকুল্যান্ট ব্যবহার করলে ক্রস-সেকশনের হট স্পটগুলিতে সংকোচনজনিত গহ্বর তৈরি হয়, কিন্তু Ca-Ce-OS এজেন্ট ব্যবহার করলে কোনো সংকোচনজনিত গহ্বর তৈরি হয় না।
স্টেইনলেস স্টিল কাস্টিং উৎপাদনে ভিগর টিমের ২০ বছরেরও বেশি অভিজ্ঞতা এবং বিভিন্ন প্রক্রিয়াকরণের একটি শক্তিশালী সাপ্লাই চেইন রয়েছে। যদি আমরা কোনোভাবে সাহায্য করতে পারি অথবা আপনি কোনো যন্ত্রাংশ তৈরি করতে চান, তাহলে অনুগ্রহ করে আমাদের সাথে info@castings-forging.om- এ যোগাযোগ করুন।

