


জ্ঞান
স্টেইনলেস স্টিলের ঢালাইয়ের প্যাসিভেশনের পরে লবণ স্প্রে পরীক্ষার ব্যর্থতার সমাধান
স্টেইনলেস স্টিলের প্যাসিভেশন প্রভাব মূল্যায়নের জন্য লবণ স্প্রে পরীক্ষা একটি মূল পদ্ধতি। সামুদ্রিক বায়ুমণ্ডলের ক্ষয়কারী পরিবেশের অনুকরণ করে, এটি প্যাসিভেশন ফিল্মের ক্ষয় প্রতিরোধ ক্ষমতা যাচাই করে। যাইহোক, অনেক উদ্যোগ এখনও প্যাসিভেশনের পরে লবণ স্প্রে পরীক্ষায় ব্যর্থতার সমস্যার সম্মুখীন হয়, যা পৃষ্ঠে মরিচা দাগ, সাদা দাগ বা ক্ষয়কারী পণ্য হিসাবে প্রকাশিত হয়। এই নিবন্ধটি পরীক্ষার ব্যর্থতার সম্ভাব্য কারণগুলি ধাপে ধাপে বিশ্লেষণ করার জন্য একটি পদ্ধতিগত চেকলিস্ট প্রদান করবে, প্রাক-প্যাসিভেশন চিকিত্সা, প্যাসিভেশন প্রক্রিয়া, পোস্ট-প্যাসিভেশন চিকিত্সা থেকে লবণ স্প্রে পরীক্ষা অপারেশন পর্যন্ত, এবং সমাধান প্রদান করবে।
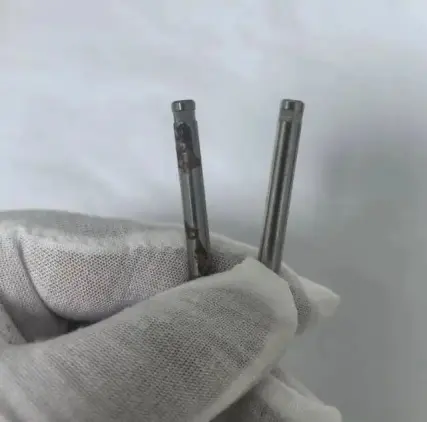
১. প্যাসিভেশনের পূর্বে প্রাক-চিকিৎসা: দুর্বল ভিত্তি পতনের কারণ হয়
প্যাসিভেশনের আগে প্রিট্রিটমেন্টের উদ্দেশ্য হল স্টেইনলেস স্টিলের পৃষ্ঠ পরিষ্কার এবং দূষণমুক্ত রাখা, যা প্যাসিভেশন ফিল্ম গঠনের জন্য একটি ভাল ভিত্তি প্রদান করে। যদি প্রিট্রিটমেন্টটি পুঙ্খানুপুঙ্খভাবে না করা হয়, তাহলে প্যাসিভেশন ফিল্মটি সমানভাবে বিতরণ করা হবে না, যার ফলে লবণ স্প্রে পরীক্ষা ব্যর্থ হবে।
১. অসম্পূর্ণ তেল অপসারণ
- ঘটনা: প্যাসিভেশনের পরে পৃষ্ঠে "তেলের দাগ" দেখা যায় এবং লবণ স্প্রে পরীক্ষার সময় এই দাগগুলি ক্ষয়প্রাপ্ত হওয়ার ঝুঁকিতে থাকে।
- সমস্যা সমাধানের পদ্ধতি:
- জলস্তর পরীক্ষা: পরিষ্কার জল দিয়ে পৃষ্ঠতলটি ধুয়ে ফেলুন। যদি একটি অবিচ্ছিন্ন জলস্তর তৈরি না হয় (স্পর্শ কোণ > ১০ ° ), তবে এটি অবশিষ্ট তেলের উপস্থিতি নির্দেশ করে।
- ইনফ্রারেড স্পেকট্রোস্কোপি বিশ্লেষণ: পৃষ্ঠে জৈব অবশিষ্টাংশের (যেমন গ্রীস, কাটা তরল সংযোজন) উপস্থিতি পরীক্ষা করুন।
2. অসম্পূর্ণ মরিচা অপসারণ
- ঘটনা: নিষ্ক্রিয়তার পরে পৃষ্ঠে "ভাসমান মরিচা" দেখা দেয় এবং লবণ স্প্রে পরীক্ষার সময় মরিচা দাগ প্রসারিত হয়।
- সমস্যা সমাধানের পদ্ধতি:
- চাক্ষুষ পরিদর্শন: পৃষ্ঠটি পর্যবেক্ষণ করার জন্য একটি ম্যাগনিফাইং গ্লাস ব্যবহার করুন। যদি অক্সাইড স্কেল বা মরিচাজাতীয় পণ্য অপসারণ না করা থাকে, তাহলে এটি অপর্যাপ্ত মরিচা অপসারণের ইঙ্গিত দেয়।
- নীল বিন্দু পরীক্ষা: পৃষ্ঠতলের উপর পটাশিয়াম ফেরিসায়ানাইড দ্রবণ ফেলুন। যদি ৩০ সেকেন্ডের মধ্যে নীল দাগ (Fe³⁺ পটাশিয়াম ফেরিসায়ানাইডের সাথে বিক্রিয়া করে প্রুশিয়ান ব্লু তৈরি করে) দেখা যায়, তবে এটি উন্মুক্ত ক্ষারীয় পদার্থ নির্দেশ করে।
২. প্যাসিভেশন প্রক্রিয়া: প্যারামিটার নিয়ন্ত্রণের বাইরে, ফিল্মের গুণমান মানসম্মত নয়
প্যাসিভেশন প্রক্রিয়ার মূল বিষয় হল প্যাসিভেশন দ্রবণের ঘনত্ব, তাপমাত্রা এবং সময়ের মতো পরামিতিগুলি নিয়ন্ত্রণ করা যাতে একটি ঘন এবং অভিন্ন প্যাসিভেশন ফিল্ম তৈরি হয়। যদি প্যারামিটারগুলি নিয়ন্ত্রণের বাইরে থাকে, তাহলে প্যাসিভেশন ফিল্মের মান লবণ স্প্রে পরীক্ষার প্রয়োজনীয়তা পূরণ করবে না।
১. প্যাসিভেশন দ্রবণের অপর্যাপ্ত ঘনত্ব
- ঘটনা: প্যাসিভেশন ফিল্ম পাতলা এবং অসম, এবং লবণ স্প্রে পরীক্ষার প্রথম দিকে মরিচা দাগ দেখা যায়।
- সমস্যা সমাধানের পদ্ধতি:
o টাইট্রেশন পদ্ধতি: প্যাসিভেশন দ্রবণে জারণকারী পদার্থের ঘনত্ব নিয়মিত পরীক্ষা করুন যাতে নিশ্চিত করা যায় যে এটি প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করে।
o ফিল্মের পুরুত্ব পরিমাপ: প্যাসিভেশন ফিল্মের পুরুত্ব (সাধারণত 5-15 nm) পরিমাপ করতে একটি উপবৃত্তাকার বা এক্স-রে ফটোইলেক্ট্রন স্পেকট্রোস্কোপি (XPS) ব্যবহার করুন।
- সমাধান:
o প্যাসিভেশন এজেন্ট যোগ করুন: পরীক্ষার ফলাফলের উপর ভিত্তি করে নির্দিষ্ট ঘনত্বের পরিপূরক।
o প্যাসিভেশন দ্রবণ প্রতিস্থাপন করুন: যদি প্যাসিভেশন দ্রবণটি পুরানো হয় (যেমন pH বিচ্যুতি, অপরিষ্কার জমা), তাহলে এটি সম্পূর্ণরূপে একটি নতুন দ্রবণ দিয়ে প্রতিস্থাপন করতে হবে।
২. অনুপযুক্ত প্যাসিভেশন তাপমাত্রা বা সময়
- ঘটনা: প্যাসিভেশন ফিল্ম হয় খুব পুরু (ফাটল হওয়ার ঝুঁকিপূর্ণ) অথবা খুব পাতলা (পর্যাপ্ত জারা প্রতিরোধ ক্ষমতা নেই), যা লবণ স্প্রে পরীক্ষায় স্থানীয় বা অভিন্ন জারা হিসাবে প্রকাশিত হয়।
- সমস্যা সমাধানের পদ্ধতি:
- তাপমাত্রা রেকর্ডিং: প্যাসিভেশন দ্রবণের তাপমাত্রা প্রক্রিয়া সীমার মধ্যে আছে কিনা তা পর্যবেক্ষণ করতে একটি থার্মোমিটার বা ডেটা লগার ব্যবহার করুন।
- সময় নিয়ন্ত্রণ: প্যাসিভেশন পিরিয়ড সঠিকভাবে সময় নির্ধারণ করুন যাতে এটি খুব দীর্ঘ বা খুব ছোট না হয়।
III. প্যাসিভেশনের পরবর্তী চিকিৎসা: খুঁটিনাটি বিষয়ই সাফল্য বা ব্যর্থতা নির্ধারণ করে।
প্যাসিভেশনের পর পরিষ্কার, শুকানো এবং প্যাসিভেশন ফিল্ম শক্তিশালীকরণের চিকিৎসা সরাসরি প্যাসিভেশন ফিল্মের স্থায়িত্ব এবং জারা প্রতিরোধের উপর প্রভাব ফেলে। সঠিকভাবে পরিচালনা না করা হলে, প্যাসিভেশন ফিল্মটি লবণ স্প্রে পরীক্ষায় অকাল ব্যর্থ হতে পারে।
1. অসম্পূর্ণ পরিষ্কার
- ঘটনা: অবশিষ্ট প্যাসিভেশন দ্রবণ পৃষ্ঠে "সাদা দাগ" সৃষ্টি করে, যা লবণ স্প্রে পরীক্ষায় প্রথমে ক্ষয়প্রাপ্ত হওয়ার ঝুঁকিতে থাকে।
- সমস্যা সমাধানের পদ্ধতি:
- pH কাগজ পরীক্ষা: pH কাগজ দিয়ে পৃষ্ঠটি মুছুন। যদি pH মান নিরপেক্ষতা থেকে বিচ্যুত হয় (যেমন, নাইট্রিক অ্যাসিড নিষ্ক্রিয়তার পরে pH < 2), তবে এটি অপর্যাপ্ত পরিষ্কারের ইঙ্গিত দেয়।
আয়ন ক্রোমাটোগ্রাফি বিশ্লেষণ: পৃষ্ঠতলে Cl⁻ এবং NO₃⁻-এর মতো ক্ষয়কারী আয়ন অবশিষ্ট থাকে কিনা তা পরীক্ষা করুন।
- সমাধান:
- বহু-পর্যায়ের ধৌতকরণ: পরিষ্কার জল দিয়ে ধৌত করুন → প্রশমিত করুন → pH মান ৬-৮ এ ফিরে আসা নিশ্চিত করতে পরিষ্কার জল দিয়ে ধৌত করুন।
- অতিস্বনক পরিষ্কার: জটিল আকৃতির অংশগুলির জন্য, মৃত কোণ থেকে অবশিষ্ট প্যাসিভেশন দ্রবণ অপসারণ করতে একটি অতিস্বনক ক্লিনার ব্যবহার করুন। o
২. অপর্যাপ্ত শুকানো
- ঘটনা: লবণ স্প্রে পরীক্ষার সময় প্যাসিভেশন ফিল্ম পৃষ্ঠের অবশিষ্ট আর্দ্রতা "জলের দাগ" তৈরি করে, যা স্থানীয় ক্ষয়কে ত্বরান্বিত করে।
- পরিদর্শন পদ্ধতি:
- চাক্ষুষ পরিদর্শন: একটি শুকনো কাগজের তোয়ালে দিয়ে পৃষ্ঠটি মুছুন। যদি কাগজের তোয়ালে স্যাঁতসেঁতে হয়ে যায়, তাহলে এটি অপর্যাপ্ত শুকানোর ইঙ্গিত দেয়।
- আর্দ্রতা পরিমাপ: পৃষ্ঠের আর্দ্রতা পরীক্ষা করার জন্য কার্ল ফিশার আর্দ্রতা মিটার ব্যবহার করুন (<0.1% হওয়া উচিত)।
- সমাধান:
- সংকুচিত বাতাসে শুকানো: আর্দ্রতা রোধ করতে পৃষ্ঠটি শুকানোর জন্য তেল-মুক্ত সংকুচিত বাতাস ব্যবহার করুন।
শুকানোর পদ্ধতি: সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে, পৃষ্ঠতলের সম্পূর্ণ শুষ্কতা নিশ্চিত করতে ওভেনে (৬০-৮০ ° সেলসিয়াস) ১০-১৫ মিনিট ধরে শুকান।
৪. লবণ স্প্রে পরীক্ষা কার্যক্রম: ভুল বিচার এড়ানোর জন্য প্রমিত কার্য সম্পাদন
লবণ স্প্রে পরীক্ষার কার্যক্রমের মানসম্মতকরণ সরাসরি পরীক্ষার ফলাফলের নির্ভুলতার উপর প্রভাব ফেলে। অনুপযুক্ত পরীক্ষার কার্যক্রম মিথ্যা ব্যর্থতার দিকে নিয়ে যেতে পারে (যেমন অপর্যাপ্ত লবণ স্প্রে জমা, তাপমাত্রার বিচ্যুতি ইত্যাদি)।
১. অপর্যাপ্ত লবণ স্প্রে জমা
- ঘটনা: পরীক্ষার পরে পৃষ্ঠের ক্ষয়ের মাত্রা প্রত্যাশার চেয়ে কম, তবে প্রকৃত প্যাসিভেশন ফিল্মের মান মান পূরণ করে।
- সমস্যা সমাধানের পদ্ধতি:
লবণ স্প্রে জমার পরিমাপ: একটি গ্র্যাজুয়েটেড সিলিন্ডার ব্যবহার করে লবণ স্প্রে সংগ্রহ করুন এবং নিশ্চিত করুন যে জমার পরিমাণ ১-২ মিলি/৮০ সেমি² · ঘণ্টা (আইএসও ৯২২৭ অনুযায়ী)।
- স্প্রে অভিন্নতা পরীক্ষা: স্প্রেটি সমগ্র পরীক্ষার ক্ষেত্রটি সমানভাবে ঢেকে রেখেছে কিনা তা পর্যবেক্ষণ করতে টেস্ট পেপার বা আয়না ব্যবহার করুন।
- সমাধান:
- স্প্রে চাপ সামঞ্জস্য করুন: লবণ স্প্রে চেম্বারের ম্যানুয়াল অনুসারে, স্প্রে চাপ নির্দিষ্ট পরিসরে (যেমন, 0.07-0.17 MPa) সামঞ্জস্য করুন।
- নজল পরিষ্কার করুন: লবণ জমা আটকে যাওয়া এবং অসম স্প্রে না হওয়ার জন্য নিয়মিত নজল পরিষ্কার করুন। o
2. তাপমাত্রা বা আর্দ্রতা বিচ্যুতি পরীক্ষা করুন
- ঘটনা: পরীক্ষার পর পৃষ্ঠের ক্ষয়ের ধরণ প্রত্যাশার সাথে মেলে না (যেমন, অভিন্ন ক্ষয়ের পরিবর্তে পিটিং ক্ষয়)।
- সমস্যা সমাধানের পদ্ধতি:
- তাপমাত্রা লিপিবদ্ধকরণ: পরীক্ষা কক্ষের ভেতরের তাপমাত্রা পর্যবেক্ষণ করতে একটি তাপমাত্রা সেন্সর ব্যবহার করুন এবং নিশ্চিত করুন যে এটি নির্ধারিত মান পূরণ করছে (যেমন, নিরপেক্ষ লবণ স্প্রে পরীক্ষার জন্য ৩৫ ± ২ ° সে)।
- আর্দ্রতা সনাক্তকরণ: পরীক্ষার চেম্বারের ভিতরে আর্দ্রতা পরিমাপ করতে একটি হাইগ্রোমিটার ব্যবহার করুন এবং আপেক্ষিক আর্দ্রতা 95% এর বেশি কিনা তা নিশ্চিত করুন।
- সমাধান:
- সরঞ্জাম ক্যালিব্রেট করুন: লবণ স্প্রে চেম্বারের তাপমাত্রা এবং আর্দ্রতা নিয়ন্ত্রকদের নিয়মিত ক্যালিব্রেট করুন যাতে সঠিকতা প্রয়োজনীয়তা পূরণ করে।
- টেস্ট চেম্বার সিল করুন: টেস্ট চেম্বারের দরজার সিলিং স্ট্রিপটি পুরানো কিনা তা পরীক্ষা করুন এবং প্রয়োজনে এটি প্রতিস্থাপন করুন যাতে বাইরের বাতাস প্রবেশ করতে না পারে এবং তাপমাত্রা এবং আর্দ্রতাকে প্রভাবিত করতে না পারে।
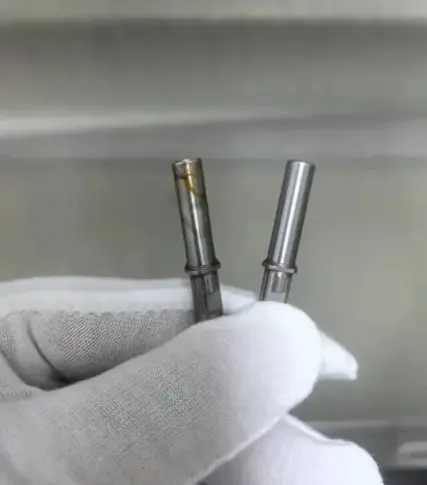
লবণ স্প্রে পরীক্ষায় স্টেইনলেস স্টিলের প্যাসিভেশন ব্যর্থতা প্রায়শই নিম্নলিখিত পর্যায়ের যেকোনো একটিতে নিয়ন্ত্রণ হারিয়ে ফেলার কারণে ঘটে: প্রিট্রিটমেন্ট, প্যাসিভেশন প্রক্রিয়া, পোস্ট-ট্রিটমেন্ট, অথবা টেস্ট অপারেশন। নিম্নলিখিত পদ্ধতিগত চেকলিস্ট ব্যবহার করে, সমস্যার মূল কারণ দ্রুত সনাক্ত করা যেতে পারে:
১. প্যাসিভেশনের আগে প্রিট্রিটমেন্ট:
- তেল অপসারণ কি পুঙ্খানুপুঙ্খভাবে করা হয়েছে (জলের ফিল্ম পরীক্ষা, ইনফ্রারেড স্পেকট্রোস্কোপি)?
- মরিচা অপসারণ কি পুঙ্খানুপুঙ্খভাবে করা হয়েছে (চাক্ষুষ পরিদর্শন, নীল বিন্দু পরীক্ষা)?
2. প্যাসিভেশন প্রক্রিয়া:
- প্যাসিভেশন দ্রবণের ঘনত্ব কি মানসম্মত (টাইট্রেশন, ফিল্মের পুরুত্ব পরিমাপ)?
- প্যাসিভেশন তাপমাত্রা এবং সময় কি নিয়ন্ত্রণযোগ্য (তাপমাত্রা রেকর্ড, সময় নিয়ন্ত্রণ)?
৩. প্যাসিভেশনের পর চিকিৎসা-পরবর্তী:
- পরিষ্কার কি পুঙ্খানুপুঙ্খভাবে করা হয়েছে (pH পেপার, আয়ন ক্রোমাটোগ্রাফি)?
- শুকানোর কাজ কি যথেষ্ট (চাক্ষুষ পরিদর্শন, আর্দ্রতা নির্ধারণ)?
৪. লবণ স্প্রে পরীক্ষার কার্যক্রম:
- লবণ স্প্রে জমা কি যথেষ্ট (গ্রেডেড সিলিন্ডার সহ সংগ্রহ, স্প্রে অভিন্নতা)?
- পরীক্ষার তাপমাত্রা এবং আর্দ্রতা কি বিচ্যুতি সীমার মধ্যে আছে (তাপমাত্রা রেকর্ড, আর্দ্রতা সনাক্তকরণ)?
উপরোক্ত সমস্যাগুলি পদ্ধতিগতভাবে সমাধান এবং সমাধানের মাধ্যমে, প্যাসিভেটেড স্টেইনলেস স্টিলের জন্য লবণ স্প্রে পরীক্ষার পাসের হার উল্লেখযোগ্যভাবে উন্নত করা যেতে পারে, যা নিশ্চিত করে যে প্যাসিভেশন ফিল্মের জারা প্রতিরোধ ক্ষমতা প্রয়োজনীয়তা পূরণ করে। মনে রাখবেন: লবণ স্প্রে পরীক্ষা কেবল একটি যাচাইকরণ পদ্ধতি নয় বরং প্যাসিভেশন প্রক্রিয়াটি অপ্টিমাইজ করার জন্য একটি "কম্পাস"ও।
স্টেইনলেস স্টিল কাস্টিং উৎপাদনে ভিগর টিমের ২০ বছরেরও বেশি অভিজ্ঞতা এবং বিভিন্ন প্রক্রিয়াকরণের একটি শক্তিশালী সাপ্লাই চেইন রয়েছে। যদি আমরা কোনোভাবে সাহায্য করতে পারি অথবা আপনি কোনো যন্ত্রাংশ তৈরি করতে চান, তাহলে অনুগ্রহ করে আমাদের সাথে info@castings-forging.om- এ যোগাযোগ করুন।

