


জ্ঞান
ইন্টিগ্রাল কাস্ট স্টিল অ্যাক্সেল হাউজিংয়ের জন্য কাস্টিং প্রক্রিয়ার অপ্টিমাইজেশন
ইন্টিগ্রাল অ্যাক্সেল হাউজিং সাপোর্টের বসের সংকোচন গহ্বরের ত্রুটি এবং কাস্টিংয়ের কিছু অংশে বিকৃতির প্রতিক্রিয়ায়, কাস্টিং প্রক্রিয়াটি অপ্টিমাইজ করা হয়েছিল। ক্রিও সফ্টওয়্যার ব্যবহার করে ইন্টিগ্রাল অ্যাক্সেল হাউজিংটি 3D তে মডেল করা হয়েছিল এবং কাস্টিং প্রক্রিয়াটি সংখ্যাসূচক সিমুলেশন সফ্টওয়্যার ব্যবহার করে সিমুলেটেড করা হয়েছিল। সিমুলেশন ফলাফলগুলি কাস্টিংয়ে সংকোচন গহ্বর এবং পোরোসিটি ত্রুটির অবস্থানগুলি প্রতিফলিত করে। পূর্ববর্তী ট্রায়াল উৎপাদন ফলাফলের উপর ভিত্তি করে, মূল প্রক্রিয়া পরিকল্পনাটি অপ্টিমাইজ করা হয়েছিল। সিমুলেশন ফলাফল এবং নমুনার ট্রায়াল উৎপাদনের মাধ্যমে, অপ্টিমাইজ করা পরিকল্পনা কার্যকরভাবে সংকোচন গহ্বরের ত্রুটি এবং বিকৃতি-অব-সহনশীলতা হ্রাস করেছে এবং পণ্যের যোগ্যতার হার উন্নত করেছে।
ইন্টিগ্রাল অ্যাক্সেল হাউজিং মূলত বিশেষ যানবাহনের লোড-বেয়ারিং অ্যাক্সেলগুলিতে প্রয়োগ করা হয় এবং এটি অ্যাক্সেল সিস্টেমের অন্যতম মূল উপাদান। এর কাজের পরিবেশের মধ্যে রয়েছে উচ্চ-উচ্চতা, লবণাক্ত-ক্ষার, মরুভূমি এবং অন্যান্য বহু-ভূখণ্ড এবং বহু-অক্ষাংশ অঞ্চল। পূর্ণ লোডের অধীনে, এটিকে উচ্চ প্রভাব লোড সহ্য করতে হয়। একটি নির্দিষ্ট ধরণের ইন্টিগ্রাল অ্যাক্সেল হাউজিং কাস্ট স্টিল অংশের জন্য, সাপোর্ট এবং অন্যান্য অংশে বিচ্ছিন্ন হট স্পটগুলির কারণে, একটি ঘন কাঠামো পাওয়া কঠিন, যা ইন্টিগ্রাল কাস্ট অ্যাক্সেল হাউজিংয়ের যান্ত্রিক বৈশিষ্ট্যগুলিকে প্রভাবিত করে এবং কাস্টিং ব্যবহারের প্রয়োজনীয়তা পূরণ করতে ব্যর্থ হয়।
এই ধরনের অবিচ্ছেদ্য অ্যাক্সেল হাউজিং ZG40Mn উপাদান দিয়ে তৈরি। ঢালাইটির গঠন চিত্র ১-এ দেখানো হয়েছে, যার মাত্রা প্রায় ২১৬০ মিমি × ৪০০ মিমি × ৩১৪ মিমি, দেয়ালের পুরুত্ব ১৫ মিমি থেকে ২৫ মিমি পর্যন্ত এবং ঢালাই ব্ল্যাঙ্কের ওজন প্রায় ৩০০ কেজি।
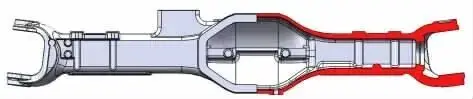
চিত্র ১: ঢালাইয়ের ত্রিমাত্রিক মডেলের পরিকল্পিত রূপরেখা
-------------------------------------------------- ---------------
১. মূল প্রক্রিয়া পরিকল্পনা এবং বিশ্লেষণ
চিত্র ২-এ ইন্টিগ্রাল অ্যাক্সেল হাউজিংয়ের জন্য মূল ঢালাই প্রক্রিয়া পরিকল্পনা দেখানো হয়েছে। এই পরিকল্পনায় সোডিয়াম সিলিকেট বালি প্রযুক্তি ব্যবহার করা হয়েছে যার মধ্যে দুটি বাক্সের ছাঁচনির্মাণ প্রক্রিয়া রয়েছে। বালির ছাঁচ এবং কোরের পৃষ্ঠটি দুবার অ্যালকোহল-ভিত্তিক রঙ দিয়ে প্রলেপ দেওয়া হয়েছে। A φঅ্যাক্সেল হাউজিংয়ের উপরে ৭০ মিমি রাইজার স্থাপন করা হয়েছে, এবং একটি ২৩০ মিমি×৭৫ মিমি ডিম্বাকৃতির অভ্যন্তরীণ রাইজারটি অ্যাক্সেল হাউজিংয়ের সাপোর্টের উপরে স্থাপন করা হয়েছে। দুটি φ120mm×স্টিয়ারিং নাকল পোর্টের জন্য অ্যাক্সেল হাউজিংয়ের প্রান্তে ২০০ মিমি রাইজার স্থাপন করা হয়েছে। গর্তগুলি φ৩০ মিমি ঢালাই করা হয় না। এই ঢালাই একটি প্রচলিত নীচে-উপরে ঢালাই পদ্ধতি ব্যবহার করে, স্প্রু এবং অভ্যন্তরীণ গেটগুলি বিভাজন পৃষ্ঠের উপর অবস্থিত। ঢালাই পদ্ধতির ক্রস-বিভাগীয় ক্ষেত্রের অনুপাত হল Σঠিকানা:Σএ_স্প্রু:ΣA_gate = 1.0:2.0:1.4. এই সমস্ত সেটিংস ঢালাইয়ের ফিডিং এবং দৃঢ়ীকরণের জন্য সহায়ক।
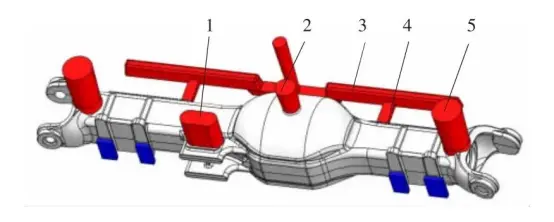
চিত্র ২ মূল ঢালাই প্রক্রিয়া পরিকল্পনা
-------------------------------------------------- ---------------
২. সমস্যা এবং বিশ্লেষণ
মূল প্রক্রিয়ার সিমুলেশন এবং প্রকৃত উৎপাদনের সাথে সমন্বয় মূল প্রক্রিয়া পরিকল্পনার সাথে নিম্নলিখিত সমস্যাগুলি প্রকাশ করে:
১) মূল প্রক্রিয়ায় উৎপাদিত কাস্টিংগুলোর পার্শ্ব দেয়ালের টিউবের উত্তল প্ল্যাটফর্মে ড্রিল করার পর, ছিদ্রগুলোতে কিছু সংকোচনজনিত গহ্বর পাওয়া যায়। চিত্র ৩-এ যেমন দেখানো হয়েছে, যখন কঠিন অংশের পরিমাণ ৭৫%-এর বেশি ছিল, তখন ব্রিজ হাউজিং সাপোর্টে বিচ্ছিন্ন তরল দশার অঞ্চল বিদ্যমান ছিল, যা থেকে ত্রুটি ঘটার প্রবল সম্ভাবনা ছিল। সাইটে পরীক্ষামূলকভাবে উৎপাদিত পণ্যগুলোতে ড্রিল করার পর, এটি নিশ্চিত করা হয় যে সাপোর্ট অংশে কিছু ক্ষুদ্র সংকোচনজনিত গহ্বর এবং ছিদ্রজনিত ত্রুটি রয়েছে।
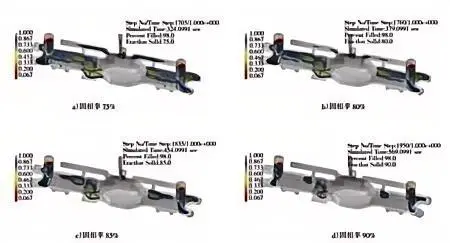
চিত্র ৩ মূল প্রক্রিয়া স্কিমের সলিডিফিকেশন সিমুলেশন ফলাফল
-------------------------------------------------- ---------------
২) থ্রাস্ট রড সাপোর্টে ত্রুটি রয়েছে। চিত্র ৩-এ দেখানো হয়েছে, রাইজার ১-এর অবস্থানের কারণে, কাস্টিংয়ের থ্রাস্ট রড সাপোর্টের নীচের অংশটি সঠিকভাবে পূরণ করা যাচ্ছে না। ড্রিলিংয়ের পরে, দেখা গেছে যে কিছু সংকোচন গহ্বরের ত্রুটি রয়েছে।
৩) ঢালাইয়ের দৈর্ঘ্য প্রায় ২১৬০ মিমি এবং স্ট্রেইট-থ্রু গেটিং সিস্টেমের মূল ঢালাই প্রক্রিয়া নকশার কারণে, প্রক্রিয়াকরণের সময়, কিছু অ্যাক্সেল হাউজিং-এর সহনশীলতার বাইরের বিকৃতি ঘটে এবং প্রক্রিয়াজাতকরণের অযোগ্য হয়ে পড়ে।
সিমুলেশন ফলাফল দেখায় যে: অ্যাক্সেল হাউজিংয়ের ব্রিজ প্যাকেজ তুলনামূলকভাবে পাতলা এবং প্রথমে শক্ত হয়ে যাওয়ার কারণে, অ্যাক্সেল হাউজিংয়ের উভয় পাশের টিউব দেয়ালগুলি ধারাবাহিকভাবে শক্ত হয়ে যায়। যখন কঠিন ভগ্নাংশ 75% থেকে 90% এ পৌঁছায়, তখন চিত্র 4-এ দেখানো অংশগুলিতে বিচ্ছিন্ন তরল অঞ্চলগুলি উপস্থিত হয় এবং এই বিচ্ছিন্ন তরল অঞ্চলগুলি ধারাবাহিকভাবে ঢালাইয়ের ভিতরে উপস্থিত হয়। রাইজারগুলি কার্যকর খাওয়ানো সরবরাহ করতে পারে না, যা শক্ত হওয়ার পরে এই অঞ্চলগুলিতে সহজেই সংকোচন গহ্বর বা ছিদ্র ত্রুটির দিকে পরিচালিত করে।
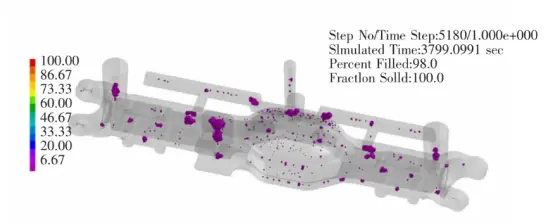
চিত্র ৪ মূল প্রক্রিয়া পরিকল্পনার সংকোচন গহ্বর এবং ছিদ্রতার মানদণ্ড
-------------------------------------------------- ---------------
৩. প্রক্রিয়া উন্নয়ন ব্যবস্থা এবং ফলাফল
সিমুলেশন ফলাফল এবং ট্রায়াল উৎপাদনের সময় সাপোর্ট বা বস এলাকায় সংকোচন গহ্বর এবং ছিদ্র ত্রুটি দেখা দিলে, বিদ্যমান রাইজারের মাত্রাগুলি সেই অনুযায়ী সামঞ্জস্য করা হয়েছিল এবং ঢালাইয়ের চারপাশে তাপমাত্রা ক্ষেত্র নিয়ন্ত্রণ করার জন্য বহিরাগত চিল ব্যবহার করা হয়েছিল। কিছু ঢালাইয়ের বিকৃতির জন্য, কিছু অনুভূমিক রানারকে জিগজ্যাগ আকারে পরিবর্তন করা হয়েছিল যাতে ঢালাইয়ের সংকোচন বিকৃতির উপর গেটিং সিস্টেমের প্রভাব কমানো যায়, যেমন চিত্র 5-এ দেখানো হয়েছে:
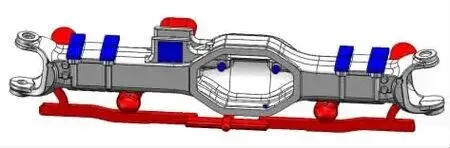
চিত্র ৫ উন্নত ঢালাই প্রক্রিয়া পরিকল্পনা
-------------------------------------------------- ---------------
১) রাইজারের খাদ্য সরবরাহ ক্ষমতা বাড়ানোর জন্য চিত্র ২-এর ১ নং রাইজারটিকে ২৩০মিমি × ৯০মিমি × ১৫০মিমি আকারে বড় করুন।
২) চিত্র ২-এ দেখানো ৪ নং রানার এবং কাস্টিং-এর সাইড বসের সাথে φ ১০০মিমি × ২৫০মিমি আকারের দুটি সাইড রাইজার যোগ করুন, যাতে কাস্টিং-এর হট স্পটগুলিতে রাইজারগুলির ফিডিং ক্ষমতা বৃদ্ধি পায়।
৩) চিত্র ২-এ দেখানো ৪ নম্বর রানারের ভেতরের গেটের সংখ্যা ৪-এ বৃদ্ধি করুন এবং ৩ নম্বর ট্রান্সভার্স রানারটিকে জিগজ্যাগ আকারে পরিবর্তন করুন যাতে স্লিনডার কাস্টিংয়ের বিকৃতির প্রবণতা কম হয়।
৪) কাস্টিংয়ের তাপমাত্রা ক্ষেত্র সামঞ্জস্য করতে এবং বসগুলির পুরু এবং বৃহৎ অংশগুলিতে শীতল প্রভাব বাড়াতে অ্যাক্সেল হাউজিংয়ের পাশের বসগুলিতে একাধিক বহিরাগত চিল যুক্ত করুন, যা কাস্টিংয়ের দৃঢ়ীকরণ ক্রম সামঞ্জস্য করতে এবং ঘনীভূত ত্রুটির জমা কমাতে উপকারী।
৫) অ্যাক্সেল হাউজিং মডেলের আকার সামঞ্জস্য করুন, ব্রিজ প্যাকেজ মডেলের বাইরের ত্বকের সংশোধন পরিমাণ ১ মিমি বৃদ্ধি করুন এবং প্রধান রিডাকশন অ্যাসেম্বলি সারফেস এন্ড পোর্টের পাশের আকারের সামগ্রিক সংশোধন পরিমাণ +২ মিমি বৃদ্ধি করুন যাতে সহনশীলতার চেয়ে বেশি বিকৃতির কারণে অ্যাক্সেল হাউজিংয়ের শেষ মুখটি ড্রিল করা না যায় এমন পরিস্থিতি হ্রাস পায়।
চিত্র 6-এ দেখানো ইন্টিগ্রাল অ্যাক্সেল হাউজিং অপ্টিমাইজেশন স্কিমের সলিডিফিকেশন সিমুলেশন ফলাফলগুলি নির্দেশ করে যে সলিডিফিকেশন প্রক্রিয়ার সময় ঢালাইয়ের ভিতরে কোনও বিচ্ছিন্ন তরল অঞ্চল নেই এবং রাইজারগুলি সবচেয়ে শেষ শক্ত হয়। ত্রুটিগুলি সমস্ত রাইজারের অভ্যন্তরে স্থানান্তরিত হয়। ঢালাই প্রক্রিয়ার উন্নতির পরে, কিছু বিচ্ছিন্ন ত্রুটি ছাড়া, ঢালাইয়ের বডিতে কোনও স্পষ্ট ত্রুটি নেই।
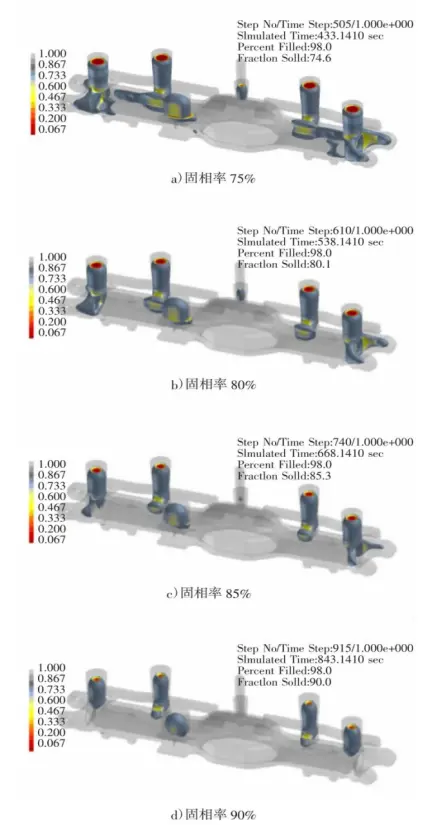
চিত্র 6 ইন্টিগ্রাল অ্যাক্সেল হাউজিং অপ্টিমাইজেশন স্কিমের সলিডিফিকেশন সিমুলেশন ফলাফল
-------------------------------------------------- ---------------
৪. প্রকৃত উৎপাদন যাচাইকরণ
চিত্র ৭-এ দেখানো হয়েছে যে, একটি একক পণ্যের প্রকৃত ঢালাইয়ের জন্য প্রায় ৪৫০ কেজি গলিত ইস্পাত ব্যবহার করা হয়েছিল, যার মধ্যে ঢালাইয়ের ওজন ছিল প্রায় ২৮০ কেজি, এবং ঢালাইয়ের প্রক্রিয়াজাতকরণের ফলন ছিল প্রায় ৬২%। পরীক্ষামূলক উৎপাদনের প্রথম ব্যাচে মোট ৬টি ঢালাই তৈরি করা হয়েছিল। ঝাঁকুনি, কাটা, পরিষ্কার করা এবং নাকাল করার মতো প্রক্রিয়াগুলির পরে, ঢালাইগুলির উপস্থিতি, অ-ধ্বংসাত্মক পরীক্ষা এবং জলচাপ ফুটো পরীক্ষার জন্য পরিদর্শন করা হয়েছিল। পরীক্ষার ফলাফল ভাল ছিল এবং ব্যবহারের প্রয়োজনীয়তা পূরণ করেছিল। অতিরিক্তভাবে, একটি সেতুর আবাসন এলোমেলোভাবে কাটা যাচাইয়ের জন্য নির্বাচন করা হয়েছিল। চাক্ষুষ পরিদর্শনে কোনও দৃশ্যমান ত্রুটি পাওয়া যায়নি এবং ত্রুটি সনাক্তকরণ যোগ্য ছিল।
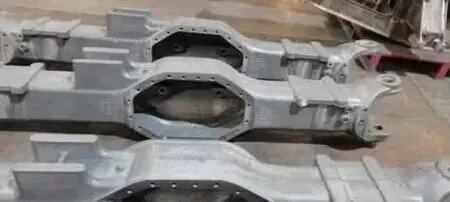
চিত্র ৭ সমাপ্ত ঢালাই পণ্য
----------------------------------------------------------------
5 উপসংহার
প্রাথমিক পরীক্ষামূলক উৎপাদনের সময় ঢালাইয়ে আংশিক ত্রুটি দেখা দেওয়ার পর, ইন্টিগ্রাল অ্যাক্সেল হাউজিংয়ের জন্য প্রাথমিক ঢালাই প্রক্রিয়া পরিকল্পনাটি সংখ্যাসূচক সিমুলেশন প্রযুক্তি ব্যবহার করে সিমুলেটেড করা হয়েছিল এবং পরীক্ষামূলক উৎপাদনের মাধ্যমে প্রক্রিয়াটি সংশোধন ও যাচাই করা হয়েছিল। ফলাফলগুলি দেখায় যে:
১) রাইজার বৃদ্ধি এবং সম্প্রসারণ, বহিরাগত চিল আয়রন যোগ এবং অপ্টিমাইজড গেটিং এবং রাইজারিং সিস্টেম গ্রহণের মাধ্যমে, ঢালাইয়ের অভ্যন্তরীণ গুণমান কার্যকরভাবে উন্নত করা হয়েছিল, এবং ঢালাইয়ের সংকোচন গহ্বর এবং ছিদ্র ত্রুটিগুলি ভালভাবে নিয়ন্ত্রণ করা হয়েছিল। ঢালাইয়ের প্রক্রিয়া ফলন ছিল 62%, এবং ইন্টিগ্রাল অ্যাক্সেল হাউজিং ঢালাইয়ের সংকোচন গহ্বর ত্রুটিগুলি ভালভাবে নিয়ন্ত্রণ করা হয়েছিল।
২) নমুনা যন্ত্রাংশের পরীক্ষামূলক উৎপাদনের মাধ্যমে, এটি যাচাই করা হয়েছে যে সংখ্যাসূচক সিমুলেশন সফ্টওয়্যার দৃঢ়ীকরণ প্রক্রিয়ার সময় ত্রুটির অবস্থানগুলি সঠিকভাবে অনুকরণ করতে পারে এবং মূল পরিকল্পনার ত্রুটির অবস্থানের উপর ভিত্তি করে প্রক্রিয়া পরিকল্পনাটি অপ্টিমাইজ করতে পারে, কাস্টিং ত্রুটিগুলিকে এন্টারপ্রাইজের গ্রহণযোগ্য পরিসরের মধ্যে রেখে। সংখ্যাসূচক সিমুলেশন এবং নমুনা যন্ত্রাংশের পরীক্ষামূলক উৎপাদনের মাধ্যমে কাস্টিং প্রক্রিয়ার উন্নতি এন্টারপ্রাইজ প্রযুক্তিবিদদের তাদের কাস্টিং উন্নয়ন ক্ষমতা বৃদ্ধি করতে এবং নতুন পণ্য উন্নয়নের ঝুঁকি কমাতে সহায়তা করতে পারে।

