


জ্ঞান
সিএনসি মেশিনিং প্রক্রিয়া এবং প্রাসঙ্গিক উপাদানগুলির পরিচিতি
সিএনসি প্রক্রিয়াকরণ প্রযুক্তি জ্ঞান নিম্নলিখিত ছয়টি বিভাগে বিশদভাবে বর্ণনা করা হয়েছে:
১. সিএনসি প্রক্রিয়াকরণ এবং এর মূল বৈশিষ্ট্যগুলির পরিচিতি
2. সিএনসি প্রক্রিয়াকরণের গুরুত্বপূর্ণ উপাদান
3. সিএনসি প্রক্রিয়াকরণ পরামিতি
৪. সিএনসি প্রক্রিয়াকরণের সাধারণ পোস্ট-প্রসেসিং ধাপগুলি
৫. সিএনসি প্রক্রিয়াকরণের জন্য মৌলিক কাঠামোগত নকশা
৬. সিএনসি প্রক্রিয়াকরণের জন্য উৎপাদনযোগ্যতার প্রাথমিক মূল্যায়ন
I. CNC প্রক্রিয়াকরণের ভূমিকা এবং এর মূল বৈশিষ্ট্যগুলি
১. সিএনসির সংজ্ঞা:
কম্পিউটার নিউমেরিক্যাল কন্ট্রোল, যার অর্থ কম্পিউটার ডিজিটাল কন্ট্রোল।
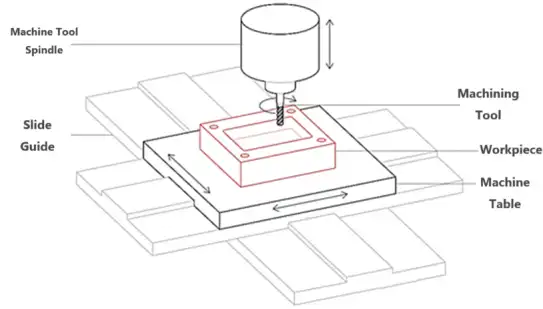
সিএনসি মেশিন হলো একটি স্বয়ংক্রিয় মেশিন টুল যা একটি প্রোগ্রাম দ্বারা নিয়ন্ত্রিত হয়। কন্ট্রোল সিস্টেমটি লজিক্যালি কন্ট্রোল কোড বা অন্যান্য প্রতীকী নির্দেশাবলী দ্বারা নির্দিষ্ট প্রোগ্রামগুলি প্রক্রিয়া করতে পারে, কম্পিউটারের মাধ্যমে সেগুলি ডিকোড করতে পারে এবং মেশিনটিকে নির্ধারিত ক্রিয়া সম্পাদন করতে বাধ্য করতে পারে। টুলের কাটিয়া ক্রিয়ার মাধ্যমে, কাঁচামালটি আধা-সমাপ্ত বা সমাপ্ত অংশে প্রক্রিয়াজাত করা হয়।
সিএনসি প্রক্রিয়াকরণ একটি বিয়োগাত্মক প্রযুক্তি। এটি সিএডি মডেল অনুসারে যন্ত্রাংশ তৈরি করতে কঠিন ব্লক থেকে উপকরণ অপসারণ করতে উচ্চ-গতির ঘূর্ণায়মান সরঞ্জাম ব্যবহার করে।
2. সিএনসি মেশিনিংয়ের বৈশিষ্ট্য
সিএনসি মেশিনিং দ্বারা প্রক্রিয়াজাত অংশগুলি উচ্চ মাত্রিক নির্ভুলতা এবং কঠোর সহনশীলতার অধিকারী এবং ব্যাপক উৎপাদন এবং এককালীন কাজের জন্য উপযুক্ত।
II. সিএনসির মূল উপাদানসমূহ
সিএনসি মূল উপাদান - উপকরণ
১. সিএনসিতে সাধারণত ব্যবহৃত প্রক্রিয়াকরণ উপকরণ
ধাতু: অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, পিতল, ব্রোঞ্জ, তামা, ইস্পাত
প্লাস্টিক: ABS, PC, ABS+PC, PP, PS, POM, PMMA, ইত্যাদি।
2. উপকরণের উৎস অনুসারে, এগুলিকে নিম্নলিখিত প্রকারে শ্রেণীবদ্ধ করা যেতে পারে:
(1) শীট উপকরণ: সহজ কাটিয়া এবং যন্ত্রের মাধ্যমে প্রক্রিয়াজাত করা হয়
সুবিধা: উপাদানের বৈশিষ্ট্য তুলনামূলকভাবে স্থিতিশীল, প্রক্রিয়াকরণকে সহজতর করে,
অসুবিধা: প্রচুর পরিমাণে উপকরণ অবশিষ্ট থাকে, প্রক্রিয়াকরণের সময় দীর্ঘ হয় এবং এটি বৃহৎ আকারে উৎপাদনের জন্য উপযুক্ত নয়।
(২) প্রোফাইল: পণ্যের কাঠামোগত আকৃতির উপর ভিত্তি করে বা মেশিনিং মিলিং ভলিউম কমাতে কাস্টমাইজড নির্বাচন
সুবিধা: এটি মেশিনিং ভাতা ব্যাপকভাবে হ্রাস করতে পারে এবং প্রক্রিয়াকরণের সময়, খরচ এবং কাঁচামালের খরচ কমাতে পারে। এটি জোরদারভাবে প্রচার করা উচিত
অসুবিধা: প্রোফাইলের সহনশীলতা নির্ভুলতা নিশ্চিত করা কঠিন, এবং গ্রেড A এর চেহারা প্রভাব অর্জন করা যায় না;
(৩) ফোরজিংস: বেশিরভাগ ক্ষেত্রে ফোরজিংস শীট উপকরণ দ্বারা তৈরি হয়
সুবিধা: প্রোফাইলের মতো, এটি এমন কাঠামোগত আকারও তৈরি করতে পারে যা প্রোফাইলগুলি অর্জন করতে পারে না, ফলে উপকরণ এবং সময় সাশ্রয় হয়।
অসুবিধা: ফোরজিং এবং সিএনসি মেশিনিংয়ের মধ্যে প্রক্রিয়াকরণের মানদণ্ডের রূপান্তরে একটি নির্দিষ্ট ঝুঁকি রয়েছে। ফোরজিং প্রক্রিয়া চলাকালীন চাপ বৃদ্ধির ফলে সিএনসি মেশিনিংয়ের স্থায়িত্ব খারাপ হয়;
(৪) খালি জায়গায় স্ট্যাম্পিং: বেশিরভাগই শীট উপকরণ (স্ট্রিপ উপকরণ) দিয়ে তৈরি করা হয় এবং তারপর সহজ পাঞ্চিং এবং এজ কাটিং করা হয়।
সুবিধা: এটি মেশিনিং ভাতা এবং সময়কে একটি নির্দিষ্ট পরিমাণে কমাতে পারে এবং CNC মেশিনিংয়ের জন্য একটি মোটামুটি মেশিনিং বেঞ্চমার্ক প্রদান করতে পারে;
অসুবিধা: খোঁচা এবং কাটার কারণে বিকৃতির ঝুঁকি থাকে, যা CNC মেশিনিং পৃষ্ঠের অবস্থানের ঝুঁকি তৈরি করে।
(৫) ডাই-কাস্টিং ব্ল্যাঙ্ক: বেশিরভাগ ক্ষেত্রে নির্দিষ্ট বৈশিষ্ট্যের জন্য উচ্চ প্রয়োজনীয়তা সম্পন্ন পণ্যগুলির জন্য, গ্রাহকের সমাপ্ত পণ্যের প্রয়োজনীয়তা অর্জনের জন্য ডাই-কাস্টিং ব্ল্যাঙ্কগুলি ডাই-কাস্টিংয়ের পরে প্রক্রিয়াজাত করা হয়। যাইহোক, যখন প্রক্রিয়াকরণের পরিমাণ বেশি হয়, তখন বালির গর্তের ঝুঁকি থাকে এবং গ্রাহকের কাছে গ্রহণযোগ্যতার মান আগে থেকেই আবেদন করা প্রয়োজন।
সিএনসি কী উপাদান - মেশিন টুল
মেশিন টুলের প্রধান পরামিতি
• উপলব্ধ বিদ্যুৎ
• পরিষেবা জীবন/অবস্থা - স্থিতিশীলতা
• অনুভূমিক/উল্লম্ব
• স্পিন্ডেলের ধরণ এবং স্পেসিফিকেশন
• শ্যাফটের সংখ্যা এবং কনফিগারেশন
• ওয়ার্কপিসের ক্ল্যাম্পিং।
সিএনসির মূল উপাদান - কাটিং টুলস
১. সিএনসি মেশিনিং সেন্টারে ব্যবহৃত সাধারণ ধরণের মিলিং কাটার
(১) এন্ড মিল / ফেস মিল: এগুলির পাশ এবং নীচের উভয় পৃষ্ঠেই কাটিয়া প্রান্ত রয়েছে এবং পণ্যের পাশে এবং নীচের পৃষ্ঠের রুক্ষ এবং ফিনিশ মেশিনিংয়ের জন্য ব্যবহার করা যেতে পারে। এগুলি বিভিন্ন সমতল মেশিনিং যেমন গর্ত, স্লট এবং গহ্বরের জন্য উপযুক্ত, তবে বাঁকা পৃষ্ঠ মেশিনিংয়ের জন্য নয়।
(২) বল নোজ মিল: এগুলি জটিল ত্রিমাত্রিক আকার প্রক্রিয়াকরণের জন্য উপযুক্ত কিন্তু সমতল পৃষ্ঠ প্রক্রিয়াকরণের জন্য নয়।
(৩) গোলাকার নোজ মিল: ফ্ল্যাট-বটম আর মিল নামেও পরিচিত, এগুলি পণ্যের আর-কোণযুক্ত কাঠামোগত বৈশিষ্ট্য সহ পার্শ্ব এবং নীচের পৃষ্ঠের রুক্ষ এবং ফিনিশ মেশিনিংয়ের জন্য ব্যবহৃত হয়।
(৪) ফর্মিং মিল: পণ্যের কাঠামোগত বৈশিষ্ট্য অনুসারে বিশেষ আকৃতির কাটিং টুলগুলি কাস্টমাইজ করা যেতে পারে। টি-মিল, ডোভেটেল মিল, চ্যামফার মিল ইত্যাদি বিশেষ ফর্মিং মিল হিসাবে বিবেচিত হয়।
2. মিলিং কাটারের উপকরণ:
উচ্চ-গতির ইস্পাত, সিমেন্টেড কার্বাইড, সিরামিক, কিউবিক বোরন নাইট্রাইড (CBN), সিন্থেটিক হীরা
৩. মিলিং কাটার নির্বাচন
(১) মিলিং কাটারের সাধারণ ব্যাস
সাধারণত ব্যবহৃত এন্ড মিল/বল এন্ড মিলের ব্যাস
শক্ত উপকরণ (ইস্পাত): D1, D1.5, D2, D2.5, D3, D3.5, D4, D6, D8, D10, ইত্যাদি।
নরম উপকরণ (অ্যালুমিনিয়াম, তামা): D1, D2, D3, D4, D6, D8, D10, ইত্যাদি।
গোলাকার নাক মিলের সাধারণ ব্যাস
D2r0.5, D3r0.5, D3r0.2, D4r0.5, D4r1, D6r1, D8r1, D10r3, ইত্যাদি।
(২) মিলিং সরঞ্জাম নির্বাচনের নীতিমালা
একটি বৃহত্তর টুল এক অপারেশনে আরও বেশি উপাদান অপসারণ করে, প্রক্রিয়াকরণের সময় এবং খরচ কমায়। টুল নির্বাচনের নীতি: বৃহৎ-টুল নীতি, যার অর্থ নির্বাচিত টুলের ব্যাসার্ধ ফিলেটের ব্যাসার্ধের চেয়ে সামান্য ছোট। উদাহরণস্বরূপ, R2.1 সহ একটি ফিলেটের জন্য, D4, D3, D2, এবং D1 ব্যাসের মিলিং টুল ব্যবহার করা যেতে পারে, তবে D4 মিলিং টুলটি পছন্দনীয় কারণ এটির প্রক্রিয়াকরণ দক্ষতা সর্বোচ্চ এবং টুল পরিবর্তনের জন্য সর্বনিম্ন ভাতা রয়েছে।
(৩) টি-আকৃতির সরঞ্জাম এবং ভি-আকৃতির সরঞ্জামের ব্যবহার
যখন অংশের নির্দিষ্ট পৃষ্ঠতলগুলি উপর থেকে সরাসরি অ্যাক্সেস করা যায় না এবং প্রক্রিয়াকরণের জন্য স্ট্যান্ডার্ড কাটিং সরঞ্জাম ব্যবহার করা যায় না, তখন নীচের কাটার জন্য টি-আকৃতির সরঞ্জাম বা ভি-আকৃতির সরঞ্জামগুলির প্রয়োজন হয়।
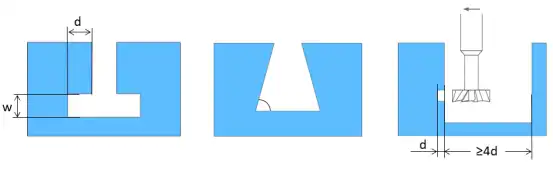
টি-টাইপ ছুরি: প্রস্তাবিত নিচের কাটার প্রস্থ w অবশ্যই ৩ মিমি-এর বেশি এবং একটি পূর্ণসংখ্যা হতে হবে।
ক্যান্টিলিভার নাইফ: এর আকার হিসেবে কোণকে সংজ্ঞায়িত করা হয়। সাধারণত ৪৫° এবং ৬০° ব্যবহৃত হয়, এবং অন্যান্য কোণও কাস্টমাইজ করা যায়।
কাটিং ব্যাসের সাথে শ্যাফ্ট ব্যাসের অনুপাত সাধারণত 2:1 হয়; একক-পার্শ্বযুক্ত নীচের কাটা করার সময়, পর্যাপ্ত স্থান সংরক্ষণ করা উচিত এবং এটি ≥ 4d হওয়ার পরামর্শ দেওয়া হয়।
সিএনসি কী এলিমেন্ট - ফিক্সচার
১. ফিক্সচারের কার্যকারিতা
(১) পজিশনিং: মেশিন টুল এবং কাটিং টুলের সাপেক্ষে প্রক্রিয়াজাত পণ্যটিকে সঠিক অবস্থানে স্থাপন করা।
(২) ক্ল্যাম্পিং: পজিশনিং করার পর পণ্যটিকে শক্ত করা, যাতে প্রক্রিয়াকরণের সময় পণ্যের অবস্থান পরিবর্তন না হয়।
২. অবস্থান নির্ধারণ: ত্রিমাত্রিক কার্টেসিয়ান স্থানাঙ্ক ব্যবস্থায়, ওয়ার্কপিসটির ছয়টি ডিগ্রি অফ ফ্রিডম রয়েছে। ফিক্সচারটি ওয়ার্কপিসটির ছয়টি ডিগ্রি অফ ফ্রিডমকে যথাক্রমে সীমাবদ্ধ করার জন্য উপযুক্তভাবে বিন্যস্ত ছয়টি সাপোর্টিং পয়েন্ট ব্যবহার করে, যার ফলে ফিক্সচারের মধ্যে ওয়ার্কপিসটির অবস্থান সম্পূর্ণরূপে নির্ধারিত হয়। (ছয়-বিন্দু অবস্থান নির্ধারণের নীতি)
অবস্থান নির্ধারণের বিভিন্ন রূপ
সম্পূর্ণ অবস্থান নির্ধারণ: প্রক্রিয়াকরণের সময়, ওয়ার্কপিসের ছয় ডিগ্রি স্বাধীনতা সম্পূর্ণরূপে সীমাবদ্ধ থাকে।
অসম্পূর্ণ অবস্থান: প্রক্রিয়াকরণের প্রয়োজনীয়তা পূরণের ভিত্তিতে, ওয়ার্কপিসের ছয় ডিগ্রি স্বাধীনতা সম্পূর্ণরূপে সীমাবদ্ধ নয়।
অতিরিক্ত অবস্থান নির্ধারণ: ওয়ার্কপিসের একটি নির্দিষ্ট মাত্রার স্বাধীনতা বারবার সীমাবদ্ধ থাকে (অতিরিক্ত অবস্থান নির্ধারণ এড়িয়ে চলুন)
আন্ডার-পজিশনিং: প্রক্রিয়াকরণের প্রয়োজনীয়তা অনুসারে সীমাবদ্ধ স্বাধীনতার মাত্রা সীমাবদ্ধ নয় (অতিরিক্ত-পজিশনিং অনুমোদিত নয়)
৩. ক্ল্যাম্পিং: মেশিনিং চলাকালীন কাটিং ফোর্স, জড়তা বল এবং অভিকর্ষের মতো বাহ্যিক শক্তির প্রভাবে ওয়ার্কপিসটি যাতে তার পূর্বনির্ধারিত অবস্থান বজায় রাখে, তা নিশ্চিত করার জন্য ফিক্সচারে একটি ক্ল্যাম্পিং ডিভাইসও অবশ্যই সরবরাহ করতে হবে, যা ওয়ার্কপিসের উপর একটি উপযুক্ত ক্ল্যাম্পিং ফোর্স প্রয়োগ করবে।
বায়ুসংক্রান্ত ক্ল্যাম্পিং: এর সুবিধা হল কম খরচ, উচ্চ দক্ষতা এবং ব্যাপক প্রয়োগ; এর অসুবিধা হল বায়ুচাপ অস্থির থাকলে এটি শক্তভাবে ধরে রাখতে ব্যর্থ হওয়ার প্রবণতা থাকে এবং পণ্যের ক্ষতি করা সহজ।
ভ্যাকুয়াম ক্ল্যাম্পিং: এর সুবিধা হল এটি পণ্যের ক্ষতি করবে না; এর অসুবিধা হল ক্ল্যাম্পিং বল তুলনামূলকভাবে দুর্বল।
ম্যানুয়াল ক্ল্যাম্পিং: এর সুবিধা হল কম খরচ; এর অসুবিধা হল অপারেশন জটিল, টর্ক রেঞ্চ ফোর্স নিয়ন্ত্রণ যথেষ্ট সুনির্দিষ্ট নয় এবং এটি ক্ষতির ঝুঁকিতে থাকে।
ইলেক্ট্রোম্যাগনেটিক ক্ল্যাম্পিং: এর সুবিধা হল ক্ল্যাম্পিং বল বেশি; এর অসুবিধা হল অপারেশনের সময় উৎপন্ন তাপ চুম্বকত্বকে দুর্বল করে দেবে, শক্ত করে ধরে রাখতে ব্যর্থতার ঘটনা ঘটতে পারে এবং খরচ বেশি এবং এটি ক্ষতির ঝুঁকিতে থাকে।
III. সিএনসি প্রক্রিয়া পরামিতি
মিলিং প্রক্রিয়াকরণের সময়, মিলিং কাটার এবং ওয়ার্কপিসের মধ্যে আপেক্ষিক গতিকে কাটিয়া গতি বলা হয়; এর মধ্যে, মিলিং কাটারের ঘূর্ণন গতি হল প্রধান গতি, এবং ওয়ার্কপিসের সাপেক্ষে মিলিং কাটারের নড়াচড়া বা ঘূর্ণন হল ফিড গতি।
(১) মিলিং স্পিড ভিসি: মূল গতির রৈখিক গতি, যা মিলিং কাটারের ঘূর্ণন গতি। এটি প্রতি মিনিটে মিটারে পরিমাপ করা হয়।
Vc = π*d*n/১০০০ মি/মিনিট
স্পিন্ডল স্পিড n: মিলিং কাটারের প্রতি মিনিটে ঘূর্ণন গতি, যা প্রতি মিনিটে ঘূর্ণন (rpm) এ পরিমাপ করা হয়।
মিলিং কাটারের দাঁতের সংখ্যা z।
(২) ফিড রেট হল ফিডের দিকে ওয়ার্কপিসের সাপেক্ষে কাটিং টুলের স্থানচ্যুতি।
প্রতি দাঁতে ফিড রেট fz: কাটার যখন একটি দাঁত ঘোরায় তখন ফিড গতির দিকে ওয়ার্কপিসের সাপেক্ষে মিলিং কাটারের প্রতিটি দাঁতের স্থানচ্যুতি, একক: মিমি/z
প্রতি বিপ্লব ফিড রেট fr: কাটারটি এক ঘূর্ণন ঘোরানোর সময় ফিড গতির দিকে মিলিং কাটারের সাপেক্ষে ওয়ার্কপিসটি যে দূরত্বে চলে, একক: মিমি/র
প্রতি মিনিটে ফিড রেট fm: মিলিং কাটার এক মিনিট ঘোরার সময় ফিড গতির দিকে মিলিং কাটারের সাপেক্ষে ওয়ার্কপিস যে দূরত্ব অতিক্রম করে, একক: মিমি/মিনিট। fm এর অর্থ ফিড গতির সমান।
fr = fz * z (মিমি/র)
fm = fz * z * n (মিমি/মিনিট)
(৩) পার্শ্ব কাটার গভীরতা / রেডিয়াল কাটার গভীরতা a_e: রেডিয়াল দিক বরাবর ওয়ার্কপিস কাটার সময় মিলিং কাটার ব্যাসের প্রস্থ, মিমি, মেশিনযুক্ত পৃষ্ঠের দূরত্বকে বোঝায়।
পিছনের কাটার গভীরতা / অক্ষীয় কাটার গভীরতা a_p: এটি ওয়ার্কপিস পৃষ্ঠ থেকে টুলের ধাতু অপসারণের পরিমাণ, মিমি। এটি টুলটি প্রবেশ করার সময় টুল থেকে নীচের অপ্রক্রিয়াজাত পৃষ্ঠের দূরত্ব।
(৪) ফরোয়ার্ড মিলিং: মিলিং কাটারের ঘূর্ণন দিক ওয়ার্কপিসের ফরোয়ার্ড মুভমেন্টের দিকের মতোই; এটি পলিশিং প্রভাব এড়াতে পারে, যার ফলে কম তাপ উৎপন্ন হয় এবং কাজ শক্ত হওয়ার প্রবণতা কম হয়।
বিপরীত মিলিং: মিলিং কাটারের ঘূর্ণন দিক ওয়ার্কপিসের সামনের দিকের দিকের বিপরীত;
ফরোয়ার্ড মিলিং-এ টুলের স্থায়িত্ব বেশি। ফরোয়ার্ড মিলিং-এ, টুলটি শুরুতেই ওয়ার্কপিসে কাটে এবং কাটার পুরুত্ব পুরু থেকে পাতলা হয়ে যায়, টুলের প্রান্তের ক্ষয় কম হয়; বিপরীত মিলিং-এ, কাটার পুরুত্ব ধীরে ধীরে শূন্য থেকে বৃদ্ধি পায়, দাঁতের প্রান্তের আর্ক ব্যাসার্ধের অস্তিত্বের কারণে, টুলের প্রান্তটি মেশিনযুক্ত পৃষ্ঠে চাপ দেয় এবং ঘষে, ওয়ার্কপিসে কাটার আগে অল্প দূরত্বের জন্য স্লাইড করে, টুলের ক্ষয়কে ত্বরান্বিত করে এবং পৃষ্ঠের শক্ত হওয়ার মাত্রা তীব্র করে, যা পরবর্তী প্রক্রিয়াকরণকে প্রভাবিত করে।
IV. সিএনসি পোস্ট-প্রসেসিং
১. সিএনসি প্রক্রিয়াজাত পণ্যের ক্ষয় এবং ময়লা রোধ করার জন্য পৃষ্ঠের তেলের দাগ পরিষ্কার করা।
2. সিএনসি প্রক্রিয়াকরণের পরে অবশিষ্ট ধাতব বার্স বা প্লাস্টিকের বার্সগুলি সরিয়ে ফেলুন। চৌম্বকীয় গ্রাইন্ডিং, রোলিং গ্রাইন্ডিং, স্যান্ডব্লাস্টিং এবং শুকনো বরফ ডিবারিং এর মতো পদ্ধতি রয়েছে।
V. CNC পণ্যের মৌলিক কাঠামো নকশা
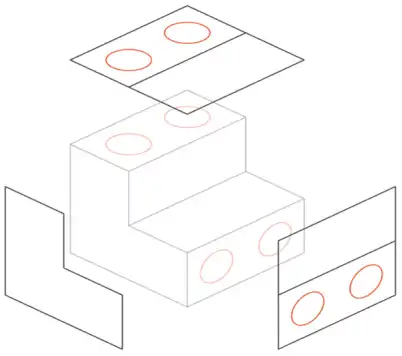
১. যতটা সম্ভব ক্ল্যাম্পিং অপারেশনের সংখ্যা কমিয়ে আনুন
সিএনসি মেশিনিংয়ের ক্ষেত্রে মেশিনিং পাথ অন্যতম প্রধান সীমাবদ্ধতা। মডেলের সমস্ত পৃষ্ঠতল অর্জনের জন্য, ওয়ার্কপিসটি একাধিকবার ঘোরাতে হবে এবং উল্টাতে হবে। প্রতিবার ওয়ার্কপিসটি ঘোরানোর সময়, মেশিন টুল রেফারেন্সটি পুনরায় ক্যালিব্রেট করতে হবে এবং একটি নতুন স্থানাঙ্ক ব্যবস্থা সংজ্ঞায়িত করতে হবে। (প্রচলিত তিন-অক্ষ মেশিনিংয়ের সাথে তুলনা করে)
দুই বা ততোধিক বৈশিষ্ট্যের মধ্যে সর্বাধিক আপেক্ষিক অবস্থানগত নির্ভুলতা অর্জনের জন্য, এই বৈশিষ্ট্যগুলিকে একই সেটআপে মেশিন করতে হবে। এর কারণ হল নতুন ক্যালিব্রেশন ধাপটি একটি ছোট (কিন্তু অ-নগণ্য) ত্রুটি প্রবর্তন করে, উচ্চ-নির্ভুলতা ফিক্সচার ব্যবহার করা নির্বিশেষে। সেটআপের সংখ্যা বৃদ্ধি অনিবার্যভাবে নির্ভুলতার উপর প্রভাব ফেলবে।
2. নকশায়, গভীর খাঁজ, গভীর গর্ত এবং গভীর গর্ত এড়িয়ে চলুন।
গভীর সরু খাঁজগুলিকে লম্বা কাটার সরঞ্জাম দিয়ে মেশিন করতে হবে। লম্বা কাটার সরঞ্জামগুলি ভাঙার প্রবণতা রাখে এবং এর ফলে যন্ত্রের কম্পন বা মেশিনের কম্পন হতে পারে। একটি গভীর খাঁজ মেশিন করার জন্য বেশ কয়েকটি প্রক্রিয়ার প্রয়োজন হয়, যা প্রক্রিয়াকরণের সময় এবং উৎপাদন খরচ বৃদ্ধি করে।
তুলনামূলকভাবে গভীর গর্ত মিল করার সময়, টুল ঝুলে পড়া, টুল স্কিউ করা, কঠিন চিপ অপসারণ এবং টুল ফ্র্যাকচারের মতো সমস্যা দেখা দিতে পারে। সাধারণত, গহ্বরের গভীরতা তার দৈর্ঘ্যের 4 থেকে 5 গুণ (অর্থাৎ, XY সমতলে সর্বোচ্চ আকার) সীমাবদ্ধ থাকে, যা সর্বনিম্ন প্রক্রিয়াকরণ খরচ অর্জন করতে পারে।
৩. এজ ট্রিটমেন্ট
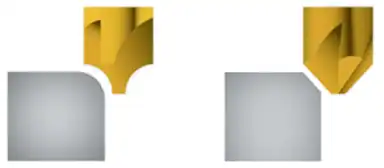
যেহেতু সমস্ত মিলিং হেড বৃত্তাকার ঘূর্ণমান বডি হিসাবে ঘোরে, তাই অভ্যন্তরীণ তীক্ষ্ণ কোণ এবং অভ্যন্তরীণ বেভেল কোণ অর্জন করা অসম্ভব। পরিবর্তে, মিলিং কাটারটি টুলের মতো একই ব্যাসার্ধ সহ একটি অপ্রক্রিয়াজাত এলাকা (কোণ) ছেড়ে যাবে। বৈদ্যুতিক স্রাব মেশিনিংয়ের মতো বিকল্প পদ্ধতি ব্যবহার করে, বেভেল ছাড়াই অভ্যন্তরীণ বেভেল কোণ বা অবতল খাঁজগুলি মেশিন করা যেতে পারে, তবে এই পদ্ধতিগুলি প্রায়শই ব্যয়বহুল।
বৃহত্তর সরঞ্জামগুলির সুবিধাগুলি সম্পূর্ণরূপে কাজে লাগানোর জন্য, অভ্যন্তরীণ গোলাকার কোণার সর্বাধিক ব্যাসার্ধ ডিজাইন করা উচিত, বিশেষত 1.0 মিমি এর বেশি, এবং সর্বনিম্ন R0.5 মিমি এর কম হওয়া উচিত নয়।
বস এবং খাঁজের উপরের প্রান্তের চেম্ফারগুলির জন্য কাস্টমাইজড সমান ব্যাসের তৈরির সরঞ্জামের প্রয়োজন হয়, যা ব্যয়বহুল। বৈশিষ্ট্যগুলির প্রান্তগুলিকে বৃত্তাকার করার পরিবর্তে চেম্ফার করার পরামর্শ দেওয়া হয়। প্রয়োজনে ব্যতিক্রম করা যেতে পারে।
4. ওয়াল বেধ নকশা
মিলিং বা সিএনসি মেশিনিংয়ের জন্য ধাতু ব্যবহার করার সময়, পাতলা দেয়ালগুলি ঝাঁকুনির কারণ হতে পারে, যা মেশিনিং প্রক্রিয়ার নির্ভুলতা এবং অংশগুলির পৃষ্ঠের সমাপ্তিকে প্রভাবিত করবে; প্লাস্টিকের জন্য, পাতলা দেয়ালগুলি বিকৃত এবং নরম হতে পারে।
ধাতব যন্ত্রাংশের জন্য, দেয়ালের পুরুত্ব ০.৮ মিমি বা তার বেশি ডিজাইন করার পরামর্শ দেওয়া হয়, সর্বনিম্ন ০.৫ মিমি।
প্লাস্টিকের যন্ত্রাংশের জন্য, দেয়ালের পুরুত্ব ১.৫ মিমি বা তার বেশি ডিজাইন করার পরামর্শ দেওয়া হয়, সর্বনিম্ন ১ মিমি।
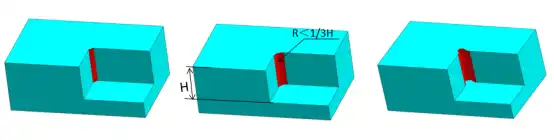
উচ্চ এবং সরু বৈশিষ্ট্যগুলি প্রক্রিয়াকরণের সময় উল্লেখযোগ্য কম্পনের মধ্য দিয়ে যাবে, যার ফলে সহনশীলতা এবং পৃষ্ঠের সমাপ্তি কম হবে। যেখানে সম্ভব, উচ্চতা কমানোর চেষ্টা করুন। H < 4W হওয়া বাঞ্ছনীয়।
৫. হোল মেশিনিং
এটি স্ট্যান্ডার্ড-ব্যাসের গর্ত এবং নন-স্ট্যান্ডার্ড-ব্যাসের গর্তগুলিতে বিভক্ত। স্ট্যান্ডার্ড ব্যাসের গর্তগুলি ড্রিল বিট দ্বারা মেশিন করা যেতে পারে এবং ড্রিলিংয়ের সর্বাধিক গভীরতা নামমাত্র ব্যাসের 4 গুণ হওয়া বাঞ্ছনীয়; সাধারণত, এটি নামমাত্র ব্যাসের 10 গুণ হয়; এবং এটি নামমাত্র ব্যাসের 40 গুণের জন্য সম্ভব।
রিমিং কাটার এবং বোরিং কাটারগুলি কঠোর সহনশীলতার প্রয়োজনীয়তা সহ গর্তগুলি মেশিন করার জন্য ব্যবহৃত হয়। স্ট্যান্ডার্ড ব্যাস ব্যবহার করারও পরামর্শ দেওয়া হয়।
অ-মানক ব্যাসের গর্তগুলি এন্ড মিলিং কাটার দ্বারা মেশিন করা হয় (সর্বোচ্চ গভীরতার সীমা সাপেক্ষে)। ড্রিল বিট দ্বারা মেশিন করা ব্লাইন্ড গর্তগুলির তলদেশ শঙ্কুযুক্ত থাকে, অন্যদিকে এন্ড মিলিং কাটার দ্বারা মেশিন করা গর্তগুলি সমতল হয়।
6. থ্রেড হোল মেশিনিং
অভ্যন্তরীণ থ্রেডগুলি ট্যাপ বা থ্রেড মিলিং কাটার ব্যবহার করে মেশিন করা যেতে পারে। M2 এবং তার বেশি ব্যাসের থ্রেড মেশিনিংয়ের জন্য ট্যাপ ব্যবহার করা যেতে পারে, অন্যদিকে CNC থ্রেড কাটার সরঞ্জামগুলি M6 ব্যাসের ন্যূনতম ব্যাসের থ্রেড মেশিনিংয়ের জন্য ব্যবহার করা যেতে পারে।
সঠিক এবং সুনির্দিষ্ট ফলাফল পেতে, গভীরভাবে ট্যাপ করা এড়িয়ে চলা উচিত: ট্যাপিংয়ের গভীরতা যত বেশি হবে, অপারেশনের সময় কম্পন এবং বিচ্যুতির ঝুঁকি তত বেশি হবে, যা পণ্যের ত্রুটির কারণ হতে পারে।
সাধারণভাবে বলতে গেলে, ব্যাসের ১.৫ গুণ সুতার দৈর্ঘ্য পর্যাপ্ত সুতার সংযোগ প্রদান করতে পারে, কারণ সুতার উপর প্রদত্ত বেশিরভাগ ভার প্রথম কয়েকটি দাঁত দ্বারা বহন করা হয় (নামমাত্র ব্যাসের ১.৫ গুণের বেশি নয়)। সুতার দৈর্ঘ্য কাটার সরঞ্জামের ব্যাসের তিন গুণের বেশি হওয়া বাঞ্ছনীয় নয়।
VI. সিএনসি পণ্যের উৎপাদনযোগ্যতার প্রাথমিক মূল্যায়ন
১. সামগ্রিক মূল্যায়ন
(১) কাঁচামালের প্রকারভেদ
(২) পৃষ্ঠের চিকিৎসার প্রয়োজন আছে কিনা? (স্যান্ডব্লাস্টিং? অ্যানোডাইজিং? স্প্রে করা? ইলেক্ট্রোপ্লেটিং? ইত্যাদি)
(৩) পণ্যের বিদ্যমান কাঠামো কি ক্ল্যাম্পিংয়ের প্রয়োজনীয়তা পূরণ করে এবং প্রক্রিয়াকরণের মানদণ্ড অনুসন্ধানকে সহজতর করে?
(৪) 4D অঙ্কন কি পৃষ্ঠের রুক্ষতা, সুতার গর্তের সহনশীলতা এবং ফর্ম অবস্থানের মাত্রার জন্য প্রয়োজনীয়তাগুলি নির্দেশ করে? (অর্থাৎ, অতিরিক্ত প্রয়োজনীয়তা যা 2D অঙ্কনে প্রতিফলিত হতে পারে না)
2. সাধারণ কাঠামোর যুক্তিসঙ্গততার বিশ্লেষণ
(১) পণ্যটির কি গভীর খাঁজ, গভীর গর্ত বা গভীর গহ্বরের কাঠামো আছে? সর্বোচ্চ গভীরতার সীমা নীতির উপর ভিত্তি করে যুক্তিসঙ্গততা বিচার করুন।
(২) পণ্যটির কি উপকারী কোণ কাঠামো আছে? যদি অভ্যন্তরীণ উপকারী কোণগুলি মেশিন করা না যায়, তাহলে R কোণগুলি যুক্ত করতে হবে; যদি পণ্যের বাহ্যিক উপকারী কোণগুলি ভেঙে পড়ার প্রবণতা থাকে বা সুরক্ষার ঝুঁকি তৈরি করে, তাহলে উল্টানো C কোণগুলি ব্যবহারকে অগ্রাধিকার দেওয়ার পরামর্শ দেওয়া হয়, তারপরে বৃত্তাকার কোণগুলি (চ্যাম্ফারের কোণ একই হওয়া উচিত, এবং প্রক্রিয়াকরণের জন্য বাহ্যিক R কোণগুলি গঠনের সরঞ্জামগুলি ব্যবহার করার কথা বিবেচনা করা উচিত)।
(৩) পণ্যের কাঠামোর R কোণ কি খুব ছোট? একটি ছোট R কোণ একটি ছোট হাতিয়ারের সাথে মিলে যায়, যার শক্তি দুর্বল এবং ভাঙন এবং কম্পনের ঝুঁকি থাকে এবং প্রক্রিয়াকরণ দক্ষতা কম থাকে।
(৪) পণ্যটির কি পাতলা-দেয়ালযুক্ত গঠন আছে?
(৫) বৈশিষ্ট্যগুলি কি একে অপরের খুব কাছাকাছি? সংকীর্ণ জায়গাগুলি মেশিন করা কঠিন, এবং সরঞ্জামটি অতিক্রম করা কঠিন। লম্বা সরঞ্জাম এবং ছোট সরঞ্জামগুলি ভাঙা এবং কম্পনের ঝুঁকিতে থাকে।
(৬) সামনের ক্ল্যাম্পিং পজিশনে কি পরবর্তী ক্ল্যাম্পিং পজিশনের জন্য একটি প্রসেস স্টেশন অ্যাঙ্গেল সংরক্ষণ করতে হবে? (পিছনের ক্ল্যাম্পিং পজিশনের জন্য পজিশনিং হিসেবে ব্যবহৃত হয়; অথবা স্থিতিশীল প্রক্রিয়াকরণের জন্য কাঠামোগত শক্তি বৃদ্ধি এবং বিকৃতি কমাতে), অথবা পরবর্তী পৃষ্ঠ চিকিত্সা প্রক্রিয়া যেমন অ্যানোডাইজিং এবং ইলেক্ট্রোপ্লেটিং এর জন্য একটি ঝুলন্ত বিন্দু প্রদান করতে।
আপনার কোনো প্রশ্ন, চাহিদা, সংশ্লিষ্ট যন্ত্রাংশের উন্নয়ন অথবা সরবরাহ শৃঙ্খল উন্নত করার প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে info@castings-forging.com- এ যোগাযোগ করুন।

