


জ্ঞান
গিয়ার প্রক্রিয়াকরণ পদ্ধতি - গিয়ার গ্রাইন্ডিং
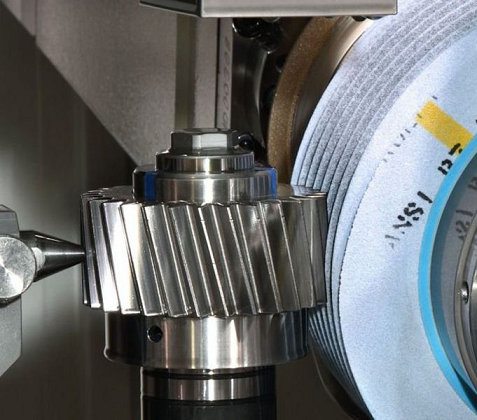
গিয়ার গ্রাইন্ডিং একটি নির্ভুল গিয়ার ফিনিশিং প্রক্রিয়া। এটি হবিং বা শেভিংয়ের মতো প্রাথমিক প্রক্রিয়াকরণের মধ্য দিয়ে যাওয়া এবং তাপ-চিকিৎসা করা গিয়ারগুলির দাঁতের পৃষ্ঠে সূক্ষ্মভাবে গ্রাইন্ডিং করার জন্য একটি উচ্চ-গতির ঘূর্ণায়মান গ্রাইন্ডিং চাকা ব্যবহার করে। এই প্রক্রিয়াটি তাপ চিকিত্সার ফলে সৃষ্ট বিকৃতি সংশোধন করে এবং গিয়ারগুলির মাত্রিক নির্ভুলতা, দাঁত প্রোফাইল নির্ভুলতা এবং পৃষ্ঠের গুণমান উল্লেখযোগ্যভাবে উন্নত করে। এর মূল বৈশিষ্ট্যগুলি হল উচ্চ নির্ভুলতা এবং উচ্চ পৃষ্ঠের অখণ্ডতা, যা এটিকে উচ্চ-নির্ভরযোগ্যতা, উচ্চ-সম্পন্ন গিয়ার উত্পাদন ক্ষেত্রগুলিতে ব্যাপকভাবে ব্যবহৃত করে। নীচে, আমরা এটিকে কাজের নীতি, প্রক্রিয়া বৈশিষ্ট্য, প্রক্রিয়াকরণ সরঞ্জাম এবং প্রয়োগের সুযোগের মতো দিকগুলি থেকে পরিচয় করিয়ে দেব।
I. গিয়ার গ্রাইন্ডিংয়ের উদ্দেশ্য এবং নীতিমালা
১) গিয়ার গ্রাইন্ডিংয়ের উদ্দেশ্য
নির্ভুলতা বৃদ্ধি করুন: উচ্চ-নির্ভুলতা ট্রান্সমিশনের চাহিদা পূরণের জন্য (যেমন বিমান এবং নির্ভুলতা রোবট ট্রান্সমিশনে) প্রাথমিক প্রক্রিয়াকরণে গিয়ার নির্ভুলতা গ্রেড IT7-IT8 থেকে IT6-IT4 (অথবা আরও বেশি) উন্নীত করুন।
পৃষ্ঠের রুক্ষতা হ্রাস করুন: গ্রাইন্ডিং দাঁতের পৃষ্ঠের রুক্ষতা Ra1.6-3.2μm থেকে Ra0.4-0.8μm এ কমাতে পারে, যা জাল দেওয়ার সময় ঘর্ষণ এবং ক্ষয় হ্রাস করে।
সঠিক তাপ চিকিৎসার বিকৃতি: কার্বারাইজিং এবং কোয়েঞ্চিং বা নাইট্রাইডিংয়ের মতো তাপ চিকিৎসার পরে গিয়ারগুলিতে দাঁতের প্রোফাইল ওয়ারপিং এবং দাঁতের সারিবদ্ধ বিচ্যুতির মতো বিকৃতির প্রবণতা থাকে। গিয়ার গ্রাইন্ডিং কার্যকরভাবে এই ত্রুটিগুলির জন্য ক্ষতিপূরণ দেয়।
মেশিং পারফরম্যান্স অপ্টিমাইজ করুন: দাঁতের পৃষ্ঠে যোগাযোগের এলাকার অবস্থান নিয়ন্ত্রণ করে (যেমন ক্রাউন পরিবর্তন এবং দাঁতের সারিবদ্ধকরণ পরিবর্তন), এটি ট্রান্সমিশন শব্দ কমায় এবং গিয়ার জোড়ার পরিষেবা জীবন বাড়ায়।
২) গিয়ার পিষে ফেলা
গিয়ার গ্রাইন্ডিংয়ের সারমর্ম হল গ্রাইন্ডিং হুইল (টুল) এবং গিয়ার (ওয়ার্কপিস) এর মধ্যে নিয়ন্ত্রিত ঘর্ষণমূলক কাটা, এবং দাঁতের পৃষ্ঠ দুটি গতির সংমিশ্রণের মাধ্যমে প্রক্রিয়া করা হয়:
প্রধান গতি: গ্রাইন্ডিং হুইলের উচ্চ-গতির ঘূর্ণন (রৈখিক গতি সাধারণত 30 থেকে 80 মি/সেকেন্ড হয়, এবং গিয়ারের উচ্চ-গতির গ্রাইন্ডিংয়ে 100 থেকে 200 মি/সেকেন্ডে পৌঁছাতে পারে);
ফিড গতি: দাঁতের প্রস্থের দিক বরাবর গ্রাইন্ডিং হুইলের অক্ষীয় ফিড, গিয়ারের ইনডেক্সিং গতি (দাঁত-দ্বারা-দাঁত প্রক্রিয়াকরণ বা ক্রমাগত প্রক্রিয়াকরণ), এবং জেনারেটিং গতি (গিয়ার মেশিংয়ের আপেক্ষিক ঘূর্ণায়মান অনুকরণ, যা গিয়ারের গ্রাইন্ডিং পদ্ধতিতে ব্যবহৃত হয়) সহ।
II. গিয়ার গ্রাইন্ডিংয়ের শ্রেণীবিভাগ
গ্রাইন্ডিং হুইল এবং ওয়ার্কপিসের মধ্যে গতির সম্পর্ক অনুসারে, গিয়ার গ্রাইন্ডিংকে প্রধানত দুটি বিভাগে ভাগ করা হয়: ফর্ম গ্রাইন্ডিং এবং জেনারেটিং গ্রাইন্ডিং।
১) ফর্ম গ্রাইন্ডিং
- নীতি: গ্রাইন্ডিং হুইলটি এমন একটি প্রোফাইলে তৈরি করা হয় যা গিয়ারের দাঁতের খাঁজের সাথে হুবহু মিলে যায় (যেমন ডিস্ক-আকৃতির গ্রাইন্ডিং হুইল বা বাটি-আকৃতির গ্রাইন্ডিং হুইল)। গ্রাইন্ডিং হুইলের অক্ষীয় ফিড এবং ওয়ার্কপিসের ইনডেক্সিং মুভমেন্টের মাধ্যমে দাঁতের খাঁজগুলি একে একে মাটিতে ফেলা হয়।
- বৈশিষ্ট্য: সরঞ্জামগুলি তুলনামূলকভাবে সহজ (যেমন ফর্ম গ্রাইন্ডিং মেশিন), কিন্তু গ্রাইন্ডিং হুইল ড্রেসিং জটিল; গ্রাইন্ডিং হুইল ড্রেসিংয়ের নির্ভুলতা দ্বারা নির্ভুলতা সীমিত (সাধারণত IT6-IT5); উৎপাদন দক্ষতা তুলনামূলকভাবে কম (কারণ গ্রাইন্ডিং দাঁত দ্বারা দাঁত বা একাধিক ইনডেক্সিং অপারেশনের মাধ্যমে করা হয়); এটি ছোট-ব্যাচ, বহু-বৈচিত্র্যের গিয়ার প্রক্রিয়াকরণের জন্য উপযুক্ত (যেমন নমুনা গিয়ার, বিশেষ-উদ্দেশ্য মেশিনের জন্য গিয়ার এবং যন্ত্র গিয়ার ইত্যাদি)।
- প্রক্রিয়াকরণ পরিসর: বাহ্যিক নলাকার গিয়ার (সোজা এবং হেলিকাল): ব্যাস ১০ মিমি থেকে ২ মিটার; অভ্যন্তরীণ গিয়ার।
- ক্ল্যাম্পিং পদ্ধতি: ওয়ার্কপিসটি সাধারণত কেন্দ্রে মাউন্ট করা হয় এবং নকশাটি গ্রাইন্ডিং হুইলের উভয় প্রান্তে চলাচলের স্থানের জন্য অনুমতি দেয়।
2. গিয়ারের ফর্ম গ্রাইন্ডিং
- নীতি: গ্রাইন্ডিং হুইল এবং গিয়ার একজোড়া গিয়ারের জাল গতির অনুকরণ করে (উত্পাদন গতি তৈরি করে)। গ্রাইন্ডিং হুইলের ঘূর্ণন এবং গিয়ার ঘূর্ণায়মানের মাধ্যমে, দাঁতের পৃষ্ঠটি ক্রমাগত বা দাঁত দ্বারা দাঁতে পিষে ফেলা হয়। গ্রাইন্ডিং হুইলের আকৃতি অনুসারে, এটিকে আরও শ্রেণীবদ্ধ করা যেতে পারে:
(১) ডিস্ক আকৃতির গ্রাইন্ডিং চাকা দিয়ে গ্রাইন্ডিং:
- এক বা দুটি ডিস্ক-আকৃতির গ্রাইন্ডিং চাকার শেষ মুখ দিয়ে একটি "ভার্চুয়াল র্যাক" তৈরি হয়, যা ওয়ার্কপিস গিয়ারের সাথে মেশে (গতি তৈরি করে), এবং দাঁতের পৃষ্ঠটি দাঁতে দাঁতে পিষে ফেলা হয় (প্রতিটি দাঁত পিষে ফেলার পরে ওয়ার্কপিসটি একবার সূচী করা হয়)।
- বৈশিষ্ট্য: অত্যন্ত উচ্চ নির্ভুলতা (IT3 থেকে IT5), কিন্তু কম দক্ষতা (দাঁত-দ্বারা-দাঁত প্রক্রিয়াকরণ), অতি-নির্ভুলতা গিয়ারের জন্য উপযুক্ত (যেমন মেশিন টুল স্পিন্ডল গিয়ার, মহাকাশ গিয়ার)।
(২) বাটি আকৃতির গ্রাইন্ডিং চাকা দিয়ে গ্রাইন্ডিং:
- বাটি-আকৃতির গ্রাইন্ডিং হুইলের বাইরের নলাকার পৃষ্ঠটি গ্রাইন্ডিং পৃষ্ঠ হিসাবে ব্যবহৃত হয়, যা ওয়ার্কপিস গিয়ারের সাথে মিশে যায় (গতি তৈরি করে), এবং দাঁতের পৃষ্ঠটি দাঁতে দাঁতে মাটিতে থাকে।
- বৈশিষ্ট্য: উচ্চ নির্ভুলতা (IT4 থেকে IT5), গ্রাইন্ডিং হুইলের ভালো দৃঢ়তা, বৃহৎ-মডিউল গিয়ার (মডিউল m > 5 মিমি) (যেমন ভারী যন্ত্রপাতির জন্য গিয়ার) উচ্চ-নির্ভুলতা প্রক্রিয়াকরণের জন্য উপযুক্ত।
(৩) কৃমি আকৃতির গ্রাইন্ডিং চাকা দিয়ে গ্রাইন্ডিং (ঘূর্ণায়মান গ্রাইন্ডিং পদ্ধতি):
- গ্রাইন্ডিং হুইলটি একটি কৃমির আকারে তৈরি করা হয় (ওয়ার্কপিস গিয়ারের সাথে একটি কৃমি-গিয়ার জাল তৈরি করে), এবং গ্রাইন্ডিং হুইলের ঘূর্ণন (মূল গতি) এবং ওয়ার্কপিসের সিঙ্ক্রোনাস রোলিং (ফর্ম জেনারেটিং মোশন) এর মাধ্যমে, দাঁতের পৃষ্ঠটি ক্রমাগত গ্রাইন্ড করা হয় (গিয়ার হবিংয়ের মতো, তবে হবের পরিবর্তে গ্রাইন্ডিং হুইল ব্যবহার করে)।
- বৈশিষ্ট্য: উচ্চ দক্ষতা (ক্রমাগত প্রক্রিয়াকরণ), উচ্চ নির্ভুলতা (IT4 থেকে IT6), শুধুমাত্র বহিরাগত গিয়ার প্রক্রিয়াকরণের জন্য উপযুক্ত; বড় ব্যাচে (যেমন স্বয়ংচালিত ট্রান্সমিশনের জন্য গিয়ার, বিমানের ইঞ্জিন গিয়ার) উচ্চ-নির্ভুলতা গিয়ার প্রক্রিয়াকরণের জন্য উপযুক্ত।
III. গ্রাইন্ডিং প্রক্রিয়া প্রবাহ
গিয়ারগুলি পিষে ফেলার জন্য নির্ভুলতা নিশ্চিত করার জন্য প্রতিটি ধাপের কঠোর নিয়ন্ত্রণ প্রয়োজন। সাধারণ প্রক্রিয়াটি নিম্নরূপ:
১) প্রি-প্রসেসিং: গিয়ার ব্ল্যাঙ্কটি ফোরজিং/কাস্টিং → রাফ মেশিনিং (টার্নিং) → সেমি-ফিনিশ মেশিনিং (রোলিং/কাটিং) এর মধ্য দিয়ে যায়, একটি গিয়ার ব্ল্যাঙ্ক পাওয়া যায় যা মাত্রিক এবং অবস্থানগত সহনশীলতার প্রয়োজনীয়তা পূরণ করে, গ্রাইন্ডিংয়ের জন্য ভাতা সহ।
২) তাপ চিকিত্সা: কর্মক্ষমতা প্রয়োজনীয়তা অনুসারে কার্বারাইজিং এবং কোয়েঞ্চিং, নাইট্রাইডিং ইত্যাদি সম্পাদন করুন (উদাহরণস্বরূপ, স্বয়ংচালিত গিয়ারগুলিকে কার্বারাইজড এবং HRC58-62 এ কোয়েঞ্চ করা প্রয়োজন)।
৩) রেফারেন্স পিষে ফেলা: দাঁত পিষে সঠিক অবস্থান নির্ধারণের জন্য ভেতরের গর্ত এবং প্রান্তভাগ ভালো করে পিষে নিন।
৪) গ্রাইন্ডিং-এর আগে প্রস্তুতি: ওয়ার্কপিস পরিষ্কার করুন → ক্ল্যাম্প এবং অবস্থান (সমঅক্ষতা নিশ্চিত করার জন্য ম্যান্ড্রেল বা ফিক্সচার ব্যবহার করে) → গ্রাইন্ডিং হুইল ড্রেসিং করুন (লক্ষ্য দাঁতের প্রোফাইল এবং দাঁতের প্রোফাইল পরিবর্তন সঠিকভাবে ড্রেস করুন, এবং গ্রাইন্ডিং হুইলের রেডিয়াল কাটিং গভীরতা পরিবর্তন করে দাঁতের দিক পরিবর্তন করা সম্ভব)।
৫) গ্রাইন্ডিং প্রক্রিয়াজাতকরণ:
- টুল সেটিং: গ্রাইন্ডিং হুইল এবং ওয়ার্কপিসের আপেক্ষিক অবস্থান সামঞ্জস্য করুন যাতে গ্রাইন্ডিং শুরুর বিন্দুর নির্ভুলতা নিশ্চিত করা যায়;
- গ্রাইন্ডিং: দাঁতের পৃষ্ঠকে সেট জেনারেটিং গতি বা গঠনের গতিপথ অনুসারে পিষে নিন (একক দাঁত একাধিক ফিড বা ক্রমাগত ইনডেক্সিং);
- পরিবর্তন (ঐচ্ছিক): গ্রাইন্ডিং হুইল ট্র্যাজেক্টোরি সামঞ্জস্য করে বা অতিরিক্ত ডিভাইস ব্যবহার করে, ক্রাউন পরিবর্তন, দাঁতের প্রান্তে চ্যামফারিং ইত্যাদি সম্পাদন করে, যোগাযোগের ক্ষেত্রটি অপ্টিমাইজ করুন।
৬) পরিদর্শন এবং ক্ষতিপূরণ: দাঁতের প্রোফাইল ত্রুটি, দাঁতের দিকনির্দেশনা ত্রুটি, ক্রমবর্ধমান পিচ ত্রুটি ইত্যাদি পরিদর্শন করার জন্য একটি গিয়ার পরিমাপ কেন্দ্র (CMM) ব্যবহার করুন। যদি সহনশীলতার বাইরে থাকে, তাহলে প্রক্রিয়া পরামিতিগুলি (যেমন গ্রাইন্ডিং হুইল স্পিড, ফিড রেট) সামঞ্জস্য করুন অথবা গ্রাইন্ডিং হুইলটি সাজিয়ে নিন।
৭) দাঁতের খোসা ছাড়ানো এবং পরিষ্কার করা: দাঁতের উপরিভাগ থেকে খোসা ছাড়ানো, পরিষ্কার করা এবং সংরক্ষণের জন্য প্যাকেজ করা।
IV. গিয়ার গ্রাইন্ডিংয়ের জন্য মূল সরঞ্জাম
গিয়ার গ্রাইন্ডিং মেশিন হল গিয়ার গ্রাইন্ডিং প্রক্রিয়ার মূল সরঞ্জাম, এবং তাদের কর্মক্ষমতা সরাসরি গিয়ারের প্রক্রিয়াকরণের নির্ভুলতা নির্ধারণ করে। গঠন এবং প্রয়োগ অনুসারে, এগুলি প্রধানত নিম্নরূপ শ্রেণীবদ্ধ করা হয়েছে:
১. ওয়ার্ম হুইল গ্রাইন্ডিং মেশিন (যেমন জার্মানির KAPP NILES, জার্মানির Liebherr এবং চীনের Qinchuan Machine Tool): এগুলি প্রতি মিনিটে ১০-২০ দাঁত গ্রাইন্ডিং গতি অর্জন করতে পারে (একটানা ইনডেক্সিং) এবং স্বয়ংচালিত গিয়ারগুলিতে ব্যাপকভাবে ব্যবহৃত হয়।
২. শঙ্কুযুক্ত গ্রাইন্ডিং মেশিন (যেমন মার্কিন যুক্তরাষ্ট্রের গ্লিসন এবং সুইজারল্যান্ডের রিশাউয়ার): এগুলি ডাবল বা একক শঙ্কুযুক্ত গ্রাইন্ডিং চাকা ব্যবহার করে এবং বড় মডিউল, উচ্চ-নির্ভুল গিয়ারের জন্য উপযুক্ত (যেমন বিমানের ইঞ্জিনের গিয়ার)।
৩. ফর্ম গ্রাইন্ডিং মেশিন (যেমন জাপানের মিতসুবিশি এবং চীনের হারবিন টুল অ্যান্ড ডাই গ্রুপ): এগুলির গঠন সহজ এবং দাম কম, এবং ছোট-ব্যাচ, ছোট-মডিউল গিয়ারের জন্য উপযুক্ত (যেমন যন্ত্র এবং মিটারের জন্য গিয়ার)।
৪. পাঁচ-অক্ষের গ্রাইন্ডিং মেশিন (উচ্চ-স্তরের মডেল): এগুলি বহু-অক্ষের সিএনসি সিস্টেমগুলিকে একীভূত করে, যা নমনীয় গ্রাইন্ডিং হুইল ড্রেসিং এবং জটিল দাঁতের পৃষ্ঠের (যেমন আকৃতির গিয়ার এবং অ-বৃত্তাকার গিয়ার) গ্রাইন্ডিংয়ের অনুমতি দেয়, যা বর্তমান সর্বোচ্চ স্তরের প্রতিনিধিত্ব করে (যেমন সুইজারল্যান্ডের টর্নোস এবং জার্মানির ডিএমজি মোরি)।
V. আবেদনের পরিস্থিতি
উচ্চ নির্ভুলতা এবং ভাল পৃষ্ঠের মানের কারণে, গিয়ার গ্রাইন্ডিং প্রক্রিয়াগুলি ট্রান্সমিশন কর্মক্ষমতার জন্য কঠোর প্রয়োজনীয়তা সহ ক্ষেত্রগুলিতে ব্যাপকভাবে ব্যবহৃত হয়:
- মহাকাশ: বিমানের ইঞ্জিন রিডুসারের জন্য গিয়ার (যেমন টার্বোফ্যান ইঞ্জিনের জন্য আনুষঙ্গিক ড্রাইভ গিয়ার), হেলিকপ্টার রটার ট্রান্সমিশনের জন্য গিয়ার (অত্যন্ত উচ্চ নির্ভরযোগ্যতা এবং জীবনকাল প্রয়োজন)।
- রোবোটিক্স: শিল্প রোবট আরভি রিডুসার এবং হারমোনিক রিডুসারের জন্য উচ্চ-গতির প্ল্যানেটারি গিয়ার (কম ব্যাকল্যাশ এবং উচ্চ ট্রান্সমিশন নির্ভুলতা প্রয়োজন)।
- অটোমোটিভ: নতুন শক্তির গাড়ির গিয়ারবক্সের জন্য গিয়ার, স্বয়ংক্রিয় ট্রান্সমিশনের জন্য সিঙ্ক্রোনাইজার গিয়ার (AT/DCT), এবং প্রধান রিডুসার গিয়ার (যার জন্য উচ্চ লোড এবং প্রভাব প্রতিরোধের প্রয়োজন)।
- নির্ভুল যন্ত্রপাতি: সিএনসি মেশিন ফিড সিস্টেমের জন্য উচ্চ-নির্ভুল গিয়ার জোড়া (যেমন বল স্ক্রু ড্রাইভের জন্য গিয়ার), উচ্চ-গতির স্পিন্ডল গিয়ারবক্স।
- শক্তি সরঞ্জাম: বায়ু টারবাইন গিয়ারবক্সের জন্য গিয়ার (ক্লান্তি প্রতিরোধ এবং প্রভাব প্রতিরোধের প্রয়োজন), সামুদ্রিক ডিজেল ইঞ্জিনের জন্য গিয়ার (দীর্ঘ আয়ুষ্কাল প্রয়োজন), গ্যাস টারবাইন জেনারেটরে উচ্চ-গতির গিয়ারবক্সের জন্য গিয়ার এবং উচ্চ-গতির সরঞ্জামের জন্য গিয়ার ইত্যাদি।
আপনার কোনো প্রশ্ন থাকলে অথবা স্প্লাইন শ্যাফট ও গিয়ার তৈরি করার প্রয়োজন হলে, অনুগ্রহ করে info@castings-froging.com- এ আমাদের সাথে যোগাযোগ করুন।

