


জ্ঞান
ফোরজিং উৎপাদন
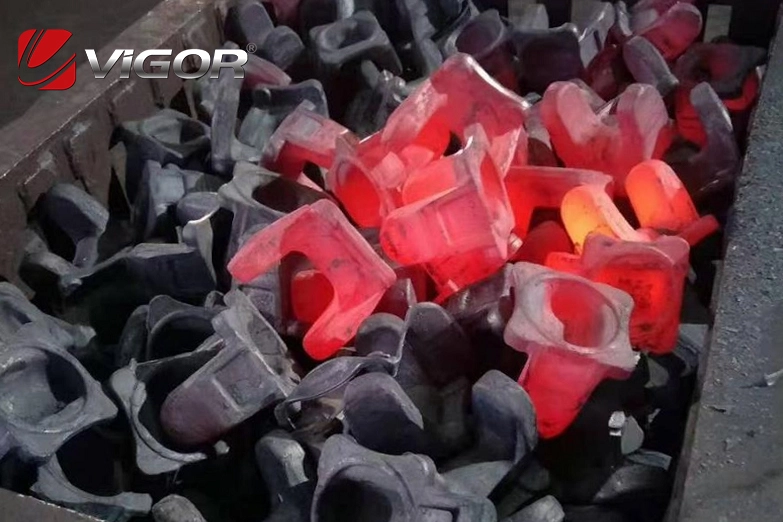
ফোরজিং উৎপাদনের মধ্যে রয়েছে ফ্রি ফোরজিং, ডাই ফোরজিং, শিট মেটাল স্ট্যাম্পিং এবং মেটাল এক্সট্রুশন, যা ধাতব চাপ প্রক্রিয়াকরণের একটি গুরুত্বপূর্ণ অংশ। ফ্রি ফোরজিং হল একটি অপারেশন যা ফোরজিং হ্যামার (বা প্রেস) এর উপর করা হয়, যেখানে হ্যামার হেড (বা ডাই ব্লক) এর উপরে এবং নীচের নড়াচড়ার ফলে উত্তপ্ত ইনগট (বা বিলেট) উচ্চতায় (বা বেধে) সংকুচিত হয় এবং অনুভূমিক দিকে অবাধে প্রসারিত এবং প্রশস্ত হয়। নকল অংশের প্রয়োজনীয় আকৃতি এবং আকার পেতে বিভিন্ন ফোরজিং প্রক্রিয়া গ্রহণ করা হয়, যেমন চিত্র 1a তে দেখানো হয়েছে। ডাই ফোরজিংয়ে উত্তপ্ত বিলেটটিকে একটি নির্দিষ্ট আকারের ডাই ক্যাভিটিতে স্থাপন করা হয় যাতে এটি বিকৃত হয়। ডাই ক্যাভিটি দেয়াল ধাতুর অবাধ চলাচলকে সীমাবদ্ধ করে। যখন ডাই ফোরজিং প্রক্রিয়া সম্পন্ন হয় এবং ধাতু ডাই ক্যাভিটি পূরণ করে, তখন পছন্দসই আকৃতি এবং আকার পাওয়া যায়। শিট মেটাল স্ট্যাম্পিং ঠান্ডা অবস্থায় একটি প্রেসে শীট মেটাল বা স্ট্রিপ মেটাল ব্যবহার করে, যেখানে পাঞ্চ এবং ডাইয়ের মধ্যে মিথস্ক্রিয়া আমাদের প্রয়োজনীয় পণ্য বা অংশগুলিকে স্ট্যাম্প করার জন্য ব্যবহৃত হয়, যেমন চিত্র 1c তে দেখানো হয়েছে। এক্সট্রুশনের মধ্যে ধাতব ইনগট (বা বিলেট) গরম করা, এটি একটি এক্সট্রুশন সিলিন্ডারে স্থাপন করা এবং এক্সট্রুশন রডের ক্রিয়ায়, এক্সট্রুশন সিলিন্ডারের অন্য প্রান্তে ডাই হোল থেকে ধাতুটি প্রবাহিত হয়, যার ফলে অনিয়মিত ক্রস-সেকশন, টিউব এবং বার সহ বিভিন্ন প্রোফাইল সেকশন পাওয়া যায়। তাছাড়া, কিছু ক্রস-সেকশনাল আকার রোলিং পদ্ধতি দ্বারা পাওয়া যায় না।
এটা উল্লেখ করা আবশ্যক যে ফোরজিং এবং প্রেসিং উৎপাদনের উদ্দেশ্য হল নির্দিষ্ট আকার এবং আকারের ফাঁকা (বা অংশ) প্রাপ্ত করা। আরও গুরুত্বপূর্ণ বিষয় হল, এটি ধাতুগুলির অ্যাস-কাস্ট কাঠামো রূপান্তর করা, তাদের যান্ত্রিক, ভৌত এবং রাসায়নিক বৈশিষ্ট্য উন্নত করা এবং অংশগুলির পরিষেবা জীবন বৃদ্ধি করা। অতএব, জাতীয় অর্থনীতির বিভিন্ন শিল্প ক্ষেত্রে ফোরজিং এবং প্রেসিং উৎপাদন ব্যাপকভাবে গ্রহণ করা যেতে পারে।
প্রথমত, ধাতববিদ্যার সমন্বিত উদ্যোগে, বিশেষ করে উচ্চমানের ইস্পাত গলানোর কারখানায়, রোলিং মিলের সাথে ফোরজিং ওয়ার্কশপ স্থাপন করা হয়, কারণ অনেক নিম্ন-প্লাস্টিক উচ্চমানের অ্যালয় স্টিলকে রোলিং করার আগে ফাঁকা জায়গায় নকল করতে হয়। অতএব, কিছু লোক বলে যে "ফোরজিং ওয়ার্কশপ" হল উচ্চমানের ইস্পাত মিলের "প্রাথমিক রোলিং মিল"।
দ্বিতীয়ত, প্রতিরক্ষা শিল্পে, বেশিরভাগ যন্ত্রাংশ ফোরজিং এবং স্ট্যাম্পিং পদ্ধতিতে তৈরি করা হয়।
তৃতীয়ত, যন্ত্র তৈরির প্রক্রিয়ায়, বিশেষ করে ভারী যন্ত্রপাতিতে, যেমন বড় ইস্পাত রোলিং মিলের রোল, হেরিংবোন গিয়ার, হাইড্রোলিক প্রেসের কার্যকরী সিলিন্ডার এবং কলাম, ফোরজিং হ্যামারের পুল রড, প্রেসের ক্র্যাঙ্ক এবং খনির যন্ত্রপাতির প্রধান শ্যাফ্ট, সাধারণত নকল করা হয়।
চতুর্থত, পরিবহনে, অটোমোবাইলের ৮০% যন্ত্রাংশ নকল করা হয়, এবং লোকোমোটিভে ৬০%। যুদ্ধজাহাজ ও জাহাজের প্রধান শ্যাফ্ট, ক্র্যাঙ্কশ্যাফ্ট এবং ইঞ্জিনের কিছু অংশও নকল করা প্রয়োজন।
পঞ্চম, বিদ্যুৎ শিল্পে, জেনারেটরের রোটর, ইম্পেলার, ব্লেড, প্রধান শ্যাফ্ট এবং নন-ম্যাগনেটিক রিটেইনিং রিংগুলি সবই নকল যন্ত্রাংশ।
ষষ্ঠত, কৃষি এবং হালকা শিল্পে, অনেক যান্ত্রিক যন্ত্রাংশ ফোরজিং এবং প্রেসিং পদ্ধতিতেও তৈরি করা হয়।
ফোরজিং এবং প্রেসিং দ্বারা উৎপাদিত যন্ত্রাংশের ওজন কয়েক গ্রাম থেকে শুরু করে কয়েকশ টন পর্যন্ত হয়।
অন্যান্য প্রক্রিয়াকরণ পদ্ধতির তুলনায় ফোরজিং উৎপাদনের নিম্নলিখিত সুবিধা রয়েছে:
১. ফোরজিংস ঢালাইয়ের চেয়ে ভারী এবং বেশি প্রভাব বল সহ্য করতে পারে। তাদের প্লাস্টিকতা, দৃঢ়তা এবং অন্যান্য যান্ত্রিক বৈশিষ্ট্যও ঢালাইয়ের চেয়ে ভালো। অতএব, গুরুত্বপূর্ণ অংশগুলি বেশিরভাগ ফোরজিংস দিয়ে তৈরি। ফোরজিংস ব্যবহারের আরেকটি সুবিধা হল, যন্ত্রাংশের শক্তি নিশ্চিত করার ভিত্তিতে, যন্ত্রপাতির ওজন নিজেই কমানো যেতে পারে। পরিবহন যানবাহন, বিমান, যানবাহন এবং মহাকাশযান সরঞ্জামের জন্য এটি আরও বেশি তাৎপর্যপূর্ণ। সম্প্রতি, ঢালাই প্রযুক্তির উন্নতির কারণে, কিছু ক্ষেত্রে ঢালাইও ব্যবহার করা হচ্ছে কারণ তাদের খরচ ফোরজিংসের তুলনায় অনেক কম।
২. এটি কাঁচামাল সাশ্রয় করে। উদাহরণস্বরূপ, গাড়িতে ব্যবহৃত ১৭ কিলোগ্রামের ফ্রন্ট অ্যাক্সেল যখন রোলিং এবং কাটিংয়ের মাধ্যমে তৈরি করা হয়, তখন কাটিং চিপগুলি অ্যাক্সেলের ওজনের ১৮৯% হয়ে থাকে, অন্যদিকে যখন ডাই ফোরজিং ব্যবহার করে তৈরি করা হয়, তখন কাটিং চিপগুলি কেবল ৩০% হয়ে থাকে। প্রক্রিয়াকরণের সময়ও এক-ষষ্ঠাংশ কমিয়ে আনা হয়।
৩. উচ্চ উৎপাদনশীলতা। উদাহরণস্বরূপ, দুটি হট ডাই ফোরজিং প্রেস গাড়ির বিয়ারিং তৈরি করতে পারে, যা ৩০টি স্বয়ংক্রিয় কাটিং মেশিন প্রতিস্থাপন করতে পারে। স্বয়ংক্রিয় আপসেটিং মেশিন দ্বারা M3 বাদাম উৎপাদনের দক্ষতা ছয়-অক্ষ স্বয়ংক্রিয় লেদগুলির তুলনায় ১৭.৫ গুণ বেশি। অধিকন্তু, এক্সট্রুশন দ্বারা উৎপাদনের মাধ্যমে একবারে বিলেট থেকে সমাপ্ত পণ্য তৈরি করা যেতে পারে, যা অন্যান্য প্রক্রিয়াকরণ পদ্ধতির সাথে অতুলনীয়।
৪. ফ্রি ফোরজিং একক-পিস এবং ছোট-ব্যাচ উৎপাদনের জন্য উপযুক্ত এবং এর নমনীয়তা বেশি। এটি অনেক মেশিন কারখানায় ব্যাপকভাবে ব্যবহৃত হয়। তবে, এটি উল্লেখ করা আবশ্যক যে ফোরজিং একটি আদিম উৎপাদন পদ্ধতি এবং এর উৎপাদনশীলতা রোলিং পদ্ধতির তুলনায় কম, যা আরও উন্নত করা প্রয়োজন।
ফোরজিং উৎপাদনে শক্তির দিকনির্দেশনা
ভারী যন্ত্রপাতি তৈরিতে, যেমন গলানোর সরঞ্জাম, রোলিং মিল সরঞ্জাম এবং জলবিদ্যুৎ স্টেশন সরঞ্জামের জন্য বৃহৎ যন্ত্রাংশ উৎপাদনে, সাধারণত বিনামূল্যে ফোরজিং ব্যবহার করা হয় এবং ফোরজিং বড় হাইড্রোলিক প্রেসে করা হয়।
উদাহরণ স্বরূপ:
১.৫ মিটার ব্যাস এবং ১০ মিটার দৈর্ঘ্যের একটি স্টিম টারবাইনের রোটর;
১ মিটার ব্যাস এবং ৩৩ মিটার দৈর্ঘ্যের ৪৫,০০০ টন হাইড্রোলিক প্রেসের একটি কলাম;
একটি উচ্চ-চাপ বয়লার সিলিন্ডার (অর্ধেক) যার ব্যাস ৪ মিটার, দৈর্ঘ্য ১৪ মিটার এবং পুরুত্ব ০.১৬ মিটার;
১১৫০ রোলিং মিলের একটি রোল (নকল ব্যাস ১.২৩ মিটার, দৈর্ঘ্য ৫.৬৪৫ মিটার), ৭০-টন স্টিলের ইনগট ইত্যাদি দিয়ে তৈরি।
ব্যাচ বা গণ উৎপাদন যন্ত্রপাতি, যেমন অটোমোবাইল, ট্রাক্টর, বিমান, ট্যাঙ্ক এবং মেশিন টুল তৈরির কারখানাগুলিতে, ডাই ফোরজিং দ্বারা গুরুত্বপূর্ণ যন্ত্রাংশ উৎপাদন করা হয়। ডাই ফোরজিং হল ফোরজিং উৎপাদনের উন্নয়নের একটি দিক। নির্ভুল ডাই ফোরজিংয়ের মাধ্যমে, যন্ত্রাংশ কাটার প্রক্রিয়া প্রতিস্থাপন করা যেতে পারে। বর্তমানে, কেবল ২০০ কিলোগ্রাম পর্যন্ত ওজনের ফোরজিং মসৃণভাবে তৈরি করা যায় না, বরং সেগমেন্টেড ফোরজিংয়ের মাধ্যমে, ৬.৭ টন পর্যন্ত ওজনের ফোরজিং, যেমন ছয়-জার্নাল ক্র্যাঙ্কশ্যাফ্ট, তৈরি করা যেতে পারে। বিপরীতে, বিনামূল্যে ফোরজিং দ্বারা একই ক্র্যাঙ্কশ্যাফ্ট তৈরি করতে ১১.৫ টন ওজনের একটি স্টিল বিলেটের প্রয়োজন হবে, যা ডাই ফোরজিংয়ের শ্রেষ্ঠত্ব প্রদর্শন করে।
ফোরজিং প্রক্রিয়ার ক্ষেত্রে, কাঁচামাল সংরক্ষণের জন্য, অ্যালয় প্রিসিশন ফোরজিং, ছোট ফ্ল্যাশ ফোরজিং এবং নেট ফোরজিং গ্রহণ করা হয়। গরম করার প্রক্রিয়ায়, অক্সাইড স্কেল গঠন রোধ করতে প্রতিরক্ষামূলক গ্যাস ব্যবহার করা হয়।
ফোরজিংসের মান নিশ্চিত করার জন্য, যান্ত্রিকীকরণ কার্যক্রম, স্বয়ংক্রিয় উৎপাদন লাইন, টার্নিং মেশিন এবং পরিবহন সরঞ্জাম ব্যবহার করা হয়। শারীরিক শ্রম কমাতে, যান্ত্রিকীকরণ কার্যক্রম, স্বয়ংক্রিয় উৎপাদন লাইন, টার্নিং মেশিন এবং পরিবহন সরঞ্জাম ব্যবহার করা হয়।
সম্প্রতি, জাতীয় অর্থনীতির উন্নয়নের কারণে, উচ্চ শক্তিসম্পন্ন উচ্চ-তাপমাত্রা প্রতিরোধী সংকর ধাতু এবং বিশেষ ভৌত ও রাসায়নিক বৈশিষ্ট্যসম্পন্ন অন্যান্য সংকর ধাতুর প্রয়োজন হচ্ছে। এই সংকর ধাতুগুলির বৈশিষ্ট্য কম প্লাস্টিকতা এবং গঠন করা কঠিন। অতএব, সাম্প্রতিক বছরগুলিতে, এই বিলেটগুলিকে আকৃতি দেওয়ার জন্য এক্সট্রুশন পদ্ধতি গ্রহণ করা হয়েছে।
আরেকটি পদ্ধতি হল উচ্চ-শক্তি গঠন পদ্ধতি। উচ্চ-শক্তি গঠন পদ্ধতির সারমর্ম হল, ধাতুর উপর একটি বিশাল বাহ্যিক বল অত্যন্ত অল্প সময়ের মধ্যে (0.001 সেকেন্ড) কাজ করে, যার ফলে ধাতুটি প্লাস্টিকের বিকৃতির মধ্য দিয়ে যায় এবং প্রয়োজনীয় অংশগুলি অর্জন করে। শক্তিশালী বাহ্যিক বলের কারণে ধাতুটি স্বল্পতম সময়ে একটি নির্দিষ্ট দূরত্ব অতিক্রম করতে ঠেলে দেওয়া হয়, যার ফলে উৎপন্ন শক্তি অত্যন্ত বেশি হয় এবং তাই এটিকে উচ্চ-শক্তি হারের বিকৃতিও বলা হয়। উচ্চ গতি এবং উচ্চ চাপের অধীনে, ধাতুর বিকৃতি তরল প্রবাহের মতো, যা এর প্লাস্টিকতাকে ব্যাপকভাবে বৃদ্ধি করে। কম প্লাস্টিকতাযুক্ত উপাদান, যেমন টাইটানিয়াম, স্টেইনলেস স্টিল এবং তাপ-প্রতিরোধী ইস্পাত, যা প্রচলিত ফর্মিং পদ্ধতি দ্বারা প্রক্রিয়া করা কঠিন, উচ্চ-শক্তি হার গঠনের মাধ্যমে এই অসুবিধা সম্পূর্ণরূপে কাটিয়ে উঠতে পারে। [নোট 6]
উচ্চ-শক্তি-হার গঠনে ব্যবহৃত শক্তির উৎসগুলির মধ্যে রয়েছে সংকুচিত গ্যাস, দহন গ্যাস, উচ্চ-শক্তি বৈদ্যুতিক স্পার্ক ইত্যাদি। তবে, বর্তমানে বিস্ফোরক ব্যাপকভাবে ব্যবহৃত হয়, তাই এই পদ্ধতিটিকে বিস্ফোরক গঠনও বলা হয়।
ফোরজিং সরঞ্জাম (1)
ফোরজিংয়ের সাথে যোগাযোগের পর মেশিনের কাজের অংশের গতির পরিবর্তনের বৈশিষ্ট্যের উপর ভিত্তি করে ফোরজিং সরঞ্জামগুলিকে চার প্রকারে শ্রেণীবদ্ধ করা যেতে পারে:
প্রথম প্রকার: ফোর্জিং হাতুড়ি
কার্যকরী স্ট্রোকের a শুরুর বিন্দুতে (অর্থাৎ, হাতুড়ির মাথাটি ফোরজিংয়ের সাথে যোগাযোগ করার আগে), হাতুড়ির মাথার সর্বোচ্চ গতি v সর্বোচ্চ থাকে (চিত্র 1-1a তে দেখানো হয়েছে)। কার্যকরী স্ট্রোক b এর সময়, গতি সর্বাধিক মান থেকে শূন্যে তীব্রভাবে নেমে আসে (অর্থাৎ, α থেকে β পর্যন্ত)। সর্বোচ্চ গতি v সর্বোচ্চ প্রতি সেকেন্ডে 9 মিটারে পৌঁছাতে পারে। কাজের সময় t সেকেন্ডের হাজার ভাগে গণনা করা হয়।
যেহেতু কাজের চক্রের সময়কাল খুবই কম, তাই বাষ্প বা বাতাসের মাধ্যমে করা কাজ খুবই কম। মূলত, হাতুড়ির মাথা উপরে উঠলে সঞ্চিত শক্তির উপর নির্ভর করে কাজটি সম্পন্ন করা হয়। দেখা যায় যে এই ধরণের মেশিন প্রভাব বল দ্বারা কাজ করে, তাই এটিকে ফোরজিং হাতুড়ি বলা হয়।
দ্বিতীয় বিভাগ: হাইড্রোলিক প্রেস
এই ধরণের মেশিনের ফোরজিংয়ের সংস্পর্শে আসার সময় কাজের টুলের গতি পরিবর্তনের বৈশিষ্ট্যগুলি চিত্র 1-1c-তে দেখানো হয়েছে। এটি প্রথম শ্রেণীর মেশিনের কাজের গতি থেকে বেশ আলাদা। অ্যাভিলের প্রাথমিক গতি শূন্য (বিন্দু 0-এর মতো) অথবা একটি নির্দিষ্ট গতি (বিন্দু C-এর মতো) হতে পারে এবং সর্বোচ্চ গতি v সর্বোচ্চ 30 মিমি/সেকেন্ডে পৌঁছাতে পারে। কাজের সময় tp সেকেন্ডের এক শতাংশ বা হাজার ভাগের এক ভাগের ভগ্নাংশে গণনা করা হয় এবং কিছু ক্ষেত্রে, এটি সেকেন্ডেও গণনা করা যেতে পারে।
তৃতীয় বিভাগ: ক্র্যাঙ্ক প্রেসেস
তাদের কাজের গতির তারতম্য চিত্র 1-1e তে দেখানো হয়েছে। স্লাইডারের গতি বক্ররেখা স্থির থাকে এবং ফোরজিংয়ের আকৃতি, কোণ এবং ক্র্যাঙ্কের আকৃতি দ্বারা নির্ধারিত হয়। প্রাথমিক গতি বেশ উচ্চ, এবং কিছু ক্ষেত্রে 500 মিমি/সেকেন্ড বা তারও বেশি হতে পারে। যেহেতু এই সমস্ত মেশিন ক্র্যাঙ্ক এবং সংযোগকারী রড প্রক্রিয়া দিয়ে সজ্জিত, তাই এগুলিকে ক্র্যাঙ্ক প্রেস বলা হয়।
চতুর্থ বিভাগ: রোল ফোরজিং মেশিন
এই ধরণের মেশিনের কার্যকরী হাতিয়ার হল রোল ফোরজিং মেশিন। কার্যকরী স্ট্রোকের সময়, কেবল ঘূর্ণন গতি থাকে এবং এটি যান্ত্রিক নীতির উপর ভিত্তি করে কাজ করে। যদি কার্যকরী হাতিয়ারের ঘূর্ণনের অসমতা উপেক্ষা করা হয়, তাহলে গতি পরিবর্তনের বক্ররেখা ab অনুভূমিক অক্ষের সমান্তরাল হয়। এই বৈশিষ্ট্যটি ধারাবাহিক বল প্রয়োগ নিশ্চিত করে, উপাদানের বিকৃতি বৃদ্ধি করে।
ফোর্জিং প্রক্রিয়ায় ভিগরের ২০ বছরেরও বেশি অভিজ্ঞতা রয়েছে, যা একটি পেশাদার কারিগরি দল, উৎপাদন দল এবং সরবরাহ দল দ্বারা সমর্থিত। এটি আমাদেরকে নিখুঁত যন্ত্রাংশের মাধ্যমে গ্রাহকদের সর্বোত্তম কর্মক্ষমতা অর্জনে সহায়তা করতে সক্ষম করে। তাদের দক্ষতা ধারাবাহিক গুণমান নিশ্চিত করে, ডাউনটাইম কমিয়ে আনে এবং উৎপাদন প্রক্রিয়ায় কার্যকারিতা বাড়িয়ে তোলে। নির্ভুলতা এবং নির্ভরযোগ্যতার উপর গুরুত্ব দিয়ে, ভিগরের যন্ত্রাংশগুলো শিল্পের কঠোর মান পূরণ করে, যা গ্রাহকদের অতুলনীয় মানসিক শান্তি প্রদান করে। আপনার যদি কোনো প্রশ্ন থাকে বা কোনো যন্ত্রাংশ তৈরি করার প্রয়োজন হয়, তাহলে অনুগ্রহ করে info@castings-forging.com- এ আমাদের সাথে যোগাযোগ করুন।

