


জ্ঞান
42CrMo4 স্টিল মেকানিক্স প্রোপার্টি এবং মাইক্রোস্ট্রাকচারের উপর অতিস্বনক শমনের প্রভাব
অতিস্বনক quenching হল quenching তাপমাত্রায় quenching অংশ গরম করা এবং সঠিকভাবে উষ্ণ রাখা, এবং তারপর workpiece এর quenching অর্জন করার জন্য ঠাণ্ডা করার জন্য অতিস্বনক কম্পন সহ quenching ট্যাঙ্কের মধ্যে রাখা। শক্তি এবং দৃঢ়তা উন্নত করার জন্য কোঞ্চিং হল একটি মূল প্রক্রিয়া, এবং নিভানোর ঠাণ্ডা মাধ্যম (জল, তেল, ইত্যাদি) নিভানোর প্রক্রিয়াটিকে সাধারণত তিনটি পর্যায়ে বিভক্ত করা হয়: ঝিল্লি ফুটন্ত, বুদবুদ ফুটানো এবং পরিচলন তাপ বিনিময়।
তাদের মধ্যে, বুদ্বুদ ফুটন্ত সবচেয়ে গুরুত্বপূর্ণ পর্যায়, কারণ ওয়ার্কপিসটি দ্রুত শীতল হওয়ার পর্যায়ে রয়েছে, এটি নিশ্চিত করা উচিত যে ওয়ার্কপিসের অভ্যন্তরীণ তাপমাত্রার অঞ্চলটি বুদবুদ ফুটানোর পর্যায়ে রয়েছে। একই সময়ে, শীতল করার হার সমালোচনামূলক শীতল হারের চেয়ে বেশি হওয়া উচিত, যাতে নিভে যাওয়া ইস্পাত কাঠামোটি মার্টেনসাইটের দিকে রূপান্তরিত হতে পারে। প্রচলিত নিভিয়ে ফেলা এবং শীতল করার প্রক্রিয়ায়, উচ্চ-তাপমাত্রার অঞ্চলে গ্যাস ফিল্মকে তীব্র আলোড়নকারী অবস্থার মধ্যেও চূর্ণ করা কঠিন।
অতিস্বনক ক্ষেত্র প্রবর্তনের পরে, মাঝারিটিতে অতিস্বনক তরঙ্গের "গহ্বর" প্রভাবের কারণে, ফলে উচ্চ-চাপের শক ওয়েভ প্রভাব গ্যাস ফিল্মটি ফেটে যায় এবং দ্রুত বুদবুদ ফুটন্ত পর্যায়ে প্রবেশ করে, যা উল্লেখযোগ্যভাবে শীতল হওয়ার তীব্রতা বৃদ্ধি করে। পুরো তাপমাত্রা অঞ্চল।
একটি সাধারণ সংকর স্ট্রাকচারাল স্টিল হিসাবে, 42CrMo4 এর উচ্চ শক্তি এবং দৃঢ়তা আছে, কোন স্পষ্ট টেম্পারিং ভঙ্গুরতা নেই, উচ্চ ক্লান্তি সীমা এবং নিভে যাওয়া এবং টেম্পারিং ট্রিটমেন্টের পরে প্রতিরোধের ক্ষমতা এবং ভাল নিম্ন-তাপমাত্রার প্রভাব কঠোরতা। এদিকে, এটি সাধারণত বড় ক্রস-সেকশন সহ শ্যাফ্ট, গিয়ার এবং সংযোগকারী রড অংশগুলি তৈরি করতে ব্যবহৃত হয়। তাপ চিকিত্সা প্রক্রিয়াটি তুলনামূলকভাবে পরিপক্ক হয়েছে, তবে নিভানোর প্রক্রিয়াটি এখনও নিঃশ্বাসের শীতল মাধ্যম এবং অংশগুলির ক্রস-সেকশন পুরুত্বের মতো কারণগুলির প্রভাবের জন্য সংবেদনশীল এবং জল নিভানোর পরে ফাটল তৈরি করা সহজ, বিশেষত ক্রস-বিভাগীয় বেধের একটি বড় পার্থক্য সহ ওয়ার্কপিস, যা জল নিভানোর সময় ক্র্যাক করা খুব সহজ।
যখন তেল নির্গমন গৃহীত হয়, কম শীতল ক্ষমতার কারণে, বড় ক্রস-সেকশন 42CrMo4 ইস্পাতকে শক্ত করা যায় না, যার ফলে এর যান্ত্রিক বৈশিষ্ট্যগুলির যোগ্যতার হার কম হয়। এই কাগজে, অতিস্বনক তরঙ্গ 42CrMo4 ইস্পাতের quenching এবং কুলিং প্রক্রিয়ার মধ্যে চালু করা হয়েছে, যা quenching কুলিং মিডিয়ামের quenching তীব্রতা উন্নত করে এবং 42CrMo4 ইস্পাত quenching প্রক্রিয়ার গবেষণা এবং প্রয়োগের জন্য একটি রেফারেন্স প্রদান করে।
২. পরীক্ষণের উপকরণ ও পদ্ধতি
২.১ পরীক্ষার উপকরণ
পরীক্ষায় ব্যবহৃত 42CrMo4 ইস্পাত ফোরজিংসের রাসায়নিক গঠন সারণি 1 এ দেখানো হয়েছে।
সারণি 1 42CrMo4 এর রাসায়নিক গঠন (গুণমানের স্কোর) (%)
|
উপাদানসমূহ |
C |
Mn |
Si |
S |
P |
Cr |
Mo |
|
মান (EN 10083-3-2006) |
0.38 ~ 0.45 |
0.60 ~ 0.90 |
≤0.40 |
≤0.035 |
≤0.025 |
0.90 ~ 1.20 |
0.15 ~ 0.30 |
|
মাপা |
0.42 |
0.77 |
0.29 |
0.010 |
0.019 |
1.14 |
0.224 |
বড় ক্রস-সেকশন সহ 42CrMo4 ইস্পাত যন্ত্রাংশের জন্য নির্গমন প্রক্রিয়া অধ্যয়ন করার জন্য, ফোরজিংসগুলিকে মেশিনিং দ্বারা φ90mm × 150mm এর বৃত্তাকার নমুনাগুলিতে প্রক্রিয়া করা হয়েছিল।
২.২ পরীক্ষণ নীতি ও পদ্ধতি
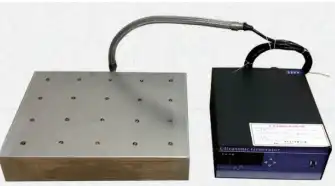
চিত্র 1 অতিস্বনক quenching ডিভাইস দেখায়, যেখানে অতিস্বনক পাওয়ার জেনারেটরের শক্তি 0~1500W এ সামঞ্জস্যযোগ্য।
ক) অতিস্বনক জেনারেটর
খ) আবেদনের অবস্থা
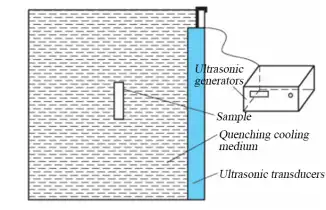
চিত্র 1 অতিস্বনক নিভানোর যন্ত্র
নিভানোর প্রক্রিয়ায়, 28kHz ফ্রিকোয়েন্সি সহ অতিস্বনক তরঙ্গ অতিস্বনক পাওয়ার জেনারেটরের মাধ্যমে অতিস্বনক ট্রান্সডুসারে প্রবর্তিত হয় এবং ট্রান্সডুসার অতিস্বনক জেনারেটরের দ্বারা প্রেরিত বৈদ্যুতিক দোলন পালস সংকেতকে উচ্চ-ফ্রিকোয়েন্সি, যান্ত্রিক নমুনা এবং ভাইব্রেঞ্চে রূপান্তরিত করে। quenching ট্যাঙ্কের কেন্দ্রে স্থাপন করা হয় এবং পরীক্ষার ত্রুটি কমাতে অবস্থান তুলনামূলকভাবে স্থির করা হয়।
নমুনাটি TC15L-12 সিরামিক ফাইবার মাফল ফার্নেস দিয়ে উত্তপ্ত করা হয় এবং চুল্লিটি GB/T10-30825 "হিট ট্রিটমেন্ট টেম্পারেচার মেজারমেন্ট"-এ উল্লেখিত ক্লাস III ফার্নেস (±2014°C) এবং টাইপ ডি যন্ত্রের প্রয়োজনীয়তা পূরণ করে। নির্দিষ্ট তাপ চিকিত্সা প্রক্রিয়া বক্ররেখা চিত্র 2 এ দেখানো হয়েছে, এবং প্রক্রিয়া প্রয়োজনীয়তা সারণী 2 এ দেখানো হয়েছে
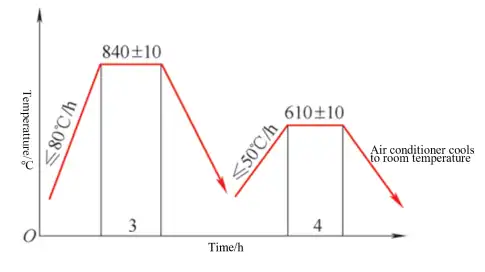
Figure2 42CrMo4 ইস্পাত তাপ চিকিত্সা প্রক্রিয়া বক্ররেখা
সারণি ২ ৪২CrMo4 ইস্পাতের জন্য শোধন প্রক্রিয়ার প্রয়োজনীয়তা
|
নমুনা নম্বর |
কুলিং মাধ্যম |
আল্ট্রাসাউন্ড যোগ করতে হবে কি না |
পাওয়ার/W |
|
1 |
20 ডিগ্রি সেলসিয়াস জল |
হাঁ |
1500 |
|
2 |
20 ডিগ্রি সেলসিয়াস জল |
না |
/ |
|
3 |
20 ডিগ্রি সেলসিয়াস তেল |
হাঁ |
1500 |
|
4 |
20 ডিগ্রি সেলসিয়াস তেল |
হাঁ |
1000 |
|
5 |
20 ডিগ্রি সেলসিয়াস তেল |
হাঁ |
500 |
|
6 |
20 ডিগ্রি সেলসিয়াস তেল |
না |
/ |
তাপ চিকিত্সার পরে, ধাতব কাঠামো পর্যবেক্ষণ এবং যান্ত্রিক সম্পত্তি পরীক্ষার জন্য নমুনাগুলি 1/2 ব্যাসার্ধে নেওয়া হয়েছিল। প্রতিটি নমুনার জন্য 1 গোষ্ঠীর নমুনা (2টি প্রসার্য নমুনা, 2টি প্রভাবের নমুনা, 1টি ধাতব নমুনা) নেওয়া হয়েছিল।
৩ পরীক্ষামূলক ফলাফল এবং বিশ্লেষণ
3.1 যান্ত্রিক বৈশিষ্ট্য উপর অতিস্বনক quenching প্রক্রিয়ার প্রভাব
চিত্র 3 বিভিন্ন প্রক্রিয়া দ্বারা নিভানোর পরে 42CrMo4 ইস্পাতের যান্ত্রিক বৈশিষ্ট্য দেখায়। এটি চিত্র 3 এ দেখা যাবে।
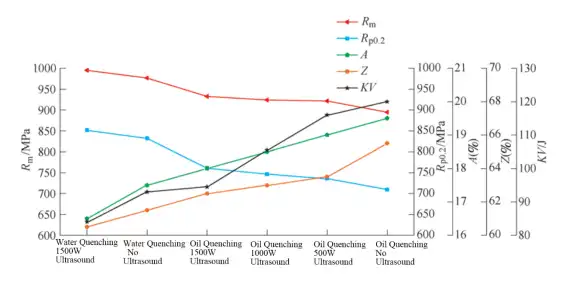
Figure3 The Mekanical P42CrMo4 এর রপারটিজ Sতেল After Qদ্বারা uenching Different Pরোসেস
তেল নিবারণের পরে নমুনার প্রসার্য শক্তি (Rm) এবং ফলন শক্তি (Rp0.2) জল নিভানোর চেয়ে কম, তবে প্রসারণ (A), বিভাগ সংকোচন (Z) এবং প্রভাব শোষণ শক্তি (KV) এর চেয়ে বেশি জল quenching যারা, এবং অতিস্বনক শক্তি বৃদ্ধির সঙ্গে, প্রসার্য শক্তি এবং ফলন শক্তি ধীরে ধীরে বৃদ্ধি, যখন প্রসারণ, বিভাগ সংকোচন এবং প্রভাব শোষণ শক্তি ধীরে ধীরে হ্রাস.
3.2 মাইক্রোস্ট্রাকচারের উপর অতিস্বনক quenching প্রক্রিয়ার প্রভাব
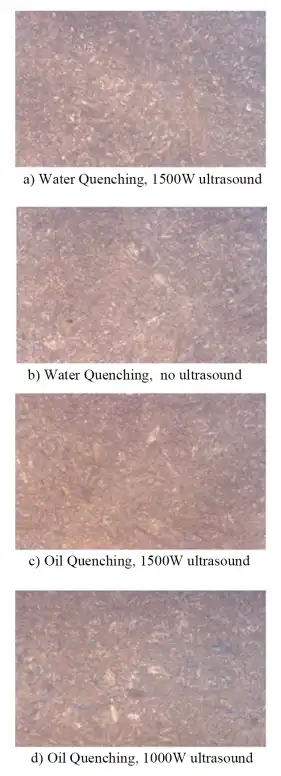
চিত্র 4 বিভিন্ন প্রক্রিয়া দ্বারা নিভানোর পরে 42CrMo4 স্টিলের মাইক্রোস্ট্রাকচার দেখায়।
চিত্র 4 থেকে দেখা যায়, অতিস্বনক তরঙ্গের প্রবর্তন 42CrMo4 স্টিলের মাইক্রোস্ট্রাকচারের উপর একটি উল্লেখযোগ্য প্রভাব ফেলেছে। অতিস্বনক-সহায়তা জল শমন কাঠামো টেম্পারড সোসটেনাইট, যেমন চিত্র 4a এ দেখানো হয়েছে। প্রচলিত জল শীতল করার কাঠামো হল টেম্পারড সক্সলেট + অল্প পরিমাণে ফেরাইট, এবং শস্যটি চিত্র 4a-এর তুলনায় মোটা, যেমন চিত্র 4b-তে দেখানো হয়েছে। অতিস্বনক-সহায়ক তেল শমনের বিভিন্ন ক্ষমতার অধীনে কাঠামোগুলি ছিল টেম্পারড সোস্টেনাইট + দানাদার বেনাইট + ফেরাইট, কিন্তু অতিস্বনক শক্তি হ্রাসের সাথে, দানাদার বেনাইট এবং ফেরাইটের বিষয়বস্তু ধীরে ধীরে বৃদ্ধি পায় এবং মাইক্রোস্ট্রাকচার বিতরণ আরও বেশি অসম হয়ে ওঠে, যেমনটি দেখানো হয়েছে চিত্র 4c~e। প্রচলিত তেল শীতলকরণের গঠন হল মোটা টেম্পারড সোস্টেনাইট + আংশিকভাবে দানাদার বেনাইট + ফেরাইট, এবং গঠনটি খুবই অসম, এবং দানাদার বেনাইট এবং ফেরাইটের বিষয়বস্তু অতিস্বনক-সহায়ক তেল নিবারণের চেয়ে বেশি, যেমন চিত্র 4f এ দেখানো হয়েছে।
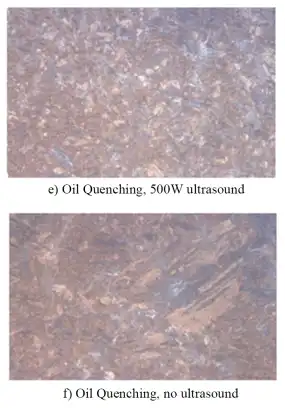
চিত্র 4 42CrMo4 ইস্পাতের মাইক্রোস্ট্রাকচার বিভিন্ন প্রক্রিয়া দ্বারা নিভে যাওয়ার পর
কারণ 42CrMo4 ইস্পাত একটি সাব-ইউটেকটিক ইস্পাত, ইউটেটিক স্টিলের তুলনায়, অস্টেনাইট আইসোথার্মাল ট্রানজিশন ডায়াগ্রামের বক্ররেখা বাম দিকে সরে যায়, সুপারকুলড অস্টেনাইটের স্থায়িত্ব কম, গর্ভাবস্থার সময়কাল সংক্ষিপ্ত, এবং একটি বড় শীতল হার প্রয়োজন quenching সমালোচনামূলক ট্রানজিশন তাপমাত্রা অঞ্চলে, অন্যথায় অপর্যাপ্ত সুপারকুলিংয়ের কারণে নন-মার্টেনসাইট রূপান্তর করা সহজ।
তদুপরি, এর তেলের সান্দ্রতা এবং নমুনার ক্রস-সেকশন উভয়ই বড়, শীতল করার ক্ষমতা কম এবং অস্টিনাইট আইসোথার্মাল ট্রানজিশন বক্ররেখার "নাকের ডগা" অবস্থানটি নিভানোর সময় পুরোপুরি এড়ানো যায় না এবং ইস্পাত শক্ত করা যায় না, তাই নিভানোর পর অপর্যাপ্ত শীতল হারের কারণে বেনাইটের সমস্যা দেখা দেবে। অতিস্বনক তরঙ্গগুলি quenching কুলিং মাধ্যমের মধ্যে প্রবর্তিত হওয়ার পরে, quenching কুলিং মিডিয়ামের শীতল ক্ষমতা বৃদ্ধি পায় এবং শীতল করার হার বৃদ্ধি পায়, যা মার্টেনসাইট রূপান্তরকে উন্নীত করবে। অতিস্বনক শক্তি বৃদ্ধির সাথে, বেনাইট এবং ফেরাইটের বিষয়বস্তু ধীরে ধীরে হ্রাস পায় এবং যখন অতিস্বনক শক্তি 1500W-এ বৃদ্ধি পায়, তখন শীতল প্রভাবটি জল শমনের কাছাকাছি থাকে।
৪ উপসংহার
1) প্রচলিত তেল এবং জল নিভানোর সাথে তুলনা করে, তাপ চিকিত্সার পরে 42CrMo4 স্টিলের প্রসার্য শক্তি এবং ফলন শক্তি অতিস্বনক যোগ করে উন্নত করা যেতে পারে, তবে ফ্র্যাকচারের পরে প্রসারণ, সংকোচন এবং শক শোষণ শক্তি হ্রাস করা হয়।
2) অতিস্বনক তেল নিভানোর প্রক্রিয়ায়, অতিস্বনক শক্তি বৃদ্ধির সাথে, শীতল করার হার ধীরে ধীরে বৃদ্ধি পায়, প্রসার্য শক্তি এবং ফলন শক্তি ধীরে ধীরে বৃদ্ধি পায়, যখন প্রসারণ, ফ্র্যাকচার-পরবর্তী সংকোচনের হার এবং প্রভাব শোষণ শক্তি ধীরে ধীরে হ্রাস পায়। এদিকে, টিস্যুতে দানাদার বেনাইট এবং ফেরাইটের সামগ্রী ধীরে ধীরে হ্রাস পায় এবং গঠনটি আরও অভিন্ন হয়।

