


জ্ঞান
ফলন শক্তির সংজ্ঞা, পরিমাপ পদ্ধতি, তাৎপর্য এবং প্রভাবক ফ্যাক্টর
১. ফলন শক্তি
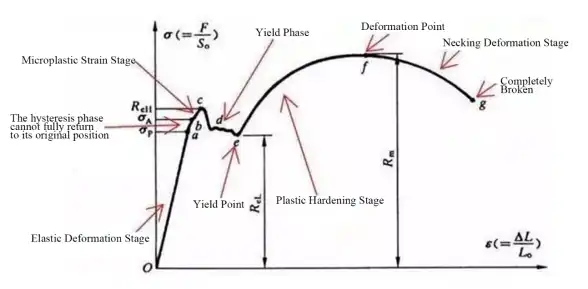
যখন বাহ্যিক শক্তি উপাদানটির স্থিতিস্থাপক সীমা অতিক্রম করে, তখন উপাদানটি প্লাস্টিকের বিকৃতির মধ্য দিয়ে যাবে, অর্থাৎ, আনলোড করার পরে উপাদানটির অবশিষ্ট বিকৃতির অংশটি ধরে রাখা হবে। যখন বাহ্যিক বল একটি নির্দিষ্ট মান পর্যন্ত বাড়তে থাকে, তখন বাহ্যিক বল বাড়বে বা কমবে না কিন্তু নমুনাটি দীর্ঘায়িত হতে থাকবে, যা স্ট্রেস-স্ট্রেন বক্ররেখায় উদ্ভাসিত হয় একটি মালভূমি বা জ্যাগড শৃঙ্গ এবং উপত্যকার চেহারা। ফলন ঘটনা বলা হয়.
মালভূমি পর্যায়ের বল হল ফলন বল, ফলন দেওয়ার সময় নমুনার প্রথম ফোঁটার আগে যে বলকে উচ্চ ফলন বল বলা হয় এবং তাত্ক্ষণিক প্রভাব বিবেচনা না করে ফলন পর্যায়ে ন্যূনতম বলকে নিম্ন ফলন বল বলে। সংশ্লিষ্ট শক্তি হল ফলন শক্তি, উপরের ফলন শক্তি এবং নিম্ন ফলন শক্তি।
২. ফলন শক্তি নির্ধারণ-
সুস্পষ্ট ফলন প্রপঞ্চ ছাড়া ধাতু উপকরণ তাদের নির্দিষ্ট অ-আনুপাতিক প্রসারণ শক্তি বা নির্দিষ্ট অবশিষ্ট প্রসারিত চাপ পরিমাপ করা প্রয়োজন, যখন সুস্পষ্ট ফলন ঘটনা সহ ধাতু উপকরণ তাদের ফলন শক্তি, উচ্চ ফলন শক্তি, এবং নিম্ন ফলন শক্তি পরিমাপ করতে পারে। সাধারণভাবে, শুধুমাত্র ফলন শক্তি পরিমাপ করা হয়।
উপরের এবং নিম্ন ফলন শক্তি নির্ধারণের জন্য সাধারণত দুটি পদ্ধতি রয়েছে: গ্রাফিকাল পদ্ধতি এবং পয়েন্টার পদ্ধতি।
1) গ্রাফিকাল পদ্ধতি
পরীক্ষার সময়, একটি স্বয়ংক্রিয় রেকর্ডিং ডিভাইসের সাহায্যে ফোর্স-চাক ডিসপ্লেসমেন্ট ডায়াগ্রাম অঙ্কন করা হয়। এক্ষেত্রে প্রয়োজন হয় যে, প্রতি মিলিমিটারে ফোর্স অ্যাক্সিস রেশিও দ্বারা নির্দেশিত পীড়ন সাধারণত 10N/mm^2-এর কম হবে এবং কার্ভটি অন্তত ইল্ড ফেজের শেষ পর্যন্ত অঙ্কন করতে হবে। কার্ভটির উপর ইল্ড প্লেটোর ধ্রুবক বল Fe , ইল্ড ফেজে বলের প্রথম পতনের আগের সর্বোচ্চ বল Feh , অথবা প্রাথমিক তাৎক্ষণিক প্রভাবের চেয়ে কম সর্বনিম্ন বল Fel নির্ণয় করা হয়।
ফলন শক্তি, উচ্চ ফলন শক্তি এবং নিম্ন ফলন শক্তি নিম্নলিখিত সূত্র অনুযায়ী গণনা করা যেতে পারে:
ইল্ড স্ট্রেংথ গণনার সূত্র: Re = Fe/So , যেখানে Fe হলো ইল্ডের সময়কার ধ্রুবক বল।
উচ্চ ফলন শক্তি গণনার সূত্র: Reh = Feh / So , যেখানে Feh হলো ফলন পর্যায়ে বলের প্রথম পতনের ঠিক আগের সর্বোচ্চ বল।
নিম্ন ফলন শক্তি গণনার সূত্র: Rel = Fe l / So , যেখানে Fel হলো সর্বনিম্ন বল যা প্রাথমিক তাৎক্ষণিক প্রভাবের চেয়ে কম।
2) পয়েন্টার পদ্ধতি
পরীক্ষার সময়, যখন বল পরিমাপের ডিস্কের সুই প্রথমবার ঘোরানো বন্ধ করে, তখন পয়েন্টারের প্রথম ঘূর্ণনের আগে ধ্রুবক বল বা সর্বাধিক বল বা প্রাথমিক তাত্ক্ষণিক প্রভাবের চেয়ে সর্বনিম্ন বল কম, ফলনের শক্তি, উপরের দিকে ফলন শক্তি, এবং নিম্ন ফলন শক্তি যথাক্রমে ফলন শক্তি, উপরের ফলন শক্তি এবং নিম্ন ফলন শক্তির সাথে মিলে যায়।
৩. ঊর্ধ্ব ও নিম্ন ফলন শক্তির নির্ধারণ
ফলনের আগে প্রথম পিক স্ট্রেসকে উচ্চ ফলনের শক্তি হিসাবে বিবেচনা করা হয়, পরবর্তী পিক স্ট্রেসের মাত্রা নির্বিশেষে।
যদি ফলন পর্যায়ে 2 বা তার বেশি মিনিমাম স্ট্রেস থাকে, তবে প্রথম ন্যূনতম স্ট্রেসটি বৃত্তাকার করা হয় এবং অবশিষ্ট মিনিমার মধ্যে সবচেয়ে ছোটটিকে নিম্ন ফলন শক্তি হিসাবে নেওয়া হয়। শুধুমাত্র 1টি ন্যূনতম থাকলে, কম ফলন শক্তি নেওয়া হয়।
ফলন পর্যায়ে একটি প্ল্যাটফর্ম উপস্থিত হয়, এবং প্ল্যাটফর্মের চাপকে নিম্ন ফলন শক্তি হিসাবে বিবেচনা করা হয়। যদি একাধিক প্ল্যাটফর্ম থাকে এবং পরবর্তীটি আগেরটির চেয়ে বেশি হয়, তবে প্রথম প্ল্যাটফর্মের চাপকে নিম্ন ফলন শক্তি হিসাবে নেওয়া হয়।
নিম্ন ফলন শক্তি উপরের ফলন শক্তি কম হতে হবে
৪. নতি শক্তির অর্থ -
প্রচলিত শক্তি নকশা পদ্ধতিতে প্লাস্টিক পদার্থের জন্য ইল্ড স্ট্রেংথকে (yield strength) মানদণ্ড হিসেবে ধরা হয় এবং অনুমোদিত পীড়ন [σ] = σys/n নির্ধারণ করা হয়, যেখানে সুরক্ষা গুণক n সাধারণত ২ বা তার বেশি ধরা হয়; এবং ভঙ্গুর পদার্থের জন্য টেনসাইল স্ট্রেংথকে (tensile strength) মানদণ্ড হিসেবে ব্যবহার করা হয়, যেখানে অনুমোদিত পীড়ন [σ] = σb/n এবং সুরক্ষা গুণক n সাধারণত ৬ ধরা হয়।
ফলন শক্তির কেবল সরাসরি প্রয়োগের তাৎপর্যই নেই, তবে এটি প্রকৌশলে পদার্থের নির্দিষ্ট যান্ত্রিক আচরণ এবং প্রক্রিয়া বৈশিষ্ট্যগুলির একটি মোটামুটি পরিমাপও। উদাহরণস্বরূপ, উপাদানের ফলন শক্তি বৃদ্ধি পায়, এবং এটি স্ট্রেস জারা এবং হাইড্রোজেন ক্ষয়জনিত সংবেদনশীল; উপাদানের ফলন শক্তি কম, ঠান্ডা কাজ গঠনযোগ্যতা এবং ঢালাই কর্মক্ষমতা ভাল, এবং তাই। অতএব, ফলন শক্তি উপকরণের বৈশিষ্ট্যগুলির মধ্যে একটি অপরিহার্য এবং গুরুত্বপূর্ণ সূচক।
৫. ফলন শক্তিকে প্রভাবিতকারী উপাদানসমূহ-
অভ্যন্তরীণ কারণগুলি যেগুলি ফলন শক্তিকে প্রভাবিত করে তা হল: বাঁধাই বন্ধন, গঠন, গঠন এবং পারমাণবিক প্রকৃতি। যদি আমরা সিরামিক এবং পলিমারগুলির সাথে ধাতুর ফলন শক্তি তুলনা করি, আমরা দেখতে পাব যে বন্ধন বন্ধনের প্রভাব মৌলিক। মাইক্রোস্ট্রাকচারের প্রভাবের দৃষ্টিকোণ থেকে, চারটি শক্তিশালীকরণ প্রক্রিয়া রয়েছে যা ধাতব পদার্থের ফলন শক্তিকে প্রভাবিত করে, যথা, সমাধান শক্তিশালীকরণ, বিকৃতি শক্তিশালীকরণ, বৃষ্টিপাত শক্তিশালীকরণ এবং প্রসারণ শক্তিশালীকরণ, শস্যের সীমানা এবং সাবক্রিস্টালাইন শক্তিশালীকরণ। তাদের মধ্যে, বৃষ্টিপাত শক্তিশালীকরণ এবং সূক্ষ্ম-শস্য শক্তিশালীকরণ শিল্প সংকর ধাতুগুলিতে উপকরণের ফলন শক্তি উন্নত করার জন্য সর্বাধিক ব্যবহৃত উপায়। এই শক্তিশালীকরণ প্রক্রিয়াগুলির মধ্যে, প্রথম তিনটি প্রক্রিয়া প্লাস্টিকতা হ্রাস করার সময় উপাদানের শক্তি বৃদ্ধি করে এবং কেবলমাত্র শস্য এবং সাবক্রিস্টালগুলির পরিমার্জন শক্তি এবং প্লাস্টিকতা উভয়ই বৃদ্ধি করতে পারে।
বাহ্যিক কারণগুলি যেগুলি ফলনের শক্তিকে প্রভাবিত করে তা হল: তাপমাত্রা, স্ট্রেন রেট, স্ট্রেস স্টেট। তাপমাত্রা হ্রাস এবং স্ট্রেন হার বৃদ্ধির সাথে, উপাদানের ফলন শক্তি বৃদ্ধি পায়, বিশেষ করে দেহ-কেন্দ্রিক ঘন ধাতু বিশেষভাবে তাপমাত্রা এবং স্ট্রেন হারের প্রতি সংবেদনশীল, যা ইস্পাতের নিম্ন-তাপমাত্রা বাধার দিকে পরিচালিত করে। মানসিক চাপের অবস্থার প্রভাবও গুরুত্বপূর্ণ। যদিও ফলন শক্তি একটি অপরিহার্য সূচক যা একটি উপাদানের অন্তর্নিহিত বৈশিষ্ট্যগুলিকে প্রতিফলিত করে, ফলন শক্তির মান চাপের অবস্থার উপর নির্ভর করে ভিন্ন। আমরা যাকে সাধারণত একটি উপাদানের ফলন শক্তি বলি তা সাধারণত ফলন শক্তিকে বোঝায় যখন এটি এক দিকে প্রসারিত হয়।

