


জ্ঞান
বিনিয়োগ ঢালাইয়ের সাধারণ ত্রুটি - পৃষ্ঠতলের উপরিভাগ পোড়ানো
1। সংক্ষিপ্ত বিবরণ
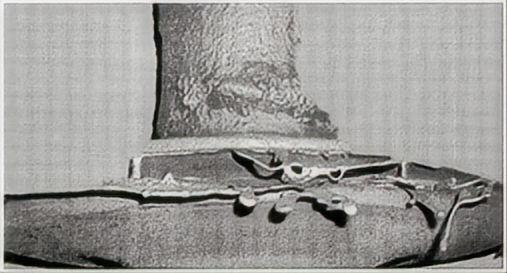
(১) বৈশিষ্ট্য: খোলের কিছু অংশ ফাটল ধরেছে। ঢালার পর, গতিশীল এবং স্থির চাপের প্রভাবে খোলের ফাটলযুক্ত অংশ থেকে গলিত ধাতু বেরিয়ে আসে, যা ঢালাইয়ের পৃষ্ঠে অনিয়মিত এবং অতিরিক্ত ধাতু তৈরি করে।
(২) কারণ: খোলের উচ্চ-তাপমাত্রার শক্তি কম, অথবা ঢালার সময় আঘাত বল বেশি, যার ফলে খোলের স্থানীয় ফাটল দেখা দেয়। ফাটল থেকে গলিত ধাতু বেরিয়ে আসে, যার ফলে বাইরের আগুন জ্বলতে থাকে।
(৩) অবস্থান: খোলের দুর্বলতম স্থানে যেখানে এটি ফাটল ধরে।
(৪) চিত্র: চিত্র ১ দেখুন।
2. কারণ
(১) খোলের উচ্চ-তাপমাত্রার শক্তি কম। খোলের উচ্চ-তাপমাত্রার শক্তি বলতে খোল বেকিং এবং ঢালা প্রক্রিয়ার সময় এর শক্তিকে বোঝায়।
① শেল বেকিং প্রক্রিয়ার ত্রুটি, কার্যকালীন নিয়ন্ত্রণ হারানো, অথবা বেকিং ফার্নেসের প্রক্রিয়াগত প্রয়োজনীয়তা পূরণ না করা। শেল বেকিং প্রক্রিয়ার ভুল নির্বাচন, অতিরিক্ত উচ্চ বেকিং তাপমাত্রা, খুব দ্রুত তাপমাত্রা বৃদ্ধি, ত্রুটিপূর্ণ বেকিং প্রক্রিয়া, অথবা বেকিং ফার্নেসের প্রক্রিয়াগত প্রয়োজনীয়তা পূরণ না করা—এই সবকিছুর ফলে মোল্ড ক্যাভিটির উপরিস্তরে স্তরবিচ্ছিন্নতা, ফাটল এবং চিড় ধরে।
২। ঢালাইয়ের ত্রুটিপূর্ণ পদ্ধতি। খুব দ্রুত ঢালাই করার ফলে খোলকের অভ্যন্তরীণ গহ্বরে গতিশীল চাপ বর্গীয় হারে বৃদ্ধি পায়।
(২) শেল মোল্ডের ঘরের তাপমাত্রার শক্তি কম। শেল মোল্ডের ঘরের তাপমাত্রার শক্তি বলতে শেল তৈরি এবং ডিওয়াক্সিং প্রক্রিয়ার সময় এর শক্তিকে বোঝায়।
① পাউডার এবং মোল্ডিং স্যান্ডের গুণমান নিম্নমানের। পাউডার এবং মোল্ডিং স্যান্ডে উচ্চ পরিমাণে অশুদ্ধি থাকে, অথবা এতে উচ্চ আর্দ্রতা এবং ধূলিকণা থাকে, যা শেল মোল্ডের অভ্যন্তরীণ পৃষ্ঠ স্তরে ফাটল ও চিড় সৃষ্টি করে।
২। পাউডার এবং মোল্ডিং স্যান্ড অনুপযুক্তভাবে নির্বাচন করা হয়েছে। শেল মোল্ডের প্রতিটি স্তরে ব্যবহৃত পাউডার এবং মোল্ডিং স্যান্ডের কণার আকারের মধ্যে ব্যাপক পার্থক্য রয়েছে। প্রতিটি স্তরের সংকোচনের হার ভিন্ন হওয়ার কারণে, শেল মোল্ডের প্রথম এবং দ্বিতীয় স্তরের দুর্বল স্থানগুলিতে স্তরবিচ্ছিন্নতা, ফাটল এবং চিড় ধরে।
২ খোলস তৈরির প্রক্রিয়ার প্যারামিটারগুলো অনুপযুক্ত বা সঠিকভাবে নিয়ন্ত্রিত নয়। সিলিকা সল খোলসের ছাঁচের সাধারণ তাপমাত্রার শক্তি প্রধানত বাইন্ডারের শুকানোর মাত্রার উপর নির্ভর করে। যখন শুকানোর প্রক্রিয়ার প্যারামিটারগুলো (আর্দ্রতা, তাপমাত্রা, বায়ুপ্রবাহের গতি, শুকানোর সময়) অনুপযুক্তভাবে নির্বাচন করা হয় বা নিয়ন্ত্রণের বাইরে থাকে, তখন শক্তি হ্রাস পাবে। সোডিয়াম সিলিকেট খোলসের ছাঁচের সাধারণ তাপমাত্রার শক্তি প্রধানত সোডিয়াম সিলিকেটের কঠিন হওয়ার মাত্রার উপর নির্ভর করে। যখন কঠিন হওয়ার প্রক্রিয়ার প্যারামিটারগুলো (ঘনত্ব, তাপমাত্রা, কঠিন হওয়ার সময়) অনুপযুক্তভাবে নির্বাচন করা হয় বা নিয়ন্ত্রণের বাইরে থাকে, তখন শক্তি হ্রাস পাবে।
④ শেল মোল্ডের ডিওয়াক্সিং প্রক্রিয়া বা পরিচালনা যথাযথ না হওয়ায় ফাটল সৃষ্টি হয় বা বেড়ে যায়। যখন রেজিন-ভিত্তিক মোল্ড উপকরণের (যা "মাঝারি-তাপমাত্রার মোম" নামেও পরিচিত) জন্য স্টিম ডিওয়াক্সিং ব্যবহার করা হয়, তখন স্টিমের চাপ কম থাকে, উত্তাপের হার ধীর হয় এবং ডিওয়াক্সিংয়ের সময় দীর্ঘ হয়। যখন মোম-ভিত্তিক মোল্ড উপকরণের (যা "নিম্ন-তাপমাত্রার মোম" নামেও পরিচিত) জন্য গরম জলের ডিওয়াক্সিং ব্যবহার করা হয়, তখন ডিওয়াক্সিং ট্যাঙ্কের জলের তাপমাত্রা কম থাকে, ডিওয়াক্সিংয়ের সময় দীর্ঘ হয়, অথবা ডিওয়াক্সিংয়ের সময় শেল মোল্ড থেকে মোমের নিষ্কাশন মসৃণ হয় না।
(৩) খোলস ছাঁচের স্থানীয় ক্ষতি। বেকিং এবং হ্যান্ডলিং এর মতো উৎপাদন প্রক্রিয়ার সময়, বাহ্যিক শক্তির কারণে খোলস ছাঁচ স্থানীয়ভাবে ক্ষতিগ্রস্ত হয়।
(৪) আকস্মিক শীতলতা এবং উত্তাপের বিরুদ্ধে খোলের প্রতিরোধ ক্ষমতা কম। হঠাৎ ঠান্ডা বা উত্তাপের মুখোমুখি হলে, তাপমাত্রার পরিবর্তনের বিরুদ্ধে এর প্রতিরোধ ক্ষমতা কম থাকার কারণে খোলটি ফাটতে পারে।
(5) গেটিং সিস্টেমের ত্রুটিপূর্ণ নকশা। ঢালাইয়ের সময়, গলিত ধাতু সরাসরি গহ্বরে আঘাত করে ।
৩. প্রতিরোধ ও নিয়ন্ত্রণ ব্যবস্থা
(১) খোলের উচ্চ-তাপমাত্রার শক্তি বৃদ্ধি করুন।
① খোলসের সাধারণ তাপমাত্রার শক্তি বৃদ্ধি করলে তা কার্যকরভাবে এর উচ্চ-তাপমাত্রার শক্তি বাড়াতে পারে। এছাড়াও, নিম্নলিখিত প্রক্রিয়াকরণ পদ্ধতিগুলো অবলম্বন করা যেতে পারে, যেমন:
ক. ফুঁ দিয়ে চিকিৎসা। বালির প্রতিটি স্তর ছড়িয়ে দেওয়ার পর, আলগাভাবে লেগে থাকা এবং অতিরিক্ত বালি উড়িয়ে দেওয়ার জন্য সংকুচিত বাতাস ব্যবহার করুন; এই চিকিৎসা ছোট গর্ত, খাঁজ, ভেতরের কোণ এবং জমির জায়গায় জমে থাকা পুরু বালির স্তর বা আলগা বালি অপসারণের জন্য উপযুক্ত।
খ. দ্রুত শুকানোর সিলিকা সল ব্যবহার করুন। দ্রুত শুকানোর সিলিকা সল শেলগুলির ঘরের তাপমাত্রায় উচ্চ শক্তি, উচ্চ তাপমাত্রায় উচ্চ শক্তি এবং অবশিষ্ট শক্তি কম থাকে।
গ. পলিমার যোগ করুন। আবরণ প্রস্তুত করার জন্য সিলিকা সল উন্নত করার জন্য পলিমার বা ফাইবার যোগ করলে আবরণ স্তরটি ফাটল রোধ করতে সাহায্য করে এবং দ্রুত শুকানোর গতিতে খাপ খাইয়ে নিতে পারে। পরিবেশের আর্দ্রতা ৩৫% এ কমানো যেতে পারে এবং বাতাসের গতিও বাড়ানো যেতে পারে।
২. খোলস সেঁকার প্রক্রিয়া উন্নত করুন। খোলস সেঁকার জন্য প্রক্রিয়াগত প্যারামিটার: খোলসের তাপমাত্রা যথাসম্ভব বেশি হওয়া উচিত। সিলিকা সল খোলসের জন্য সেঁকার তাপমাত্রা হলো ৯৫০-১২০০ ° C এবং সেঁকার সময় সাধারণত ০.৫ ঘণ্টা; সোডিয়াম সিলিকেট খোলসের জন্য সেঁকার তাপমাত্রা হলো ৮৫০-৯৫০ ° C এবং সেঁকার সময় সাধারণত ০.৫-২ ঘণ্টা। নিশ্চিত করুন যে সেঁকার চুল্লিটি প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করে এবং পরিচালন পদ্ধতি অনুসরণ করুন।
২. ঢালাই প্রক্রিয়া উন্নত করুন। ঢালাইয়ের সময় খোলসের তাপমাত্রা যথাসম্ভব বেশি রাখুন এবং এটিকে ধাতব তরলের ঢালাই তাপমাত্রার সাথে মেলান। বড় অংশের জন্য প্রথমে দ্রুত তারপর ধীর এবং ছোট অংশের জন্য প্রথমে ধীর তারপর দ্রুত—এই পদ্ধতি ব্যবহার করে ঢালাইয়ের গতি নিয়ন্ত্রণ করুন।
(২) ঘরের তাপমাত্রায় খোলের শক্তি বৃদ্ধি করুন।
① পাউডার এবং মোল্ডিং স্যান্ডের গুণমান কঠোরভাবে নিয়ন্ত্রণ করুন। পাউডার এবং মোল্ডিং স্যান্ডের অশুদ্ধির পরিমাণ অবশ্যই প্রক্রিয়ার প্রয়োজনীয়তা পূরণ করবে এবং এর আর্দ্রতা ও ধূলিকণার পরিমাণ ভরের অনুপাতে ≤ ০.৩% হবে।
২। খোলসের প্রতিটি স্তরের জন্য পাউডার এবং ছাঁচ তৈরির বালি যথাযথভাবে নির্বাচন করুন। আবরণের ধরনও যথাযথভাবে বেছে নিন, যেমন কার্বন স্টিলের জন্য কোয়ার্টজ পাউডার এবং স্টেইনলেস স্টিল ও উচ্চ সংকর স্টিলের জন্য জিরকন বালি; পাউডারের কণার আকার সামঞ্জস্যপূর্ণ হওয়া উচিত এবং গ্রেডেড পাউডার ব্যবহার করাই সর্বোত্তম।
প্রতিটি স্তরের জন্য বালির ধরণ প্রতিটি স্তরের গুঁড়োর সাথে সামঞ্জস্যপূর্ণ বা অনুরূপ হওয়া উচিত; ছাঁচনির্মাণ বালির কণার আকার যুক্তিসঙ্গত হওয়া উচিত, যেমন পৃষ্ঠ স্তর বালির জন্য 100/120 জাল, ট্রানজিশন স্তর বালির জন্য 30/60 জাল এবং রিইনফোর্সিং স্তর বালির জন্য 16/30 জাল।
২। খোলস তৈরির প্রক্রিয়ার জন্য যুক্তিসঙ্গত প্যারামিটার নির্বাচন করুন এবং সেগুলোকে কঠোরভাবে নিয়ন্ত্রণ করুন। স্ফটিকাকার অ্যালুমিনিয়াম ক্লোরাইড দ্বারা শক্ত করা সোডিয়াম সিলিকেট খোলসের শক্ত হওয়ার গতি তুলনামূলকভাবে ধীর। হার্ডেনারের অনুপ্রবেশ ক্ষমতা উন্নত করার জন্য এতে ০.১% ভর ভগ্নাংশের JFC যোগ করা যেতে পারে; এতে খোলসের শক্তি বেশি হয়।
④ মোম অপসারণ প্রক্রিয়ার উন্নতি সাধন করুন। মোম অপসারণের মূল বিষয় হলো: অপসারণের আগে খোলসটিকে ১২ থেকে ২৪ ঘণ্টা সংরক্ষণ করতে হবে; অপসারণ প্রক্রিয়াটি "উচ্চ তাপমাত্রায় এবং দ্রুত" হতে হবে। অপসারণ কার্যক্রমের পদ্ধতি অবশ্যই কঠোরভাবে অনুসরণ করতে হবে।
(৩) খোলের স্থানীয় ক্ষতি এড়িয়ে চলুন। সভ্য উৎপাদন অনুশীলন করুন। খোলের ডিওয়াক্সিং, বেকিং এবং ঢালা প্রক্রিয়ার সময়, এটিকে বাহ্যিক শক্তির দ্বারা ক্ষতিগ্রস্ত হওয়া থেকে বিরত রাখুন। খোলের স্থানীয় ক্ষতি পাওয়া গেলে, এটি আবার পরিবহন বা ঢালা অনুমোদিত নয়।
(৪) শেলের তাপীয় শক প্রতিরোধ ক্ষমতা উন্নত করুন। শেলটি যাতে হঠাৎ ঠান্ডা এবং উত্তাপের শিকার না হয় তার জন্য, গরম শেল ঢালাই গ্রহণ করা উচিত।
(৫) ঢালাইয়ের সময় গলিত ধাতু যাতে সরাসরি ছাঁচের গহ্বরে না পড়ে সেজন্য গেটিং সিস্টেমের নকশা উন্নত করুন।
কাস্টিং এবং ডাই-ফোর্জিং শিল্পে ভিগরের ২০ বছরেরও বেশি অভিজ্ঞতা এবং একটি পেশাদার দল রয়েছে। আপনার কোনো প্রশ্ন থাকলে বা কোনো যন্ত্রাংশের জন্য আমাদের সাহায্যের প্রয়োজন হলে, অনুগ্রহ করে আমাদের সাথে info@casting-forging.com- এ যোগাযোগ করুন।

