


জ্ঞান
30CrNiMo কাস্ট স্টিল যন্ত্রাংশের অযোগ্য প্রভাব কর্মক্ষমতার কারণ বিশ্লেষণ
সারাংশ: 30CrNiMo কাস্ট স্টিলের যন্ত্রাংশে নিভানোর এবং টেম্পারিংয়ের পরে নিম্নমানের প্রভাব শক্তি শোষণের সমস্যার প্রতিক্রিয়ায়, নিম্নমানের প্রভাব শক্তি শোষণের কারণগুলি ফ্র্যাকচার বিশ্লেষণ, ধাতবগ্রাফিক পরীক্ষা, কঠোরতা পরীক্ষা এবং রাসায়নিক গঠন বিশ্লেষণের মতো পদ্ধতির মাধ্যমে বিশ্লেষণ করা হয়েছিল। ফলাফলগুলি নির্দেশ করে যে 30CrNiMo কাস্ট স্টিলের যন্ত্রাংশের ফ্র্যাকচার পৃষ্ঠটি আন্তঃকণিকাকার ছিল। ধাতবগ্রাফিক পরীক্ষায় দেখা গেছে যে নিভানোর অবস্থায় থাকা দানাগুলি অসম ছিল, মিশ্র দানার উপস্থিতি সহ। মূল অস্টেনাইট শস্য সীমানায় Nb জমা হয়ে NbC তৈরি করে, যা কেবল শস্য সীমানার কার্যকলাপ হ্রাস করে না এবং শস্য সীমানা স্থানান্তরকে বাধাগ্রস্ত করে না বরং অসংখ্য দ্বিতীয়-পর্যায়ের কণা তৈরি করে যা শস্য সীমানা পিন করে এবং শস্য সীমানা উত্তরাধিকারকে একীভূত করে। পরিশেষে, এর ফলে অস্টেনাইট শস্য মোটা হয়ে যায়, ইস্পাতের নমনীয়-ভঙ্গুর স্থানান্তর তাপমাত্রা বৃদ্ধি পায় এবং ভঙ্গুর ট্রান্সগ্রানুলার ফ্র্যাকচার এবং ঘরের তাপমাত্রায় ইস্পাত প্রভাবিত হলে কম প্রভাব কর্মক্ষমতা তৈরি হয়।
কীওয়ার্ড: 30CrNiMo ইস্পাত; প্রভাব শক্তি শোষণ; আন্তঃকণিকা ভঙ্গুর; NbC; শস্য সীমানা পৃথকীকরণ 30CrNiMo ইস্পাত তার উচ্চ কঠোরতা, চমৎকার ব্যাপক যান্ত্রিক বৈশিষ্ট্য এবং ভাল ঠান্ডা এবং গরম কাজের বৈশিষ্ট্যের কারণে খনির যন্ত্রপাতিতে ব্যাপকভাবে ব্যবহৃত হয়। 30CrNiMo ঢালাই ইস্পাত অংশগুলির উৎপাদন প্রক্রিয়ার মধ্যে রয়েছে ঢালাই, স্বাভাবিককরণ (890℃×1h, বায়ু শীতলকরণ), নিভানো এবং টেম্পারিং (880h এর জন্য 1℃, জল নিভানো, 600h এর জন্য 2℃ টেম্পারিং)। কর্মক্ষমতা পরীক্ষার সময়, প্রভাব শক্তি শোষণ নিম্নমানের ছিল (সমস্ত পরীক্ষার মান 10J এর কম ছিল, 34J এর প্রয়োজনীয় মানের নিম্ন সীমার অনেক নিচে)। প্রভাব নমুনাগুলি একক-কাস্ট পরীক্ষা ব্লক থেকে নেওয়া হয়েছিল এবং নমুনা অবস্থানগুলি চিত্র 1 এ দেখানো হয়েছে। এই গবেষণাপত্রটি স্ক্যানিং ইলেক্ট্রন মাইক্রোস্কোপি এবং অপটিক্যাল মাইক্রোস্কোপি ব্যবহার করে পরীক্ষাগার পরীক্ষা এবং বিশ্লেষণের মাধ্যমে ঢালাই ইস্পাত অংশগুলির নিম্নমানের প্রভাব শক্তি শোষণের কারণগুলি নির্ধারণ করেছে।
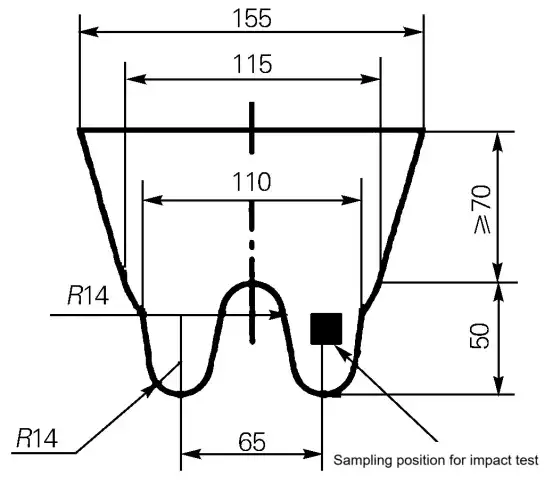
চিত্র.১ প্রভাব নমুনার নমুনা অবস্থান
১ ভৌত ও রাসায়নিক পরিদর্শন
১.১ ফ্র্যাকচার পৃষ্ঠের মাইক্রোস্কোপিক রূপবিদ্যা
ZEISS EVO15 স্ক্যানিং ইলেকট্রন মাইক্রোস্কোপ ব্যবহার করে ইমপ্যাক্ট নমুনার ফ্র্যাকচার পৃষ্ঠ পর্যবেক্ষণ করা হয়েছিল। ফ্র্যাকচার পৃষ্ঠের আকারবিদ্যা চিত্র 2 এ দেখানো হয়েছে। চিত্র 2 থেকে দেখা যাচ্ছে, ম্যাক্রোস্কোপিক ফ্র্যাকচার পৃষ্ঠের আকারবিদ্যা অস্বাভাবিক ছিল, ফ্র্যাকচার পৃষ্ঠে অনেক ছোট প্লেন ছিল, যা একটি স্পষ্ট আন্তঃকণিকাকার ফ্র্যাকচার ছিল। স্ক্যানিং ইলেকট্রন মাইক্রোস্কোপের নীচে, ফ্র্যাকচার পৃষ্ঠের ছোট প্লেনে অনেকগুলি ডোরা ছড়িয়ে ছিল। আরও বড় করার সময়, স্ট্রাইপগুলিতে ক্লিভেজ এবং কোয়াসি-ক্লিভেজ বৈশিষ্ট্য দেখা গিয়েছিল; উভয় পাশের প্রান্তগুলি ডিম্পল আকারবিদ্যা ছিল।
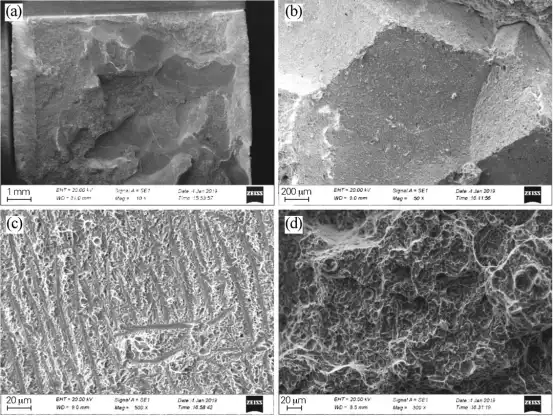
চিত্র ২: স্বাভাবিক পরীক্ষিত ইস্পাতের SEM ফ্র্যাকচারের রূপবিদ্যা (ক) ম্যাক্রোস্কোপিক; (খ) আন্তঃকণিকাকৃতির ফ্র্যাকচার; (গ) অ্যাস-কাস্ট স্ফটিকের মতো মাইক্রোস্ট্রাকচার; (ঘ) ডিম্পল মরফোলজি (ঘ) ডিম্পল মরফোলজি
১.২ শক্তি বর্ণালী পৃষ্ঠ স্ক্যানিং এবং রচনা বিশ্লেষণ
X-Max50 এনার্জি স্পেকট্রাম অ্যানালাইজারটি ফ্র্যাকচার পৃষ্ঠের ছোট সমতলের স্ট্রাইপ এরিয়াতে মাইক্রো-এরিয়া কম্পোজিশন বিশ্লেষণ পরিচালনা করার জন্য ব্যবহার করা হয়েছিল। ফলাফল চিত্র 3 এ দেখানো হয়েছে। চিত্র 3 থেকে দেখা যাচ্ছে, ফ্র্যাকচার পৃষ্ঠের স্ক্যানিং ফলাফল দেখায় যে Nb এর বন্টন অসম এবং একটি পৃথকীকরণ ঘটনা রয়েছে। পরিমাণগত বিশ্লেষণ ফলাফল দেখায় যে স্ট্রাইপ এলাকায় Nb এর পরিমাণ 1.74%, এবং স্ট্রাইপের মধ্যে Nb এর পরিমাণ খুব কম যা সনাক্ত করা যায় না। স্ট্রাইপ এলাকায় Nb এর পরিমাণ তার চারপাশের নন-স্ট্রাইপ এলাকার তুলনায় বেশি।
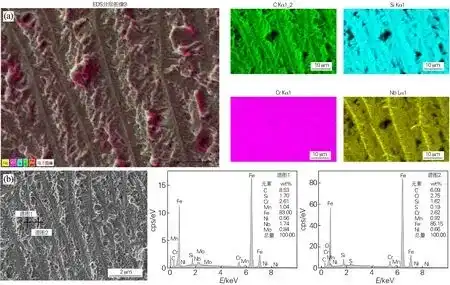
চিত্র ৩: নিভে যাওয়া এবং টেম্পার্ড পরীক্ষিত ইস্পাতের ছোট সমতল ভাঙনে EDS বিশ্লেষণ (ক) প্রান্তে পৃষ্ঠ স্ক্যানিং ফলাফল; (খ) প্রান্তে এবং প্রান্তের মধ্যে পরিমাণগত বিশ্লেষণ ফলাফল। (খ) প্রান্তে এবং স্ট্রাইপের মধ্যে পরিমাণগত বিশ্লেষণ ফলাফল
৩.১.১ মাইক্রোস্ট্রাকচার
একই স্থানে অ্যাস-কাস্ট, নরমালাইজড, কোয়েঞ্চড এবং টেম্পার্ড নমুনার একই ব্যাচ থেকে নমুনা নেওয়া হয়েছিল। এগুলি 4% নাইট্রিক অ্যাসিড অ্যালকোহল দ্রবণ দিয়ে খোদাই করা হয়েছিল এবং তারপর একটি ZEISS Imager.M2m অপটিক্যাল মাইক্রোস্কোপের নীচে পরীক্ষা করা হয়েছিল। ফলাফল চিত্র 4 এ দেখানো হয়েছে। অ্যাস-কাস্ট মাইক্রোস্ট্রাকচারটিতে ফেরাইটের আন্তঃগ্রানুলার স্ট্রিপ এবং ব্লক রয়েছে, যার মধ্যে অ্যাসিকুলার ফেরাইট এবং পার্লাইট রয়েছে। নরমালাইজড মাইক্রোস্ট্রাকচার হল ফেরাইট + পার্লাইট + গ্রানুলার বেনাইট। কোয়েঞ্চড মাইক্রোস্ট্রাকচার হল মার্টেনসাইট + গ্রানুলার বেনাইট। টেম্পার্ড মাইক্রোস্ট্রাকচার হল টেম্পার্ড সরবাইট।
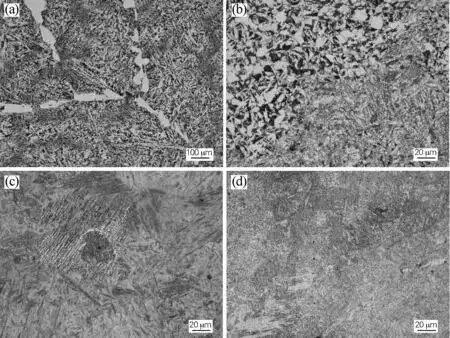
চিত্র ৪ বিভিন্ন তাপ চিকিত্সা অবস্থায় পরীক্ষিত ইস্পাতের মাইক্রোস্ট্রাকচার (ক) অ্যাস-কাস্ট; (খ) নরমালাইজড; (গ) কোভেনড; (ঘ) টেম্পার্ড (খ) নরমালাইজড; (গ) কোভেনড; (ঘ) টেম্পার্ড
অ্যাস-কাস্ট এবং কোয়েঞ্চড মাইক্রোস্ট্রাকচারগুলিতে শস্যের আকার পরিদর্শন করা হয়েছিল এবং ফলাফল চিত্র 5 এ দেখানো হয়েছে। অ্যাস-কাস্ট মাইক্রোস্ট্রাকচারের শস্যের আকার GB/T 00-6394 "ধাতুর গড় শস্যের আকার নির্ধারণের পদ্ধতি" তে উল্লেখিত 2017 গ্রেডের চেয়ে নিকৃষ্ট এবং শস্যের আকার ফ্র্যাকচার পৃষ্ঠের ছোট প্লেনের আকারের তুলনামূলকভাবে কাছাকাছি। কোয়েঞ্চড মাইক্রোস্ট্রাকচারের শস্যের আকার অত্যন্ত অসম, যা দ্বৈত শস্যের আকারের বৈশিষ্ট্য দেখায়।
১.৪ রাসায়নিক গঠন পরিদর্শন
ইমপ্যাক্ট পরীক্ষার নমুনা থেকে নমুনা নেওয়া হয়েছিল এবং 5110VDV প্লাজমা নির্গমন স্পেকট্রোমিটার এবং একটি DK 606 ইনফ্রারেড কার্বন-সালফার বিশ্লেষক ব্যবহার করে রাসায়নিক গঠন পরিদর্শন করা হয়েছিল। ফলাফলগুলি সারণি 1 এ দেখানো হয়েছে। সারণি 1 থেকে দেখা যাচ্ছে যে ইমপ্যাক্ট পরীক্ষার নমুনাগুলির রাসায়নিক গঠন JB/T 30-5000.6 "ভারী যন্ত্রপাতির জন্য সাধারণ প্রযুক্তিগত শর্তাবলী - অংশ 2007: ঢালাই ইস্পাত যন্ত্রাংশ"-এ ZG6CrNiMo স্টিলের প্রয়োজনীয়তা মেনে চলে।
1.5 কঠোরতা পরিদর্শন
FM-310 মাইক্রোহার্ডনেস পরীক্ষকটি ইমপ্যাক্ট টেস্ট নমুনার ফ্র্যাকচার পৃষ্ঠের ক্লিভেজ মরফোলজি এরিয়া এবং ডিম্পল মরফোলজি এরিয়ার কঠোরতা পরীক্ষা করার জন্য ব্যবহার করা হয়েছিল। পরীক্ষার বল ছিল 0.98N, এবং পরীক্ষার বল ধারণের সময় ছিল 10s। প্রতিটি এলাকায় পাঁচটি পরীক্ষা পয়েন্ট নির্বাচন করা হয়েছিল। ক্লিভেজ মরফোলজি এরিয়ার গড় কঠোরতা ছিল 334HV0.1, এবং ডিম্পল মরফোলজি এরিয়ার গড় কঠোরতা ছিল 328HV0.1। দুটি এলাকার মধ্যে কঠোরতার কোনও উল্লেখযোগ্য পার্থক্য পরিলক্ষিত হয়নি।
2 বিশ্লেষণ এবং আলোচনা
রাসায়নিক উপাদানের ফলাফল দেখায় যে ঢালাই ইস্পাত অংশের রাসায়নিক গঠন JB/T 30-5000.6-এ ZG2007CrNiMo ইস্পাতের প্রয়োজনীয়তা মেনে চলে। কঠোরতা পরীক্ষার ফলাফল অসম উপাদানের কঠোরতার সম্ভাবনাকে বাতিল করে দেয় যা প্রভাব শক্তি শোষণের ব্যর্থতার কারণ হয়। ফ্র্যাকচার পৃষ্ঠের মাইক্রোস্কোপিক রূপবিদ্যা দেখায় যে প্রভাব পরীক্ষার নমুনায় আন্তঃকণিকা ভঙ্গুরতা রয়েছে। আন্তঃকণিকা ভঙ্গুর পৃষ্ঠের ছোট প্লেনগুলির আকার অ্যাস-কাস্ট অবস্থার মূল অস্টেনাইট শস্য আকারের তুলনামূলকভাবে কাছাকাছি, যা নির্দেশ করে যে ঢালাই ইস্পাত অংশের তাপ চিকিত্সার সময় একটি শস্য সীমানা উত্তরাধিকার ঘটনা রয়েছে। সাধারণভাবে বলতে গেলে, শস্য সীমানা স্থানান্তরের চালিকা শক্তি শস্য সীমানার বক্রতা ব্যাসার্ধের বিপরীতভাবে সমানুপাতিক। মূল শস্য যত বড় হবে, শস্য সীমানা তত সোজা হবে এবং বক্রতা ব্যাসার্ধ প্রায় অসীম হবে, পরবর্তী উত্তাপের সময় এটি স্থানান্তরিত হওয়ার সম্ভাবনা তত কম হবে এবং মূল শস্য সীমানা অক্ষত রাখার সম্ভাবনা তত বেশি হবে। এনার্জি স্পেকট্রাম পরিদর্শনের ফলাফল দেখায় যে স্ট্রাইপগুলিতে Nb এর পরিমাণ আশেপাশের নন-স্ট্রাইপ এলাকার তুলনায় বেশি, যা ইঙ্গিত করে যে ইস্পাতে Nb বিভাজন রয়েছে। Nb একটি শক্তিশালী কার্বাইড তৈরির উপাদান এবং বেশিরভাগই ইস্পাতে NbC কার্বাইড আকারে বিদ্যমান। যখন ইস্পাতের শস্য সীমানায় অবক্ষেপণ থাকে, তখন সাধারণ তাপ চিকিত্সা তাপমাত্রায় এগুলি সম্পূর্ণরূপে দ্রবীভূত করা কঠিন এবং তাই নির্মূল করা যায় না [1]। ধাতব পরিদর্শনের ফলাফল দেখায় যে স্বাভাবিকীকরণ চিকিত্সার সময় ফেরাইট + পার্লাইট এবং দানাদার বেনাইট মাইক্রোস্ট্রাকচার তৈরি হয়েছিল। প্রাসঙ্গিক গবেষণা অনুসারে [30], উচ্চ Cr, Ni, Mo এবং অন্যান্য খাদ উপাদানের উপস্থিতির কারণে, তুলনামূলকভাবে ধীর শীতল হারেও ভারসাম্যহীন রূপান্তর ঘটতে পারে। একবার বেনাইট বা মার্টেনসাইট তৈরি হয়ে গেলে, ইস্পাতের মাইক্রোস্ট্রাকচার উত্তরাধিকার ঘটনা অনুসারে [2], পরবর্তী স্বাভাবিকীকরণ বা নিভানোর এবং টেম্পারিং এই মাইক্রোস্ট্রাকচারটি নির্মূল করতে সক্ষম নাও হতে পারে, যার ফলে তাপ-চিকিত্সা করা নমুনাগুলিতে মিশ্র শস্য বা মোটা শস্য তৈরি হয়। যেহেতু Nb-এর কঠোরতা বৃদ্ধি এবং পার্লাইট গঠনে বাধা প্রদানের প্রভাব রয়েছে, তাই এটি ইঙ্গিত দেয় যে ইস্পাতে সংকর ধাতুর উপাদান পৃথকীকরণ স্বাভাবিকীকরণের মাধ্যমে দূর করা হয়নি, এবং পরবর্তীকালে নিভে যাওয়া অবস্থায় অসম দানা এবং মিশ্র দানার উপস্থিতিও সংকর ধাতুর উপাদান পৃথকীকরণের অস্তিত্ব নির্দেশ করে। শস্য সীমানায় সংকর ধাতুর উপাদানগুলির পৃথকীকরণ শস্য সীমানার স্থানান্তর বৈশিষ্ট্যগুলিকে পরিবর্তন করতে পারে। একদিকে, শস্য সীমানায় পৃথকীকরণ করা সংকর ধাতুর উপাদানগুলি শস্য সীমানার কার্যকলাপ হ্রাস করতে পারে এবং তাদের স্থানান্তরকে বাধাগ্রস্ত করতে পারে। অন্যদিকে, তারা শস্য সীমানা পিন করতে এবং শস্য সীমানা উত্তরাধিকারকে একীভূত করতে আরও দ্বিতীয়-পর্যায়ের কণা তৈরি করতে পারে [3]।
৩টি উপসংহার এবং পরামর্শ
১) ৩০CrNiMo কাস্ট স্টিলের যন্ত্রাংশের ইমপ্যাক্ট ফ্র্যাকচার পৃষ্ঠের সনাক্তকরণ এবং বিশ্লেষণের মাধ্যমে, এটি পাওয়া গেছে যে অ্যালয় উপাদান পৃথকীকরণের কারণে সৃষ্ট ভারসাম্যহীন রূপান্তর মাইক্রোস্ট্রাকচার এবং শস্য সীমানা উত্তরাধিকার নমুনাগুলির প্রভাব শক্তি শোষণের ব্যর্থতার সরাসরি কারণ। ২) স্বাভাবিকীকরণের পরে নমুনাগুলিতে বেনাইটের মতো অ-ভারসাম্যহীন রূপান্তর কাঠামোর ঘটনার প্রতিক্রিয়ায়, ভারসাম্যহীন রূপান্তর রোধ করার জন্য স্বাভাবিকীকরণ প্রক্রিয়াটি আইসোথার্মাল অ্যানিলিংয়ের সাথে সামঞ্জস্য করা হয়েছিল, যা শস্য সীমানা উত্তরাধিকারের মাত্রা হ্রাস করতে পারে এবং নমুনাগুলির প্রভাব কর্মক্ষমতা কার্যকরভাবে উন্নত করতে পারে।

